 EN

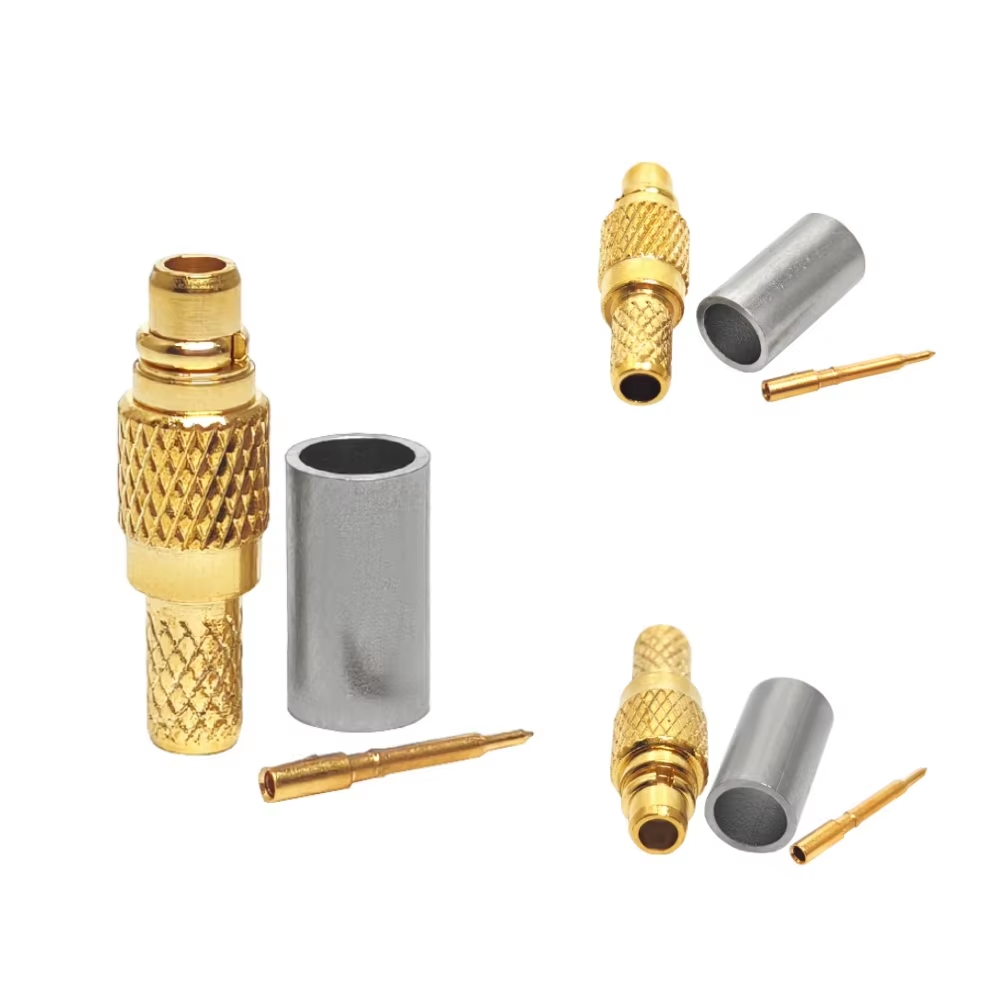
I originalutrustningsproduktionsprojekt (OEM) uppstår anpassade rf-anslutningsfel sällan på grund av att en konstruktionsritning helt saknas. Vanligare är att ritningen finns men lämnar utrymme för två lika trovärdiga tekniska tolkningar: en maximal frekvensgräns som anges utan provningsvillkor, en beläggningsangivelse som saknar toleranser för tjockleksområde eller ett gränssnittsserienamn utan explicit kön, nyckling eller kontaktkonfiguration. Att behandla tidiga tekniska granskningar tillsammans med kvalificerade rf-kontaktleverantörer som ett obligatoriskt citatsteg snarare än en strikt teknisk bekräftelseport introducerar betydande kvalitetsrisker.
Innan verktyg skärs, prototyper tillverkas eller produktionsinköpsorder utfärdas måste ingenjörs- och inköpsavdelningarna översätta applikationsbehoven till ett kontrollerat tekniskt specifikationspaket. Genom nära samarbete med en erfaren RF-kontakttillverkare säkerställer att mekaniska gränssnitt passar exakt, att elektriska länkbudgetar förblir oförändrade och att godkännandebeviS är fullständigt dokumenterade.
Fas 1: Definiera systemets omfattning och krav på signalväg
Att enbart förlita sig på kortformade beteckningar som "SMA", "N-Type" eller "4.3-10" lämnar viktiga tillverkningsvariabler odefinierade. För att specificera en anpassad OEM RF-kontakt , börja med att definiera den fullständiga elektriska och mekaniska miljön:
-
Systemmiljö och användningskontext : Ange enhetstyp (t.ex. basstationstransceiver, fasadjusterad radarsystem, medicinsk avbildningsutrustning eller utomhus-DAS-nod), monteringsplats, förväntat antal inkopplingar, drifttemperaturgränser samt exponering för vibrationer.
-
Egenskaper för elektrisk väg : Definiera nominell systemimpedans (vanligtvis 50 ohm eller 75 ohm), driftfrekvensbandbredd (DC till X GHz), maximal kontinuerlig och topp-effekthantering, maximal tillåten insättningsförlust samt mål-VSWR (voltage standing wave ratio) eller återföringsförlust över driftbandet.
-
Fas- och elektrisk längdkontroll : Om ditt system använder fasade arrayantenner eller differentiell signalöverföring där fasanpassning är kritisk, ange fasnoggrannhetsvinklar eller fördröjningstider i pikosekunder tidigt i designgranskningen.
Tillhandahåller potentiella rf-kontaktleverantörer en omfattande applikationsbeskrivning gör det möjligt for ingenjörer att identifiera potentiella missmatchproblem mellan föreslagna gränssnittsdesigner och verkliga driftsförhållanden innan komponentverktygning påbörjas.
Fas 2: Gränssnittskonfiguration och mekaniska toleranser
Mekanisk feljustering och impedansdiskontinuiteter vid avslutningsgränssnitt utgör en huvudsaklig orsak till signalförluster och passiva intermodulationsproblem (PIM) i RF-system.
| Mekaniska parametrar | Standard kommersiell specifikation | Högpresterande OEM-specifikation | Precisionstestklassspecifikation |
| Gränssnittsserie och könsdesign | Standard manlig/kvinnoformad kontakt | Definierad nyckling, RP / standard | Precisionsträng / Tryck-drag |
| Plätering av centrumstift | Guldflash (1–3 µm) | Tungt guld (30–50 µm) över nickel | Hårt guld (över 50 µm) över koppar |
| Kapslingsmaterial och ytbehandling | Messing / flashnikkel | Rostfritt stål eller mässing / trimetall | Rostfritt stål / passiverat |
| Dielektriskt material | Standard-PTFE | Högtemperatur / låg-PIM PTFE | Luftdielektriskt / Precision PTFE |
| Kopplingsmekanism | Gängat / Bayonett | Gängat med vridmomentgränser | Precisionstuggat / Snabblås |
När du granskar anpassade konstruktioner tillsammans med en RF-kontakttillverkare , granska kritiska mekaniska mått som påverkar återanvändbarheten vid sammanfogning, till exempel gänggeometri, isolerarrets fördjupning, kontaktpinnens hållkraft, panelens utskärningsprofil, korthöjderna i korthögden och kabelförberedningens stegmått. För kabelförbundna kontaktornas konstruktion ska exakta tvärsnittsdata för kabelförbyggnaden anges, eftersom små variationer i isolerardiametern mellan olika kabelltillverkare kräver justerade krimpferrular eller löd fickor.
Fas 3: Materialval, beläggning och miljöspecifikationer
Underordnat materialval påverkar direkt den elektriska prestandan, korrosionsmotståndet och den driftslivslängden under hårda fältförhållanden:
-
Kontakt- och skalmaterial : Ange berylliumkoppar (BeCu) eller fosforbrons för fjäderkontakter som kräver hög flytgräns vid upprepad inkoppling. Skalhuvudena använder vanligtvis mässing för allmänt kommersiellt bruk, eller passiverad rostfritt stål för miljöer med hög korrosion inom luft- och rymdfart.
-
Plateringsspecifikationer och tjockleksintervall : Undvik vaga termer som "guldpläterad." Definiera i stället exakta plateringstjockleksintervall (t.ex. 50 mikrotum guld enligt MIL-G-45204 över 100 mikrotum elektrolytfritt nickel enligt AMS-QQ-N-290). För applikationer med låg PIM väljs icke-magnetisk tri-metallplatering (vit brons/SUCOPLATE) eller silverplatering.
-
Miljöbetyg : Definiera mätbara provningsgränsvärden, inklusive drifttemperaturområde (-55 °C till +125 °C), saltnebelskorrosionsmotstånd (t.ex. 48-timmars- eller 96-timmars-ASTM B117-prov), skyddsklasser mot inträngning (IP67/IP68 under vatten), samt stöt- och vibrationsparametrar (MIL-STD-202 metod 213/204).
Fas 4: Godkännandeprovningsplaner och standardiserade branschramverk
En fullständig OEM RF-kontakt specifikationen måste fastställa en verkställbar acceptansprovplan (ATP) som definierar provningsutrustning, kalibreringsprotokoll, stickprovsstorlekar och gränsvärden för godkännande/underkännande innan produktionens lansering.
Använd etablerade branschspecifikationsstandarder som referensramar på basnivå:
-
IEC 61169-serien : Internationella standarder som styr allmänna krav, mått samt mekaniska och elektriska provmetoder för RF-koaxialkontakter.
-
MIL-PRF-39012 : Detaljerade specifikationsstandarder som omfattar allmän konstruktion, prestandakrav och kvalificeringsförfaranden för högrelaterade militära koaxialkontakter.
När du samarbetar med ledande rf-kontaktleverantörer som att
Kontrolllista för teknisk bekräftelse före produktion
Innan slutlig produktionssignering utfärdas till din valda RF-kontakttillverkare , verifiera att varje objekt på denna förproduktionskontrolllista är dokumenterat och godkänt:
-
Är ritningsrevisionen låst, unikt numrerad och undertecknad av både köparens och leverantörens ingenjörsteam?
-
Är gränssnittsserier, könsangivelser, polaritet, kopplingsmekanism och monteringsstilar fullständigt definierade utan tvetydigheter?
-
Har plateringstyper och minsta tjockleksintervall för skal, yttre kontakter och inre kontaktpinnar uttryckligen definierats?
-
Har mekaniska mått, PCB-lödutrymmen eller kabelförberedelseavskalningsscheman verifierats mot motsvarande delar?
-
Är den elektriska godkännandetestplanen (frekvensband, maximal VSWR, maximal insättningsförlust och provstorlek) låst?
-
Är kraven på miljökompatibilitet (RoHS, REACH, IP-klassning, saltnebelsprov) stödda av materialcertifikat och testrapporter?
-
Har en formell teknisk ändringsorderprocess (ECO) kommit överens om för att förhindra ogodkända materialers utbyten?
Genom att tillämpa en kontrollerad process för specificeringsbekräftelse innan verktygstillverkning och serieproduktion undviker inköps- och konstruktionsavdelning kostsamma designiterationer, effektiviserar inkommande inspektion och säkerställer hög pålitlighet i prestanda för varje levererad enhet.





