 EN

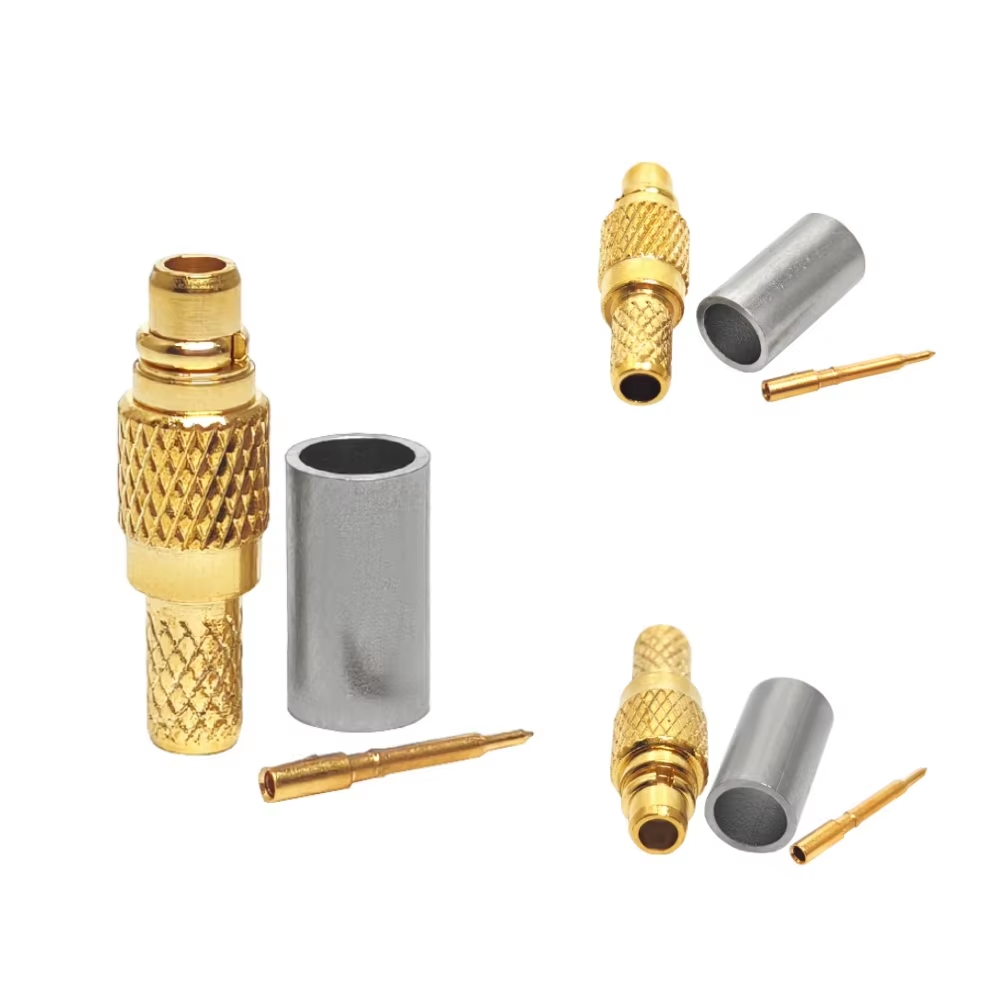
В проектах оригинального оборудования (ОЕМ) сбои в работе специальных ВЧ-соединителей редко возникают из-за полного отсутствия инженерного чертежа. Чаще всего чертёж имеется, но допускает два одинаково правдоподобных технических толкования: предельная частота указана без условий испытаний, в требовании к покрытию не указаны допуски по толщине, или название серии интерфейса приведено без чёткого обозначения пола, фиксации или конфигурации контактов. Рассмотрение ранних инженерных отзывов с участием квалифицированных поставщики РЧ-разъемов специалистов как обязательного этапа подготовки коммерческого предложения, а не как строгого технического контрольного этапа подтверждения, создаёт значительные риски для качества.
Прежде чем начинать изготовление оснастки, производство прототипов или выдавать заказы на серийное производство, инженерные и закупочные команды должны перевести потребности применения в контролируемый пакет технических спецификаций. Тесно взаимодействуя с опытными Производителем RF-разъёмов обеспечивает точное совмещение механических интерфейсов, сохранность электрических бюджетов соединений и полную документацию доказательств приёмки.
Этап 1: Определение габаритов системы и требований к сигнальному тракту
Опора исключительно на сокращённые обозначения вроде «SMA», «N-Type» или «4.3-10» оставляет ключевые производственные параметры неопределёнными. Чтобы задать индивидуальный OEM-разъём RF , начните с определения полной электрической и механической среды:
-
Системная среда и контекст применения : укажите тип устройства (например, приёмопередатчик базовой станции, радар с фазированной решёткой, оборудование для медицинской визуализации или узел внешней распределённой антенной системы DAS), место установки, ожидаемое количество циклов сопряжения, предельные температуры эксплуатации и воздействие вибрации.
-
Характеристики электрического тракта : задайте номинальное волновое сопротивление системы (обычно 50 Ом или 75 Ом), рабочую полосу частот (от постоянного тока до X ГГц), максимальную непрерывную и пиковую мощность, максимально допустимое затухание вносимых потерь, а также целевое значение коэффициента стоячей волны напряжения (VSWR) или обратных потерь в пределах рабочей полосы.
-
Контроль фазы и электрической длины если в вашей системе используются антенны с фазированной решёткой или дифференциальная передача сигналов, где критически важна согласованность фаз, укажите допуски по фазе в градусах или задержки во времени в пикосекундах на раннем этапе проверки проекта.
Предоставление потенциальным поставщики РЧ-разъемов заказчикам исчерпывающего описания применения позволяет инженерам выявить возможные несоответствия между предложенными конструкциями интерфейсов и реальными условиями эксплуатации до начала изготовления оснастки компонентов.
Этап 2: Конфигурация интерфейса и механические допуски
Механическое несоосное соединение и разрывы импеданса на интерфейсах оконечных соединений являются основной причиной потерь сигнала и проблем с пассивной интермодуляцией (PIM) в ВЧ-системах.
| Механический параметр | Стандартная коммерческая спецификация | Спецификация OEM для высоконадёжных решений | Спецификация высокоточного испытательного класса |
| Серия интерфейса и тип разъёма | Стандартный штекерный / гнездовой разъём | Определённая фиксация положения контактов, обратная полярность / стандартная | Точная резьба / вставной-вынимаемый тип |
| Покрытие центрального штыря | Тонкое золотое покрытие (1–3 мкм) | Толстое золотое покрытие (30–50 мкм) поверх никеля | Твёрдое золотое покрытие (более 50 мкм) поверх меди |
| Материал корпуса и отделка | Латунь / тонкое никелевое покрытие | Нержавеющая сталь или латунь / трёхслойное покрытие | Нержавеющая сталь / пассивированная |
| Диэлектрический материал | Стандартный PTFE | Высокотемпературный / низкий уровень интермодуляционных помех: политетрафторэтилен | Воздушный диэлектрик / Прецизионный ПТФЭ |
| Механизм связи | Резьбовое / Байонетное | Резьбовое с ограничениями крутящего момента | Прецизионное резьбовое / Быстрое фиксирование |
При рассмотрении индивидуальных конструкций с Производителем RF-разъёмов проведите аудит критических механических размеров, влияющих на повторяемость сочленения, таких как геометрия резьбы, глубина утопления диэлектрика, сила удержания штыря, профили вырезов в панели, высота многослойных плат и размеры ступеней зачистки кабеля. Для конструкций разъёмов с кабельным монтажом предоставьте точные поперечные сечения кабеля, поскольку незначительные различия в диаметре диэлектрика у разных поставщиков кабелей требуют корректировки размеров обжимных феррул или паяльных карманов.
Этап 3: Выбор материалов, покрытий и экологических характеристик
Выбор материалов второго уровня напрямую влияет на электрические характеристики, стойкость к коррозии и срок службы в условиях суровой эксплуатации:
-
Материалы контактов и корпусов укажите бериллиевую медь (BeCu) или фосфористую бронзу для пружинных контактов, требующих высокой предельной прочности при многократных циклах соединения. Корпуса разъемов обычно изготавливаются из латуни для общекоммерческого применения или из пассивированной нержавеющей стали для аэрокосмических сред с высоким уровнем коррозии.
-
Спецификации покрытий и диапазоны толщины избегайте расплывчатых формулировок вроде «покрыто золотом». Вместо этого задайте точные диапазоны толщины покрытий (например, 50 микродюймов золота по стандарту MIL-G-45204 поверх 100 микродюймов химически осаждённого никеля по стандарту AMS-QQ-N-290). Для применений с низким уровнем паразитных интермодуляционных продуктов (PIM) выбирайте немагнитное трёхслойное покрытие (белая бронза / SUCOPLATE) или серебряное покрытие.
-
Экологические оценки определите измеримые пороговые значения испытаний, включая рабочий температурный диапазон (от −55 °C до +125 °C), стойкость к коррозии в солевом тумане (например, испытания по ASTM B117 продолжительностью 48 или 96 часов), степени защиты от проникновения (IP67 / IP68 при полном погружении) и параметры ударных и вибрационных нагрузок (MIL-STD-202, методы 213 / 204).
Этап 4: Планы приёмочных испытаний и стандартные отраслевые рамки
Полный OEM-разъём RF спецификация должна определять обязательный к исполнению план приёмочных испытаний (ATP), в котором указаны испытательные приспособления, протоколы калибровки, объёмы выборок и пороговые значения «пригодно/непригодно» до выпуска продукции.
Используйте устоявшиеся отраслевые стандарты спецификаций в качестве базовых справочных рамок:
-
Серия IEC 61169 : международные стандарты, регламентирующие общие требования, габаритные размеры и методы механических и электрических испытаний коаксиальных ВЧ-разъёмов.
-
MIL-PRF-39012 : подробные стандарты спецификаций, охватывающие общие принципы конструирования, требования к эксплуатационным характеристикам и процедуры квалификации высоконадёжных военных коаксиальных разъёмов.
При сотрудничестве с ведущими поставщики РЧ-разъемов как
Чек-лист технического подтверждения до начала серийного производства
Перед выдачей окончательного разрешения на серийное производство выбранному Производителем RF-разъёмов , убедитесь, что каждый пункт данного контрольного списка для предпроизводственного этапа задокументирован и согласован:
-
Номер редакции чертежа зафиксирован, уникален и подписан инженерными командами заказчика и поставщика?
-
Полностью определены серии интерфейсов, типы разъёмов (мужской/женский), полярность, механизм соединения и способы крепления без двусмысленностей?
-
Типы покрытий и минимальные диапазоны толщины для корпусов, внешних контактов и внутренних штырей явно указаны?
-
Механические размеры, посадочные места на печатной плате (PCB) или графики зачистки кабелей проверены на соответствие сопрягаемым деталям?
-
План электрических приёмочных испытаний (диапазон частот, максимальный КСВН, максимальное затухание вносимое и объём выборки) зафиксирован?
-
Требования к экологической совместимости (RoHS, REACH, степень защиты IP, стойкость к солевому туману) подтверждены сертификатами материалов и отчётами об испытаниях?
-
Согласован официальный процесс инженерных изменений (ECO) для предотвращения несанкционированных замен материалов?
Путем внедрения контролируемого процесса подтверждения спецификаций до начала изготовления оснастки и серийного производства команды по закупкам и инженерные команды устраняют дорогостоящие итерации проектирования, оптимизируют входной контроль и гарантируют высокую надёжность работы каждого поставляемого изделия.





