 EN

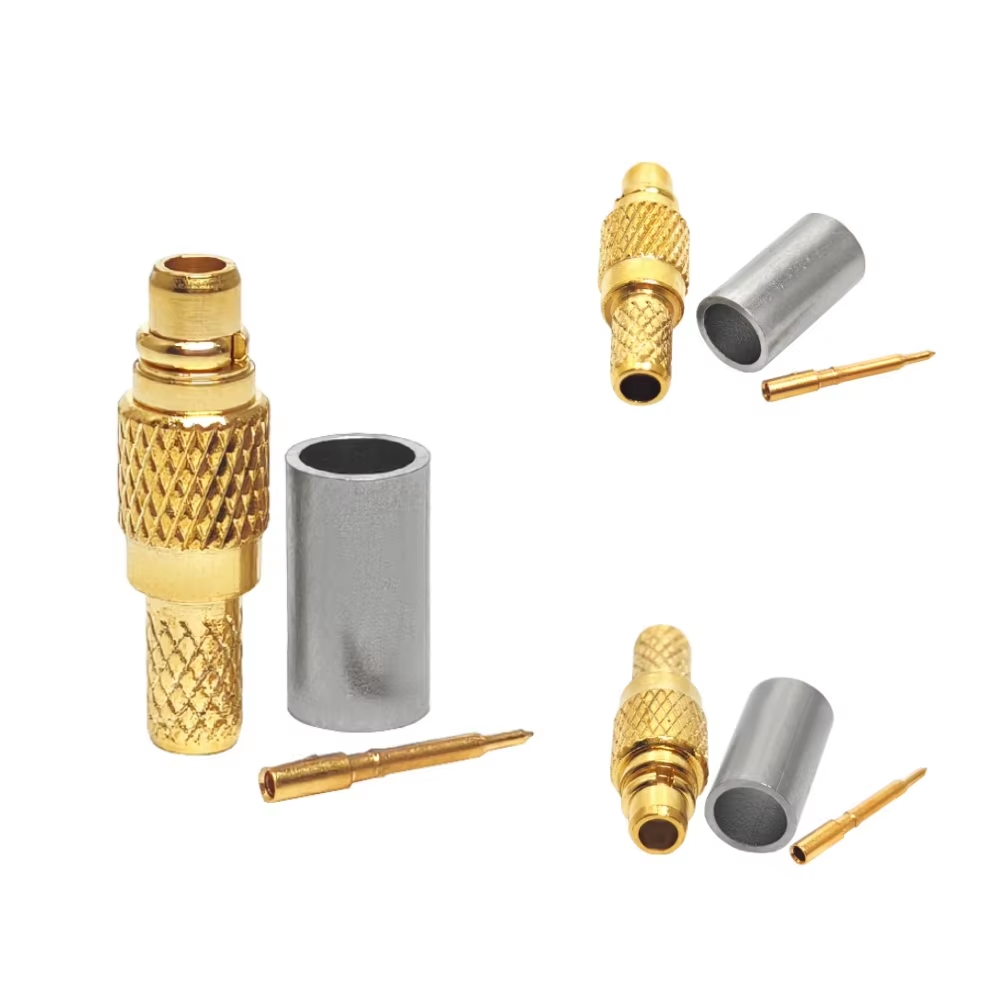
Bei Original-Equipment-Manufacturing-(OEM-)Projekten treten Ausfälle benutzerdefinierter HF-Verbindungen selten auf, weil eine Konstruktionszeichnung vollständig fehlt. Häufiger existiert die Zeichnung zwar, lässt aber Raum für zwei gleichermaßen plausible technische Interpretationen: eine maximale Frequenzgrenze ohne Angabe der Prüfbedingungen, eine Beschichtungsangabe ohne Toleranzbereich für die Schichtdicke oder ein Schnittstellenseriename ohne explizite Angabe von Stecker- oder Buchsen-Ausführung, Verriegelung oder Pin-Anordnung. Die Behandlung früher technischer Prüfungen mit qualifizierten hF-Steckverbinder-Lieferanten als obligatorischem Angebotsschritt statt als strenger technischer Bestätigungsschleuse birgt erhebliche Qualitätsrisiken.
Bevor Werkzeuge gefertigt, Prototypen hergestellt oder Produktions-Bestellungen erteilt werden, müssen Technik- und Einkaufsteams die Anwendungsanforderungen in ein kontrolliertes technisches Spezifikationspaket überführen. Dabei arbeiten sie eng mit einem erfahrenen RF-Steckverbinder-Hersteller stellt sicher, dass mechanische Schnittstellen präzise zusammenpassen, elektrische Verbindungs-Budgets erhalten bleiben und die Akzeptanznachweise vollständig dokumentiert sind.
Phase 1: Systemumgrenzung und Signalpfad-Anforderungen definieren
Die ausschließliche Verwendung von Kurzbezeichnungen wie „SMA“, „N-Type“ oder „4.3-10“ lässt wesentliche Fertigungsparameter unbestimmt. Um einen kundenspezifischen OEM-RF-Steckverbinder zu spezifizieren, beginnen Sie zunächst mit der Definition der gesamten elektrischen und mechanischen Umgebung:
-
Systemumgebung und Anwendungskontext : Geben Sie den Geräte-Typ an (z. B. Basisstationstransceiver, Phased-Array-Radar, medizinische Bildgebungsgeräte oder Outdoor-DAS-Knoten), den Montageort, die erwartete Anzahl der Steckzyklen, die zulässigen Betriebstemperaturgrenzen sowie die zu erwartende Vibrationsbelastung an.
-
Elektrische Pfad-Eigenschaften : Legen Sie die nominelle Systemimpedanz (üblicherweise 50 Ohm oder 75 Ohm), die Betriebsfrequenzbandbreite (von Gleichstrom bis X GHz), die maximale Dauerleistung und Spitzenleistung, die zulässige maximale Einfügedämpfung sowie das Ziel-VSWR oder die Ziel-Rückflussdämpfung über das gesamte Betriebsband fest.
-
Phasen- und elektrische Längensteuerung : Wenn Ihr System Phased-Array-Antennen oder differentielle Signalleitung mit kritischer Phasenanpassung nutzt, geben Sie bereits in der frühen Entwurfsprüfung die zulässigen Phasentoleranzwinkel oder Verzögerungszeiten in Pikosekunden an.
Potenziellen Kunden hF-Steckverbinder-Lieferanten die Bereitstellung einer umfassenden Anwendungsbeschreibung ermöglicht es Ingenieuren, mögliche Kompatibilitätsprobleme zwischen vorgeschlagenen Schnittstellendesigns und realen Einsatzbedingungen zu identifizieren, bevor mit der Werkzeugherstellung für Komponenten begonnen wird.
Phase 2: Schnittstellenkonfiguration und mechanische Toleranzen
Mechanische Fehlausrichtung und Impedanzdiskontinuitäten an den Abschluss-Schnittstellen stellen eine wesentliche Ursache für Signalverluste und passive Intermodulationsprobleme (PIM) in Hochfrequenzsystemen dar.
| Mechanischer Parameter | Standard-kommerzielle Spezifikation | OEM-Spezifikation mit hoher Zuverlässigkeit | Präzisions-Testklasse-Spezifikation |
| Schnittstellenserie und Polarität | Standard-Männlich/Weiblich-Stecker | Definierte Schlüsselung, RP / Standard | Präzisions-Gewinde / Push-Pull |
| Zentrierstift-Beschichtung | Gold-Flash (1–3 µm) | Dickes Gold (30–50 µm) über Nickel | Hartgold (über 50 µm) über Kupfer |
| Gehäusematerial und Oberfläche | Messing / Nickel-Flash | Edelstahl oder Messing / Dreimetall | Edelstahl / passiviert |
| Dielektrisches Material | Standard-PTFE | Hochtemperatur- / nieder-PIM-PTFE | Luftdielektrikum / Präzisions-PTFE |
| Kopplungsmechanismus | Gewinde/Bajonett | Gewinde mit Drehmomentbegrenzung | Präzisionsgewinde / Schnellverriegelung |
Bei der Überprüfung kundenspezifischer Konstruktionen mit einem RF-Steckverbinder-Hersteller , prüfen Sie kritische mechanische Abmessungen, die die Wiederholgenauigkeit beim Zusammenstecken beeinflussen – beispielsweise Gewindegeometrie, Tiefe der Dielektrikum-Aussparung, Stift-Haltefestigkeit, Aussparungsprofile für Montageplatten, Aufbauhöhen von Leiterplattenstapeln sowie Abmessungen der Kabelabstreifschritte. Bei steckverbinderseitig am Kabel montierten Konstruktionen geben Sie exakte Querschnitte des Kabelaufbaus an, da geringfügige Abweichungen des Dielektrikum-Durchmessers zwischen verschiedenen Kabelherstellern angepasste Crimpmanschetten oder Löttafel-Abmessungen erfordern.
Phase 3: Werkstoffauswahl, Beschichtung und Umgebungsanforderungen
Die Auswahl von Materialien der untergeordneten Ebene wirkt sich unmittelbar auf elektrische Leistung, Korrosionsbeständigkeit und Betriebslebensdauer unter extremen Einsatzbedingungen aus:
-
Kontakt- und Gehäusewerkstoffe geben Sie Beryllium-Kupfer (BeCu) oder Phosphorbronze für Federkontakte an, die eine hohe Streckgrenze über wiederholte Steckzyklen hinweg erfordern. Gehäusekörper verwenden typischerweise Messing für den allgemeinen kommerziellen Einsatz oder passiviertes Edelstahl für hochkorrosive Luft- und Raumfahrtumgebungen.
-
Beschichtungsspezifikationen und Dickenbereiche vermeiden Sie ungenaue Begriffe wie „vergoldet“. Stattdessen definieren Sie exakte Beschichtungsdickenbereiche (z. B. 50 Mikrozoll Gold gemäß MIL-G-45204 über 100 Mikrozoll elektrolytischem Nickel gemäß AMS-QQ-N-290). Für Anwendungen mit geringem PIM wählen Sie nichtmagnetische Dreimetall-Beschichtungen (Weißbronze/SUCOPLATE) oder Silberbeschichtungen.
-
Umweltbewertungen definieren Sie messbare Prüfschwellen, darunter Temperaturbetriebsbereich (-55 °C bis +125 °C), Korrosionsbeständigkeit gegenüber Salzsprühnebel (z. B. 48-Stunden- oder 96-Stunden-Prüfung nach ASTM B117), Eindringeschutzklassen (IP67 / IP68 unter Wasser) sowie Schock- und Vibrationsparameter (MIL-STD-202, Methode 213 / 204).
Phase 4: Abnahmetestpläne und standardisierte Branchenrahmen
Eine vollständige OEM-RF-Steckverbinder die Spezifikation muss einen durchsetzbaren Abnahmetestplan (ATP) festlegen, der Prüfeinrichtungen, Kalibrierprotokolle, Stichprobengrößen und Grenzwerte für Bestehen/Durchfallen vor Freigabe zur Serienfertigung definiert.
Nutzen Sie etablierte branchenübliche Spezifikationsstandards als Referenzrahmen:
-
IEC 61169-Reihe : Internationale Standards für allgemeine Anforderungen, Abmessungen sowie mechanische und elektrische Prüfverfahren für HF-Koaxialsteckverbinder.
-
MIL-PRF-39012 : Detaillierte Spezifikationsstandards mit allgemeinen Konstruktionsvorgaben, Leistungsanforderungen und Qualifizierungsverfahren für hochzuverlässige militärische Koaxialsteckverbinder.
Wenn Sie mit führenden hF-Steckverbinder-Lieferanten wie
Technischer Bestätigungscheckliste vor Serienfertigung
Bevor Sie die endgültige Freigabe zur Serienfertigung für Ihren ausgewählten RF-Steckverbinder-Hersteller , überprüfen Sie, ob jeder Punkt dieser Vorserien-Checkliste dokumentiert und vereinbart ist:
-
Ist die Zeichnungsrevision gesperrt, eindeutig nummeriert und von den Ingenieurteams des Käufers und des Lieferanten unterzeichnet?
-
Sind Schnittstellenserie, Geschlecht, Polarität, Kopplungsmechanismus und Montagearten vollständig und eindeutig definiert?
-
Wurden die Plattierungsarten sowie die Mindest-Dickentoleranzen für Gehäuse, äußere Kontakte und innere Stifte ausdrücklich festgelegt?
-
Wurden mechanische Abmessungen, Leiterplatten-Lötflächen oder Kabelvorbereitungs-Ablängpläne anhand der zugehörigen Gegenstücke verifiziert?
-
Ist der elektrische Abnahmetestplan (Frequenzband, maximaler VSWR, maximale Einfügedämpfung und Stichprobengröße) festgelegt?
-
Werden die Anforderungen an die Umweltverträglichkeit (RoHS, REACH, IP-Schutzart, Salznebelbeständigkeit) durch Materialzertifikate und Prüfberichte belegt?
-
Wurde ein formeller Engineering-Change-Order-Prozess (ECO) vereinbart, um nicht genehmigte Materialsubstitutionen zu verhindern?
Durch die Durchsetzung eines kontrollierten Spezifikationsbestätigungsprozesses vor der Werkzeugherstellung und Serienfertigung eliminieren Einkaufs- und Konstruktionsteams kostspielige Designiterationen, optimieren die eingehende Prüfung und gewährleisten eine hohe Zuverlässigkeitsleistung bei jeder ausgelieferten Einheit.





