 EN

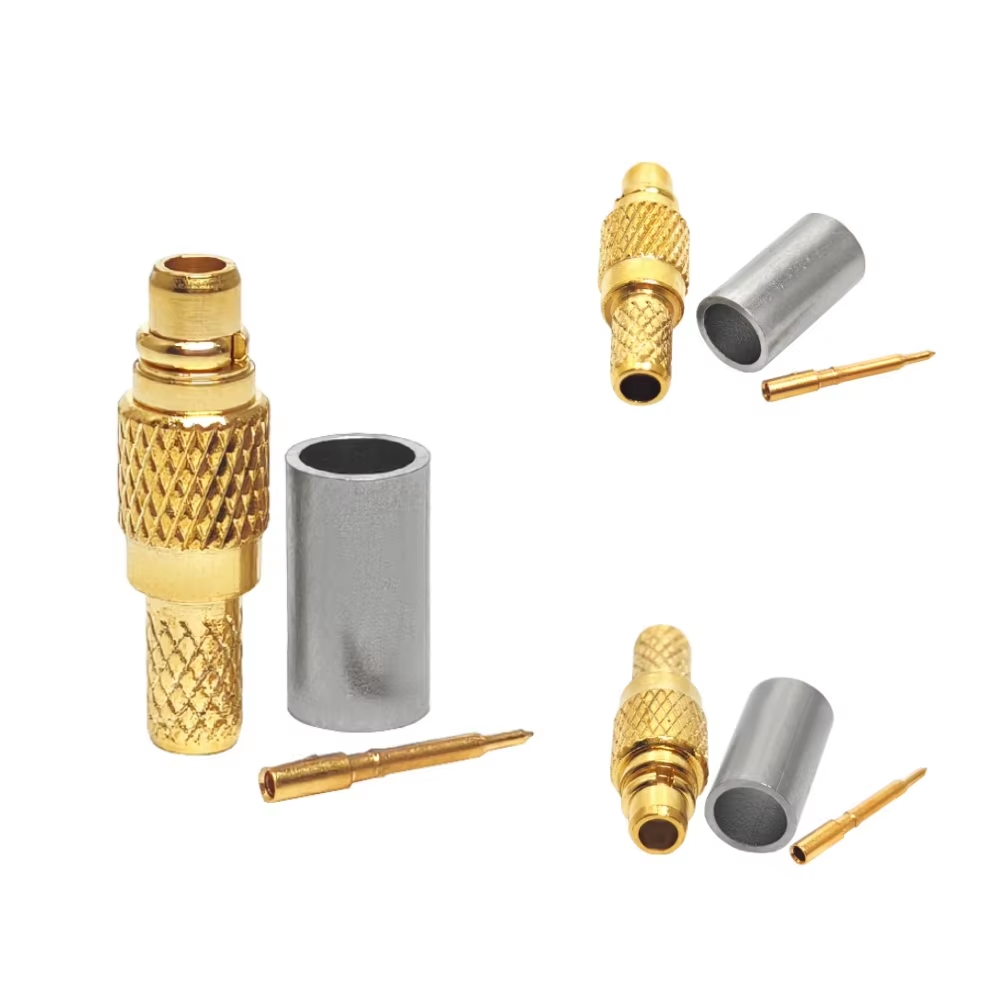
Nei progetti di produzione di equipaggiamento originale (OEM), i guasti nei collegamenti RF personalizzati si verificano raramente perché un disegno tecnico è completamente assente. Più spesso, il disegno esiste ma lascia spazio a due interpretazioni tecniche altrettanto plausibili: un limite massimo di frequenza specificato senza condizioni di prova, una richiesta di placcatura priva delle tolleranze relative allo spessore, oppure il nome di una serie di interfacce senza indicazione esplicita del sesso, del sistema di orientamento (keying) o della configurazione dei contatti. fornitori di connettori RF trattare le prime revisioni ingegneristiche con personale qualificato come un semplice passaggio obbligatorio per la quotazione, anziché come una rigorosa fase di conferma tecnica, introduce rischi significativi per la qualità.
Prima di realizzare gli utensili, produrre prototipi o emettere ordini d’acquisto per la produzione, i team di ingegneria e approvvigionamento devono tradurre le esigenze applicative in un pacchetto di specifiche tecniche controllato. Collaborando strettamente con un fornitore esperto Produttore di connettori RF garantisce che le interfacce meccaniche si accoppino con precisione, che i bilanci dei collegamenti elettrici rimangano intatti e che la documentazione delle prove di accettazione sia completa.
Fase 1: Definire l’involucro del sistema e i requisiti del percorso del segnale
Affidarsi esclusivamente a denominazioni abbreviate come "SMA", "N-Type" o "4.3-10" lascia variabili produttive fondamentali non definite. Per specificare un connettore RF OEM personalizzato Connettore RF OEM , iniziare definendo l’intero ambiente elettrico e meccanico:
-
Ambiente del sistema e contesto applicativo : Specificare il tipo di dispositivo (ad esempio, trasmettitore-ricevitore per stazione base, radar a schiera fissa, apparecchiature per imaging medico o nodo DAS esterno), la posizione di montaggio, il numero previsto di cicli di accoppiamento, i limiti di temperatura operativa e l’esposizione alle vibrazioni.
-
Caratteristiche del percorso elettrico : Definire l’impedenza nominale del sistema (tipicamente 50 Ohm o 75 Ohm), la larghezza di banda operativa (da CC a X GHz), la potenza massima continua e di picco gestibile, la massima perdita d’inserzione ammissibile e il rapporto d’onda stazionaria di tensione (VSWR) o la perdita di ritorno obiettivo sull’intera banda operativa.
-
Controllo della fase e della lunghezza elettrica se il sistema utilizza antenne a matrice sfasata o segnali differenziali, nei quali il matching di fase è critico, specificare le tolleranze di fase in gradi o i tempi di ritardo in picosecondi già nella prima fase della revisione del progetto.
Fornire ai potenziali clienti fornitori di connettori RF una dichiarazione applicativa completa consente agli ingegneri di identificare tempestivamente eventuali problemi di incompatibilità tra le configurazioni di interfaccia proposte e le effettive condizioni operative, prima dell’avvio della realizzazione degli utensili per i componenti.
Fase 2: Configurazione dell’interfaccia e tolleranze meccaniche
Lo sfasamento meccanico e le discontinuità di impedenza alle interfacce di terminazione rappresentano una causa principale di perdita di segnale e di problemi di intermodulazione passiva (PIM) nei sistemi RF.
| Parametro meccanico | Specifica commerciale standard | Specifica OEM ad alta affidabilità | Specifiche di precisione per prove |
| Serie e polarità dell’interfaccia | Connettore standard maschio/femmina | Incastro definito, invertito (RP) / standard | Filettatura di precisione / spingi-tira |
| Placcatura del perno centrale | Flash in oro (1–3 µin) | Oro pesante (30–50 µin) su nichel | Oro duro (oltre 50 µin) su rame |
| Materiale e finitura del corpo | Ottone / flash in nichel | Acciaio inossidabile o ottone / tri-metallizzato | Acciaio inossidabile / passivato |
| Materiale dielettrico | PTFE standard | PTFE ad alta temperatura / bassa PIM | Dielettrico ad aria / PTFE di precisione |
| Meccanismo di accoppiamento | Filettato / Baionetta | Filettato con limiti di coppia | Filettato di precisione / bloccaggio rapido |
Quando si esaminano progetti personalizzati con un Produttore di connettori RF , verificare le dimensioni meccaniche critiche che influenzano la ripetibilità dell’accoppiamento, come la geometria della filettatura, la profondità del rientro del dielettrico, la forza di ritenzione del contatto, i profili degli incavi sul pannello, le altezze dello stack della scheda e le dimensioni del passo di spelatura del cavo. Per i connettori montati su cavo, fornire le sezioni trasversali esatte della costruzione del cavo, poiché anche piccole variazioni del diametro del dielettrico tra diversi fornitori di cavi richiedono ferrule per crimpatura o dimensioni delle tasche per saldatura adattate.
Fase 3: Selezione dei materiali, placcatura e specifiche ambientali
La selezione dei materiali di livello sub-tier influenza direttamente le prestazioni elettriche, la resistenza alla corrosione e la durata operativa in condizioni ambientali estreme:
-
Materiali per contatti e involucri : Specificare rame-berillio (BeCu) o bronzo fosforoso per i contatti a molla che richiedono un’elevata resistenza allo snervamento su cicli ripetuti di accoppiamento. I corpi delle connessioni utilizzano tipicamente ottone per impieghi commerciali generici, oppure acciaio inossidabile passivato per ambienti aerospaziali ad alta corrosività.
-
Specifiche di placcatura e intervalli di spessore : Evitare termini vaghi come "placcato oro." Definire invece intervalli esatti di spessore del placcatura (es. 50 micro-pollici di oro secondo MIL-G-45204 su 100 micro-pollici di nichel chimico secondo AMS-QQ-N-290). Per applicazioni a basso PIM, scegliere placcature tri-metalliche non magnetiche (bronzo bianco/SUCOPLATE) oppure placcatura in argento.
-
Valutazioni ambientali : Definire soglie di prova misurabili, inclusi l’intervallo di temperatura operativa (-55 °C ÷ +125 °C), la resistenza alla corrosione da nebbia salina (es. prove ASTM B117 di 48 ore o 96 ore), i gradi di protezione contro l’ingresso di solidi e liquidi (IP67 / IP68 in immersione) e i parametri di urto/vibrazione (MIL-STD-202 Metodo 213/204).
Fase 4: Piani di prova di accettazione e quadri industriali standard
Un completo Connettore RF OEM la specifica deve stabilire un piano di prova di accettazione (ATP) applicabile, che definisca le attrezzature per i test, i protocolli di taratura, le dimensioni dei campioni e le soglie di superamento/insuccesso prima del rilascio in produzione.
Utilizzare come riferimento di base gli standard di settore consolidati:
-
Serie IEC 61169 : Norme internazionali che disciplinano i requisiti generali, le dimensioni e i metodi di prova meccanici ed elettrici per i connettori coassiali RF.
-
MIL-PRF-39012 : Standard di specifica dettagliati che coprono la progettazione generale, i requisiti prestazionali e le procedure di qualifica per i connettori coassiali ad alta affidabilità destinati all’uso militare.
Quando si collabora con leader del settore fornitori di connettori RF come
Checklist tecnica di conferma pre-produzione
Prima di rilasciare le definitive approvazioni alla produzione presso il fornitore prescelto Produttore di connettori RF , verificare che ogni voce di questo elenco di controllo pre-produzione sia documentata e concordata:
-
La revisione del disegno è stata bloccata, numerata in modo univoco e approvata con firma da entrambi i team tecnici dell’acquirente e del fornitore?
-
Le serie di interfaccia, il sesso, la polarità, il meccanismo di accoppiamento e gli stili di fissaggio sono stati definiti in modo completo e senza ambiguità?
-
I tipi di placcatura e i valori minimi di spessore per le carcasse, i contatti esterni e i pin interni sono stati esplicitamente definiti?
-
Le dimensioni meccaniche, le impronte saldature PCB o i programmi di preparazione dei cavi (stripping) sono stati verificati rispetto ai componenti abbinati?
-
Il piano di prova elettrica di accettazione (banda di frequenza, VSWR massimo, perdita d’inserzione massima e dimensione del campione) è stato definitivamente concordato?
-
I requisiti di conformità ambientale (RoHS, REACH, grado IP, nebbia salina) sono supportati da certificati dei materiali e da rapporti di prova?
-
È stato concordato formalmente un processo di Ordine di Modifica Tecnica (ECO) per prevenire sostituzioni non autorizzate di materiali?
Imponendo un processo controllato di conferma delle specifiche prima della realizzazione degli utensili e della produzione in serie, i team di approvvigionamento e ingegneria eliminano costose iterazioni progettuali, ottimizzano i controlli in ingresso e garantiscono prestazioni ad alta affidabilità in ogni unità spedita.





