 EN

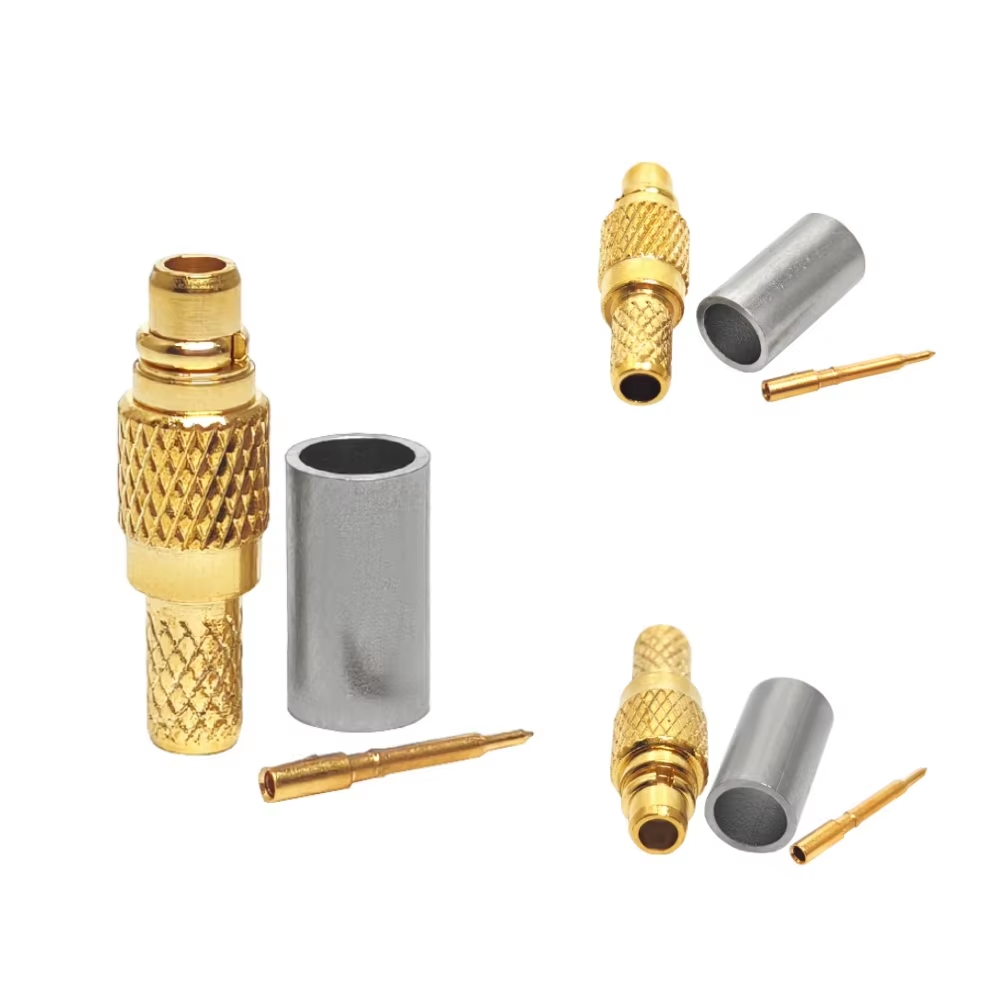
Në projekte origjinale të prodhimit të pajisjeve (OEM), dështimet e lidhësve RF të personalizuar ndodhin shumë rrallë sepse një vizatim inxhinierik mungon plotësisht. Më shpesh, vizatimi ekziston por lejon dy interpretime teknike të barasplausible: një kufi maksimal frekuence i specifikuar pa kushte testimi, një thirrje platingu që mungon tolerancat e diapazonit të trashësisë, ose një emër seri ndërfaqe pa gjinisë, orientimit ose konfigurimeve të pinesh të shpjeguara në mënyrë të qartë. Trajtimi i revizimeve të hershme inxhinierike me furnitorë të kualifikuar të lidhësve RF si një hap obligator i ofertës, në vend se si një portë konfirmimi teknik rigoroz, fut rreziqe të mëdha cilësie.
Para se të presen veglat, të prodhojnë prototipe apo të lëshojnë porositë e prodhimit, ekipet e inxhinierisë dhe blerjes duhet të përkthejnë nevojat e aplikacionit në një paketë specifikimesh teknike të kontrolluar. Punimi i ngushtë me një furnitor të përvojuar Prodhues të lidhësve RF siguron se ndërfaqet mekanike përshtaten saktësisht, buxhetet e lidhjeve elektrike mbeten të paprekura dhe provat e pranimit dokumentohen plotësisht.
Faza 1: Përcaktoni Konturin e Sistemit dhe Kërkesat për Shtegun e Sinjalit
Të mbështetur vetëm në emërtimet e shkurta si "SMA", "N-Type" ose "4.3-10" lë variablat kryesore të prodhimit të papërcaktuara. Për të specifikuar një Konektor RF OEM , filloni me përcaktimin e plotë të mjedisit elektrik dhe mekanik:
-
Mjedisi i Sistemit dhe Konteksti i Aplikimit : Përcaktoni llojin e pajisjes (p.sh., transceiver bazë, radar me varg fazor, pajisje për imazhe mjekësore ose nyje DAS jashtëzhanore), vendndodhjen e montimit, ciklet e pritshme të bashkëlidhjes, kufijtë e temperaturës së punës dhe ekspozimi ndaj vibracioneve.
-
Karakteristikat e Shtegut Elektrik : Përcaktoni impedancën nominale të sistemit (zakonisht 50 Ohm ose 75 Ohm), brezin e frekuencave të punës (nga DC deri në X GHz), fuqinë maksimale të vazhdueshme dhe të kulmit, humbjen maksimale të lejuar të hyrjes, dhe raportin e dëshiruar të valës së qëndrueshme të tensionit (VSWR) ose humbjen e kthimit në gjithë brezin e punës.
-
Kontrolli i fazës dhe i gjatësisë elektrike : Nëse sistemi juaj përdor antena me varg faze ose sinjalizim diferencial ku përputhja e fazës është kritike, specifikoni tolerancat e këndit të fazës ose kohët e vonimit në pikosekonda në fazën e hershme të revizionit të dizajnit.
Dhënia e parashikuar të lidhësve RF me një deklaratë aplikimi të plotë lejon inxhinierët të identifikojnë probleme potenciale të papërputhshmërisë midis dizajneve të propozuara të ndërfaqes dhe kushteve reale të shërbimit para se të fillojë prodhimi i komponentëve.
Faza 2: Konfigurimi i ndërfaqes dhe tolerancat mekanike
Papërputhja mekanike dhe diskontinuitetet e impedancës në ndërfaqet e përfundimit janë burime kryesore humbjeje sinjali dhe probleme PIM (intermodulacion pasiv) në sistemet RF.
| Parametri mekanik | Specifikimi tregtar standard | Specifikimi OEM me besueshmëri të lartë | Specifikim i saktësisë së klasës së testimit |
| Seri dhe seksi i ndërfaqes | Plug standard mashkull/femër | Kyçja e përcaktuar, RP / Standard | Fije me saktësi / Shtyp-Pull |
| Platimi i pin-it të qendrës | Shkëlqim i artit (1–3 mikronë) | Art i rëndë (30–50 mikronë) mbi nikel | Art i fortë (më shumë se 50 mikronë) mbi bakër |
| Materiali dhe përfundimi i trupit | Brass / Shkëlqim nikel | Çelik i pakorrozueshëm ose brass / tri-metal | Çelik i pakorrozueshëm / pasivizuar |
| Materiali Dielektrik | PTFE standarde | PTFE me temperaturë të lartë / PIM të ulët | PTFE me dielektrik ajri / precizion |
| Mekanizmi i lidhjes | Me filet / me shkallëzim | Me filet me kufizime torzioni | Me filet precizion / me mbyllje të shpejtë |
Kur shqyrtoni dizajne të personalizuara me një Prodhues të lidhësve RF , kontrolloni dimensionet mekanike kritike që ndikojnë në përsëritshmërinë e lidhjes, si p.sh. gjeometria e filetit, thellësia e zbritjes së dielektrikut, forca e mbajtjes së pin-it, profili i prerjes në panel, lartësitë e stivëzimit të bordit dhe dimensionet e hapat të shkeljes së kabllot. Për dizajnet e konektorëve të montuar në kabllot, sigurojini prerjet e sakta të seksioneve të ngurtë të kabllot, pasi ndryshimet e vogla në diametrin e dielektrikut midis prodhuesve të kabllot kërkojnë ferrule të shtypur të përshtatura ose dimensione të xhepave për ngjitje.
Faza 3: Zgjedhja e materialeve, plating-u dhe specifikimet mjedisore
Zgjedhja e materialeve në nivelin nën-tërësor ndikon drejtpërdrejt në performancën elektrike, rezistencën ndaj korrozionit dhe gjatësinë e jetës operative në kushte fushë të rënda:
-
Materialet e kontaktit dhe të shtresës : Specifikoni bakër-berrilium (BeCu) ose bronzi-fosfor për kontakte me kthesë që kërkojnë forcë të lartë të shpërblyerjes në cikle të përsëritura të lidhjes. Trupat e shtresave përdorin zakonisht bronz për përdorim komercial të përgjithshëm, ose çelik inox pasivizuar për mjedise ajrorë me korrozion të lartë.
-
Specifikimet e plakimit dhe intervali i trashësive : Mos përdorni terma të paqartë si "plakuar me ari." Në vend të kësaj, përcaktoni intervalin e saktë të trashësisë së plakimit (p.sh., 50 mikro-inç ari sipas MIL-G-45204 mbi 100 mikro-inç nikel elektrokimi sipas AMS-QQ-N-290). Për aplikime me PIM të ulët, zgjidhni plakim tri-metalik jomagnetik (bronzi i bardhë/SUCOPLATE) ose plakim me argjend.
-
Vlerësimi Ambiental : Përcaktoni pragjet e matshme të testimit, duke përfshirë intervalin e temperaturës së punës (-55°C deri në +125°C), rezistencën ndaj korrozionit nga kripa (p.sh., testet ASTM B117 48-orëshe ose 96-orëshe), shkallën e mbrojtjes nga hyrja e materialeve (IP67 / IP68 nën ujë), dhe parametrat e goditjes/vibracionit (MIL-STD-202 Metoda 213/204).
Faza 4: Plane të testimit të pranimit dhe strukturat standarde industriale
Një plot Konektor RF OEM specifikimi duhet të përcaktojë një plan të pranimit të zbatueshëm (ATP) që përcakton pajisjet e testimit, protokollet e kalibrimi, madhësitë e mostrave dhe kufijtë e pranimit/refuzimit para lëshimit në prodhim.
Përdorni standardet e industrisë të vendosura si struktura bazë referimi:
-
Seria IEC 61169 : Standardet ndërkombëtare që rregullojnë kërkesat e përgjithshme, dimensionet dhe metodat e testimit mekanik/elektrik për konektorët koaksialë RF.
-
MIL-PRF-39012 : Standardet e detajuara të specifikimeve që mbulojnë dizajnin e përgjithshëm, kërkesat e performancës dhe procedurat e kualifikimit për konektorët koaksialë ushtarake me besueshmëri të lartë.
Kur punoni bashkë me udhëheqës të lidhësve RF si
Lista e kontrollit teknik para prodhimit
Para se të jepni miratimet përfundimtare të prodhimit tek furnitori i zgjedhur Prodhues të lidhësve RF , verifikoni që çdo element në këtë listë kontrolli para prodhimit është dokumentuar dhe i ka marrë pajtimin e të dyja palëve:
-
A është versioni i vizatimit i mbyllur, i numëruar unikisht dhe i nënshkruar nga ekipet e inxhinierisë të blerësit dhe furnizuesit?
-
A janë përcaktuar plotësisht seritë e ndërfaqes, gjinia, polariteti, mekanizmi i lidhjes dhe stilove e montimit pa asnjë ambiguitet?
-
A janë përcaktuar shprehimisht llojet e platingut dhe intervali minimal i trashësisë për mbulesat, kontaktet e jashtme dhe pinet e brendshme?
-
A janë verifikuar dimensionet mekanike, format e soldimit në PCB ose skemat e shtrirjes së kabllave në krahasim me pjesët që lidhen me to?
-
A është i mbyllur plani i testimit elektrik të pranimit (banda e frekuencës, VSWR maksimal, humbja maksimale e futjes dhe madhësia e mostrës)?
-
A janë kërkesat për përputhshmëri mjedisore (RoHS, REACH, ratingu IP, shprëndimi me kripë) mbështetura nga sertifikatat e materialeve dhe raportet e testimeve?
-
A është marrë vlerësimi i formal i Urdisjes së Ndryshimeve Inxhinierike (ECO) për të parandaluar zëvendësimet e papajtuara të materialeve?
Duke duke zbatuar një proces të konfirmimit të specifikimeve të kontrolluar para prodhimit të veglave dhe prodhimit serial, ekipet e blerjes dhe të inxhinierisë eliminonin iteraçionet e kushtueshme të dizajnit, përmirësojnë inspektimin hyrës dhe sigurojnë performancë me besueshmëri të lartë në çdo njësi që dërgohet.





