EN

For en ingeniørkøber eller indkøbschef udgør enhedsindkøbsprisen for en RF-koblingskabeløsning kun en brøkdel af dens samlede indsatte omkostning. De skjulte, ofte budgetbelastende omkostninger opstår efter afsendelse og levering på fabriksgulvet eller ved installationssteder i felten: måling og udsætning af bulkkabel, manuel fjernelse af isolering, crimpning eller lodning af følsomme konnektorer, justering af stramme bøjeradier, inspektion af manuel montagekvalitet samt genafprøvning af fejlbehæftede signallinks. Indkøb af en færdigmonteret fabriksproduceret brugerdefineret koaksialkabelsamling flytter disse variable, arbejdskrævende opgaver til et kontrolleret præcisionsfremstillingsmiljø i forvejen.
Mens standard, færdigproducerede patch-kabler er fornuftige til tests på arbejdsbordet eller til ikke-kritiske, lavfrekvente forbindelser, kræver højtætte udstyrskonstruktioner en langt mere streng tilgang. Når en samlelinje opererer under stramme pladsbegrænsninger, strenge ruteklarancer, miljømæssige tætningskrav eller ambitiøse højfrekvente ydelsesmål, reducerer specifikationen af et formålsbestemt RF-koblingskabeløsning direkte den sekundære bearbejdningstid ved modtagestationer og endelige samlelinjer.
Udgravning af den skjulte byrde af sekundær bearbejdning
Sekundær bearbejdning omfatter alle manuelle operationer, der kræves for at omdanne bulkrådkabel og løse kontakter til et fuldt funktionsdygtigt, installerbart interkonnektionsystem. Almindelige linjeside-modifikationer inkluderer:
-
Manuel afskæring og afisning: Måling af råkabel, afisning af dielektrika og manuel frembringelse af indre braid-ledere.
-
Linjeside-kontaktmontering: Lodning eller krimping af kontaktledere under inkonsekvente værkstedsforhold.
-
Mærkning og varmeskrumpning: Tilføjelse af identifikationshylser, retningssymboler eller vejrbeskyttende krympesko manuelt.
-
Kabelruteprøvning ved prøve-og-fejlmetode: Tværing af generiske kablellængder rundt om indvendige chassisvægge, hvilket fører til knusning af kablets yderkappe eller skarpe bøjninger.
-
Elektrisk verifikation på stedet: Forsøg på at udføre kontinuitetskontrol eller grundlæggende RF-scanninger efter samling uden fabriksmæssig, automatiseret testudstyr.
Hver ekstra menneskelig berøring tilføjer driftsarbejdskomponenter, forlænger produktionsforløbets varighed og introducerer dimensionel eller elektrisk variabilitet i fremstillingsprocessen.
Byrden bliver især problematisk, når teknikere forsøger at tilpasse generiske kabler til komplekse systemkapsler. En stikforbindelse kan matche den tilsvarende interface på papiret, men alligevel være helt utilgængelig for en drejekraftnøgle, når den er monteret inden i en overfyldt chassiskapsel. På samme måde kan en kablens længde, der ser tilstrækkelig ud på et fladt arbejdsbord, mangle den nødvendige service-loop-frihed, når den først er ført gennem gennemføringspladens udstansede åbninger.
Når der arbejdes med højfrekvente transmissionsledninger, skal den færdige forbindelse opretholde stramme grænser for indføjet tab og VSWR (spændingsstående bølgeforhold) over hele dens driftsbåndbredde. Disse to kritiske HF-parametre vurderer den samlede impedansstabilitet af mikrobølgekabelmontager . Laboratorietests af bulkkabel alene kan aldrig garantere den højfrekvante ydeevne af et færdigt kabel-og-konnektorsystem, når feltmontering er afsluttet.
Strategiske tilpassningspunkter, der eliminerer manuel linjeside-omarbejdning
Præcisionsklippede længder ankommer klar til installation
Konstruktions tegninger specificerer præcise end-to-end-længder, referencemålepunkter, tilladte dimensionelle tolerancer og ruteringsveje før masseproduktion. Fabriksklipning eliminerer prøve-og-fejl-beskæring på monteringslinjen. Konstruktionshold undgår to kostbare faldgruber: overdreven kabelslak, der skaber uorden i skabrummet og tvinger forkerte bueradier, eller for stramme ruter, der påvirker følsomme loddede PCB-udsendelser.
Valg af tilslutningsstik afklaret før komponentens frigivelse
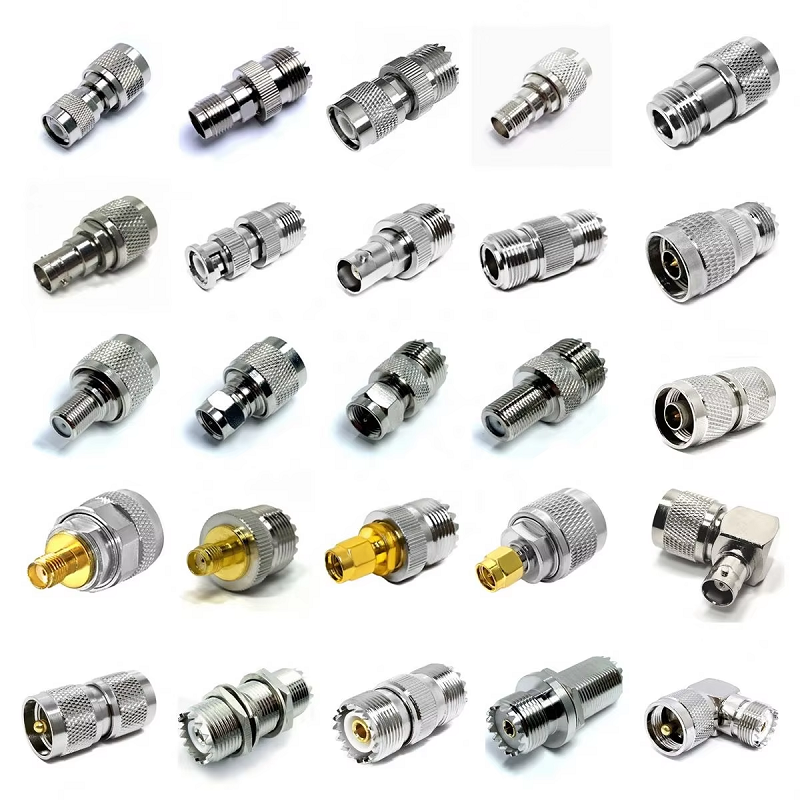
Køn på tilslutningsstik, grænsefladekonfiguration (f.eks. SMA, N-type, BNC eller 4,3-10), monteringsretning (lige eller 90-graders vinkel) samt koblingsafstand er beslutninger, der bedst afklares i CAD-software sammen med den tilsvarende chassis-hardware. At bestille en brugerdefineret koaksialkabelsamling integrerer disse specifikationer i ét enkelt reservedelsnummer. Det umiddelbare resultat er en markant reduktion i køb af adaptere, færre tekniske ændringsordrer og ingen risiko for, at teknikere forbinder inkompatible tilslutningsstik til for små koaksialkabler.
Integreret mekanisk beskyttelse og miljøtætning
Trækfasthedsbeskyttelser, vejrbeskyttende krympe-rør, kabeludgange, mærkeskifte og specialiseret emballage kan planlægges parallelt med rumlige ruteprofiler og reelle håndteringsforhold. For eksempel en udendørs koaksialkabelmontage installeret på mobilbasestationstårne eller kystnære radarmontager kræver specialiserede UV-stabiliserede jakker, vandtætende klebende krympeskøer og korrosionsbestandige belægningsmuligheder. At behandle disse miljøbeskyttelsesforanstaltninger som felttilføjelser introducerer manuelle fejl og gør parti-sporebarhed svær at opretholde.
Fabriksbaseret RF-godkendelse fokuseret på den færdige forbindelse
Modtagelse af en fabriksprøvet RF-koblingskabeløsning forenkler indkøbsafgivelser og kvalitetskontrolprocedurer. Verificerede elektriske specifikationer definerer driftsfrekvensområder, indføjningstabgrænser, tilbagekastningstærskler og fasejusteringskrav. Beregninger af indføjningstab tager hensyn til kabeldæmpning pr. meter, forbindelsesstikovergangstab og samlet systemlinkbudget. Hvor RF-effekthåndtering og termisk stabilitet er afgørende, fastlægger brancherammen IEC 61196-1-119:2023 standardiserede RF-effekttestmetoder til koaksiale kommunikationsledninger og kabelmontager. At etablere klare testprotokoller før produktion sikrer, at hver leveret montage opfylder systemkravene med det samme fra kassen.
Hvordan brugerdefinerede kabelmontager reducerer produktionsomkostninger
| Montageaktivitet på sen stage | Problemer forårsaget af generiske komponenter | Besparelser leveret af brugerdefinerede montager |
| Manuel trimning og afskærmning | Variable skærlængder, beskadigede indre viklinger, høje spildrater | Præcisionsfabriksskæring og automatiseret ledningsafskærmning |
| Linjeside-stikforbindelsesmontage | Uensartede loddeforbindelser, forkert klemmekraft, høj VSWR | Standardiseret fabriksafslutning med kontrollerede værktøjer |
| Ad-hoc-identifikation | Udmærkede ledninger, forkert ruterede porte, forsinket vedligeholdelse på stedet | Forudtrykte reservedelsnumre, revisionskoder og retningsetiketter |
| RF-fejlfinding på stedet | Uopdagede reflektions-tab, tidskrævende fejllokalisering | 100 % forudgående afsendelsesmåling af indføjet tab og VSWR |
| Vejrbestandig beskyttelse på stedet | Ufuldstændige båndviklinger, fugtindtrængen, tidlig korrosion | Fabriksforseglet udendørs koaksialkabelmontage valgmuligheder |
De finansielle fordele rækker langt ud over direkte teknikertidsforbrug. Eliminering af sekundærbehandling forkorter køer i arbejdsprocessen, reducerer overgange mellem indkøbs- og monteringshold og forhindrer små komponentfejl i at forsinke leveringen af udstyr til flere millioner dollars.
Vigtige elementer i en fuldstændig købespecifikation
For at sikre en problemfri overgang fra ingeniørdesign til serielevering skal en detaljeret købespecifikation give interconnect-producenten en komplet og entydig monteringsdefinition.
-
Stikgrænseflader: Angiv begge afslutningsender, herunder præcis serie, køn (stik/kontaktboks), polaritet (standard eller omvendt) samt kabinetorientering (lige, 45 grader eller 90 graders højrevinkel).
-
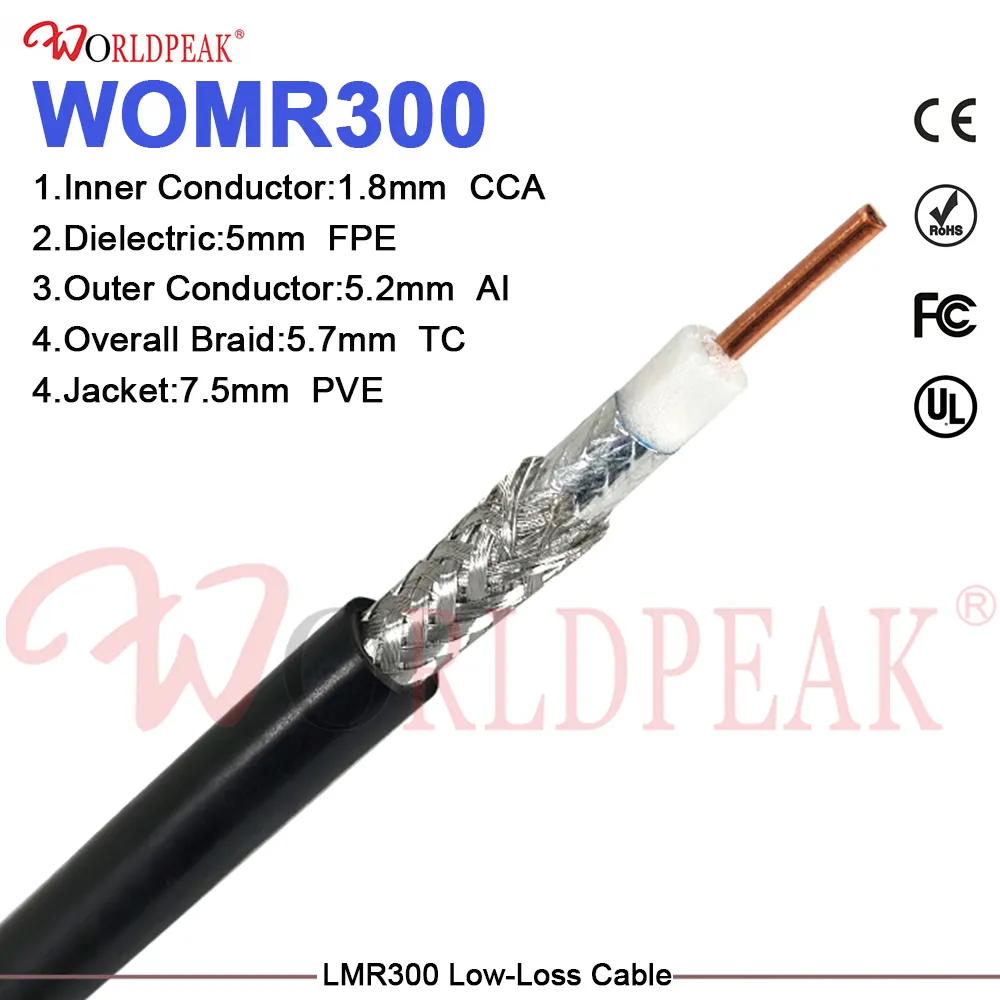
Koaksialkabeltype: Definer råkablenes konstruktionsparametre, midtkonduktorens trådopbygning, dielektrisk materiale, afskærmningslag (væv/folie-dækning) samt yderste kappeforbindelse.
-
Reference længde og tolerancer: Fastlæg tydeligt fysiske måle-referencepunkter (f.eks. spidstilspids, forbindelsesreferenceplan-til-plan) og acceptable dimensionelle tolerancer.
-
Elektriske og RF-ydelsesmål: Angiv det fulde driftsfrekvensområde, den maksimalt tilladte indkoblingsforringelse (dB) og de målsatte VSWR-grænser.
-
Miljøpåvirkning: For en udendørs koaksialkabelmontage , angiv de målsatte indtrængningsbeskyttelsesgrader (IP67/IP68), temperaturgrænser, UV-udsættelsesniveauer og krav til modstandsdygtighed mod salttåge.
-
Kvalitetssikring og dokumentation: Definer den påkrævede fabrikstestdokumentation, herunder individuel serienummerregistrering, VSWR-scanninggrafer og formater for overensstemmelsescertifikater (CoC).
Samarbejdsmæssig ingeniørarbejde til optimering af produktionens forsyningskæder
At involvere interconnect-ingeniører tidligt i designprocessen er en effektiv måde at undgå dyre sekundære fremstillingsprocesser. En erfaren producent kan identificere for stramme bøjeradier, advare mod inkompatible kabel-til-stik-kombinationer, foreslå forenklede monteringssekvenser eller forfine RF-testgrænser, inden CAD-modellerne er endeligt godkendt.
At opnå konsekvent kvalitet i højfrekvensanvendelser kræver en etableret fremstillingspartner, der er i stand til at kombinere præcisionsmaskinbearbejdning, automatisk montage og omfattende elektrisk testning. Virksomheder, der specialiserer sig i RF-interconnect-løsninger, leverer den produktionsmæssige fleksibilitet og forsyningskædestabilitet, der kræves for at understøtte krævende telekommunikations-, luftfarts-, industrielle styrings- og medicinsk udstyrsprogrammer.
For at vurdere brugerdefinerede kabelmontagekapaciteter, gennemgå valg af højfrekvensgrænseflader eller anmode om verificerede testdokumenter til specialiserede RF-jumperkrav, besøg