EN

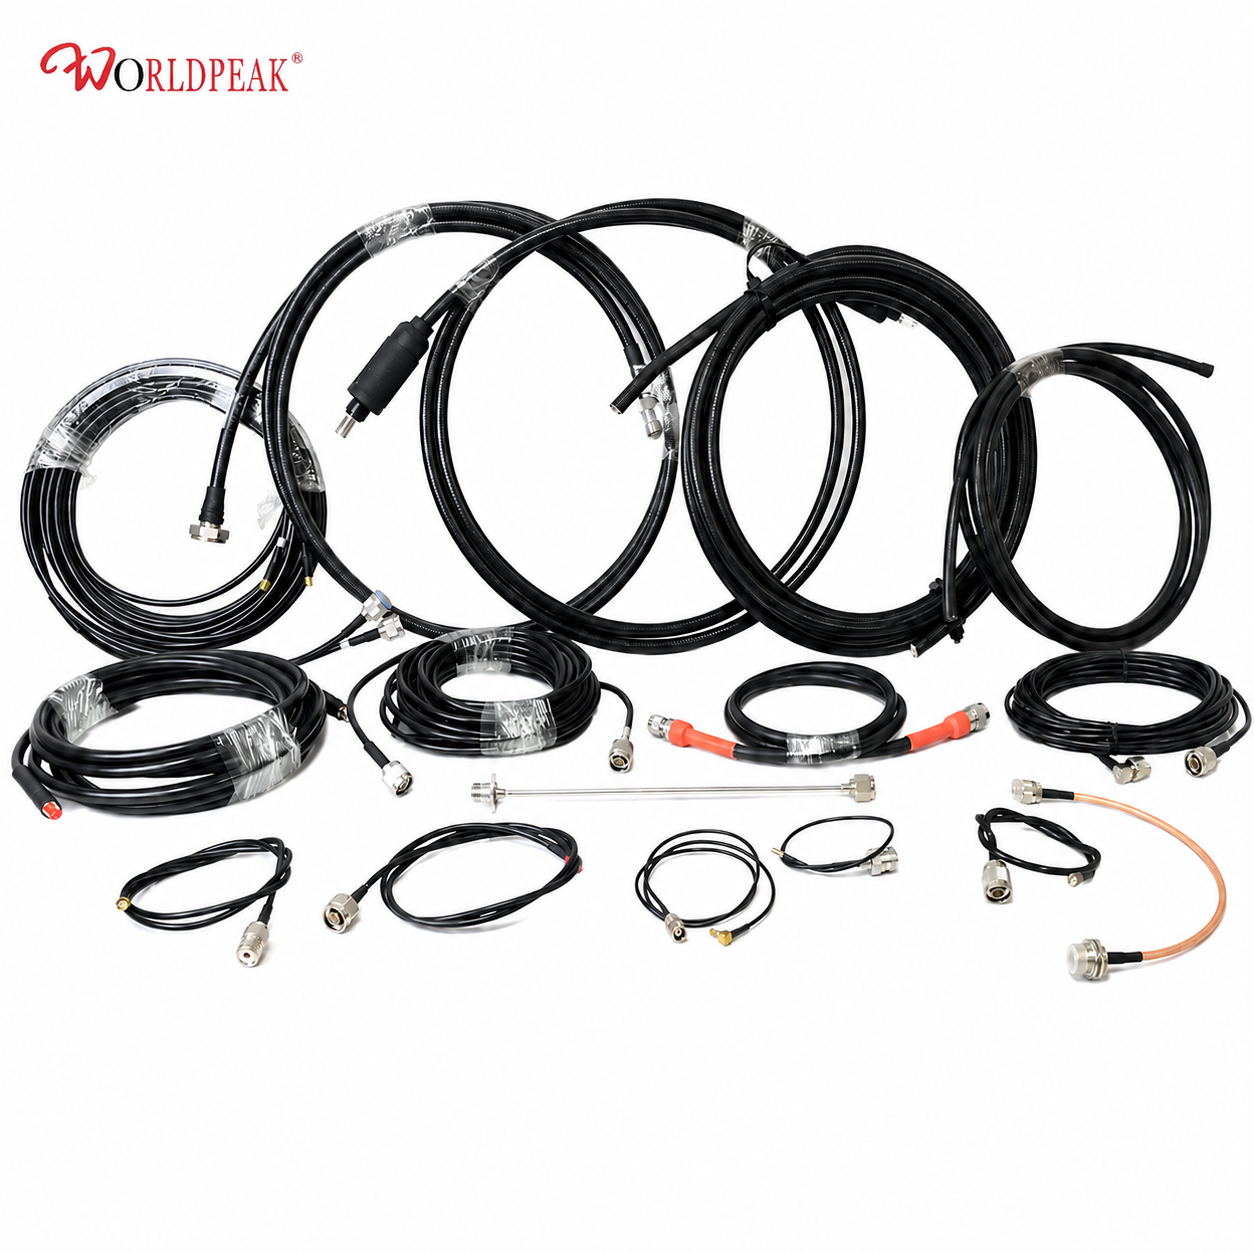
For en ingeniørkjøper eller innkjøpsansvarlig utgjør enhetsprisen på en Rf coaxialkabelmontering bare en brøkdel av dens totale installerte kostnad. De skjulte, ofte budsjettsvekkende utgiftene oppstår etter levering på fabrikkgulvet eller på feltinstallasjonssteder: måling og klipping av massivt kabel, manuell fjerning av isolasjon, klemming eller lodding av følsomme kontakter, justering av stramme bøyleradier, inspeksjon av manuell monteringskvalitet og gjen-test av signalforbindelser som ikke oppfyller kravene. Innkjøp av en ferdigmontert fabrikksmontering tilpasset koaksialkabelmontering flytter disse variable, arbeidsintensive oppgavene oppstrøms inn i et kontrollert, presisjonsbasert produksjonsmiljø.
Selv om standard ferdigproduserte patchkabler er hensiktsmessige for test på benken eller ikke-kritiske, lavfrekvente tilkoblinger, krever utstyr med høy tetthet en langt strengere tilnærming. Når en monteringslinje opererer under stramme romkrav, strikte rutingklaranser, krav til miljøtetthet eller ambisiøse høyfrekvente ytelsesmål, reduserer spesifikasjon av en formålsbestemt Rf coaxialkabelmontering reduserer direkte arbeidsinnsatsen for sekundærbehandling ved mottaksstasjoner og endelige monteringslinjer.
Avdekking av den skjulte byrden med sekundærbehandling
Sekundærbehandling omfatter alle manuelle operasjoner som kreves for å omforme bulkrådkabel og løse kontakter til et fullt funksjonelt, installerbart interkoblingsystem. Vanlige linjesideendringer inkluderer:
-
Manuell kutting og avisning: Måling av råkabel, avising av dielektrika og eksponering av indre braid-ledere manuelt.
-
Kontaktmontering på linjesiden: Lodding eller klemming av kontaktene til koblingsutstyret under uregelmessige verkstedsbetingelser.
-
Merking og varmeskrymping: Legge til identifikasjonsmanter, retningsspiler eller værbeskyttende krympeskall manuelt.
-
Kabelruting ved prøving og feiling: Tvinge generiske kabellengder rundt indre karosserivegger, noe som fører til klemte mantler eller skarpe bøyninger.
-
Elektrisk verifikasjon på stedet: Prøve kontinuitet eller grunnleggende RF-scanning etter montering uten fabrikksutstyr for automatisk testing.
Hver ekstra menneskelig berøring øker driftsarbidskostnadene, utvider produksjonstiden og innfører dimensjonell eller elektrisk variabilitet i monteringsystemet.
Belastningen blir spesielt problematisk når teknikere prøver å tilpasse generiske kabler til komplekse systemkapsler. En kontakt kan stemme overens med den tilsvarende koblingsflaten på papiret, men likevel være fullstendig utilgjengelig for en momentnøkkel etter at den er montert inne i en overfylt karosserikapsel. Tilsvarende kan en kabellengde som virker tilstrekkelig på et flatt arbeidsbord mangler nødvendig service-løkkeklaring når den først er ført gjennom hull i skottpaneler.
Når det gjelder høyfrekvente transmisjonslinjer, må den ferdige tilkoplingen opprettholde stramme krav til innføringstap og VSWR (spenningsstående bølgeforhold) over hele driftsbandbredden. Disse to kritiske RF-parametrene vurderer den totale impedansstabiliteten til mikrobølgekabelsett . Laboratorietesting av massiv kabel alene kan aldri garantere høyfrekvensytelsen til et ferdig kabel- og kontaktorsystem etter at feltmontering er fullført.
Strategiske punkter for tilpassing som fjerner manuell linjeside-gjenarbeid
Presis kuttede lengder ankommer klare for installasjon
Ingeniørtegninger angir nøyaktige end-to-end-lengder, referansemalepunkter, tillatte dimensjonelle toleranser og ruteveier før serieproduksjon. Fabrikkskåring eliminerer prøving og feiling ved trimming på monteringslinjen. Ingeniørteam unngår to kostbare fallgruver: overflødig kabelløsning som skaper rot i skapet og tvinger uriktige bøyeradier, eller for stramme løp som belaster følsomme loddeforbindelser på PCB-er.
Valg av koblingsdel løst før komponentens frigivelse
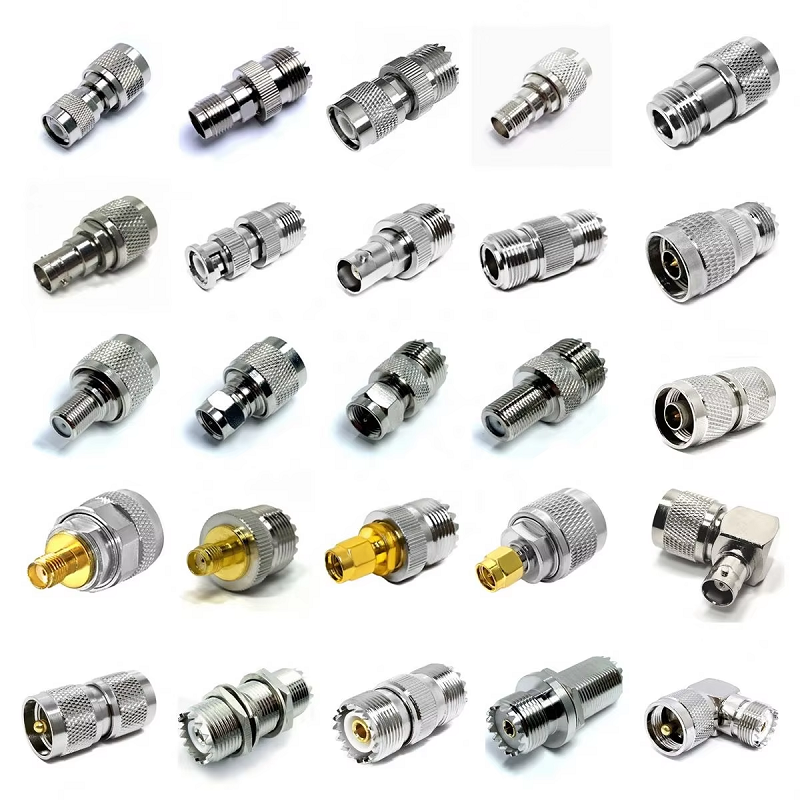
Koblingsdels kjønn, grensesnittkonfigurasjon (som SMA, N-type, BNC eller 4,3–10), monteringsretning (rett vs. 90-graders rettvinklet) og koplemellomrom er beslutninger som best tas i CAD-programvare sammen med tilsvarende chassishardware. Å bestille en tilpasset koaksialkabelmontering integrerer disse spesifikasjonene i ett enkelt varenr. Umiddelbart oppnås en kraftig reduksjon i antallet adapterbestillinger, færre tekniske endringsordrer og null risiko for at teknikere kobler uforenlige koblingsdeler til for smale koaksialkabler.
Integrert mekanisk beskyttelse og miljøtetthet
Strekkavlastningsbeskyttere, værtette krympeslanger, kabelforkgreninger, merkeskifter for deler og spesialisert emballasje kan planlegges samtidig med romlige ruteprofiler og reelle håndteringsforhold. For eksempel en utendørs koaksialkabelmontasje installert på mobilbasestasjonstårn eller kystradarmonteringer krever spesialiserte UV-stabiliserte omkledninger, vannblokkerende klebende krympeskjøter og korrosjonsbestandige plateringsvalg. Å behandle disse miljøbeskyttelsesforanstaltningene som felttillegg fører til manuelle feil og gjør det vanskelig å opprettholde parti-sporebarhet.
Fabrikkens RF-aksept fokusert på den ferdige interkoblingen
Mottar en fabrikksprøvd Rf coaxialkabelmontering forenkler innkjøpsoverføringer og kvalitetskontrollprosedyrer. Verifiserte elektriske spesifikasjoner definerer driftsfrekvensområder, innskuddstapsgrenser, tilbakekastningsterskler og krav til faseavstemming. Beregninger av innskuddstap tar hensyn til kabelforsterkning per meter, overgangstap i kontakter og totale systemlenkebudsjett. Der RF-effekthåndtering og termisk stabilitet er kritiske, etablerer bransjerammer som IEC 61196-1-119:2023 standardiserte RF-effekttestmetoder for koaksiale kommunikasjonslinjer og kabelforbindelser. Å etablere klare testprotokoller før produksjon sikrer at hver levert forbindelse oppfyller systemkravene umiddelbart fra esken.
Hvordan tilpassede kabelforbindelser reduserer produksjonsomkostninger
| Monteringsaktivitet på et senere stadium | Problemer forårsaket av generiske komponenter | Besparelser som tilpassede forbindelser gir |
| Manuell beskjæring og avisolering | Varierende kuttlengder, skadet indre vev, høy avfallsrate | Presis fabrikkskjæring og automatisk ledningsavisolering |
| Linjesidekoblingsmontering | Ulike løddforbindelser, feil klemmekraft, høy VSWR | Standardisert fabrikksavslutning med kontrollert verktøyutstyr |
| Tilfeldig identifisering | Umerkede kabler, feilrutet porter, forsinket feltvedlikehold | Forhåndstrykte delnumre, revisjonskoder og retningsetiketter |
| RF-feilsøking på stedet | Uoppdagede refleksjonstap, tidskrevende feilsøking | 100 % sveipetesting før sending for innkoplingstap og VSWR |
| Værbestandig beskyttelse på stedet | Ufullstendige båndviklinger, fuktighetstilgang, tidlig korrosjon | Fabrikkskrudd utendørs koaksialkabelmontasje alternativer |
De økonomiske fordelene strekker seg langt forbi direkte teknikertidsbruk. Eliminering av sekundær prosessering forkorter ventelister for arbeid i prosess, reduserer overføringer mellom innkjøps- og monteringslag, og hindrer små komponentfeil i å forsinke levering av utstyr verdt flere millioner dollar.
Viktige elementer i en fullstendig kjøpespesifikasjon
For å sikre en problemfri overgang fra ingeniørdesign til serieproduksjon må en detaljert kjøpespesifikasjon gi tilkoblingsprodusenten en fullstendig og entydig monteringsdefinisjon.
-
Kontaktgrensesnitt: Angi begge termineringsender, inkludert nøyaktig serie, kjønn (kontakt/stikkontakt), polaritet (standard eller omvendt) og kroppens retning (rett, 45 grader eller 90 grader rettvinklet).
-
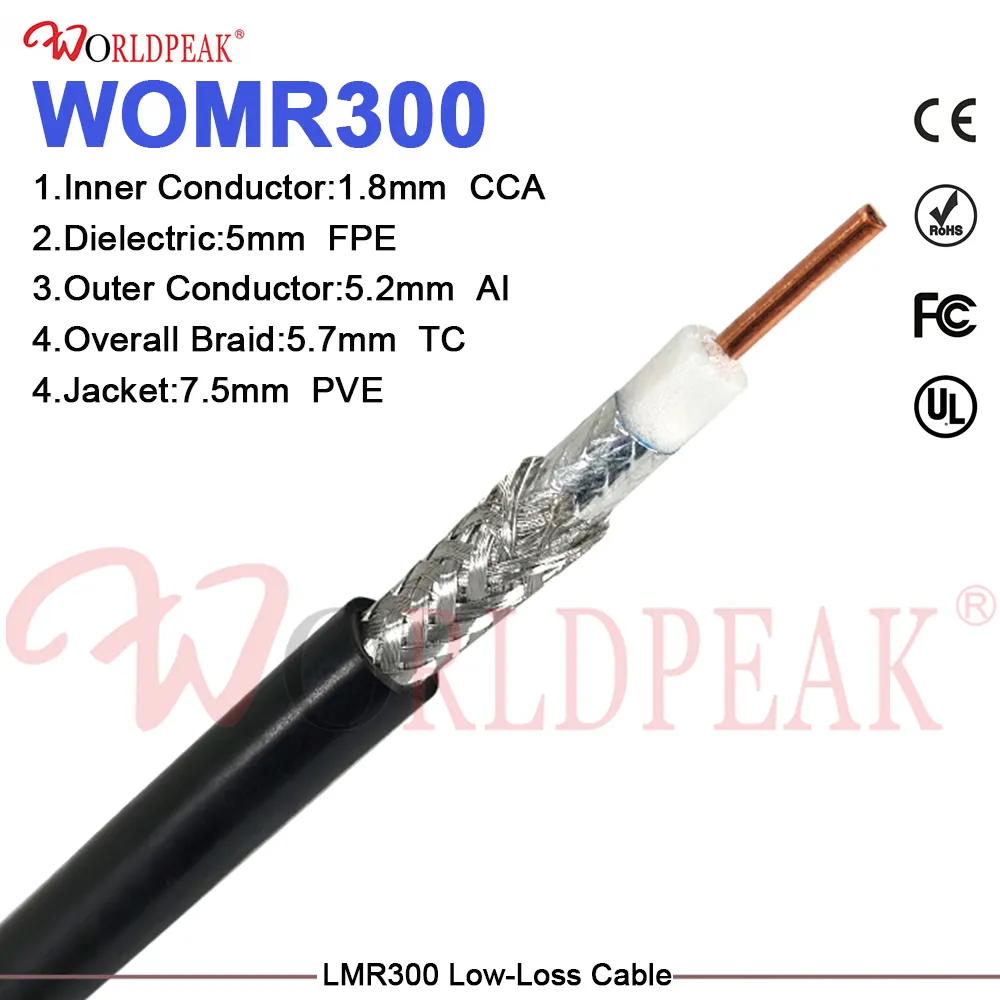
Koaksialkabeltype: Definer råkabelkonstruksjonsparametre, sentrallederens trådoppbygning, dielektrisk materiale, skjermsjikt (vev/foliedekning) og ytre mantelmateriale.
-
Referanselengde og toleranser: Angi tydelig fysiske målereferansepunkter (f.eks. spiss-til-spiss, tilkoblingsplan-til-plan) og akseptable dimensjonstoleranser.
-
Elektriske og RF-ytelseskrav: Spesifiser det fulle driftsfrekvensområdet, maksimal tillatt innkoplingsforsterkning (dB) og mål-VSWR-grenser.
-
Miljøpåvirkning: For en utendørs koaksialkabelmontasje , angi mål for inngangsbeskermingsklasser (IP67/IP68), temperaturgrenser, UV-eksponeringsnivåer og krav til motstand mot saltmis.
-
Kvalitetssikring og dokumentasjon: Definer krav til fabrikksprøvedokumentasjon, inkludert sporing av individuelle serienumre, VSWR-sveipgrafer og sertifikat for overholdelse (CoC)-mal.
Samvirke i ingeniørfag for optimalisering av produksjonsleveranskjeder
Å involvere interkonnektingeniører tidlig i designprosessen er en effektiv måte å unngå kostbare sekundærprosesser på. En erfaren produsent kan identifisere for stramme bøyeradier, påpeke uforenlige kabell-til-koblingspar, foreslå forenklede monteringssekvenser eller forbedre RF-testgrenser før CAD-modellene er endelig godkjent.
Å oppnå konsekvent kvalitet i høyfrekvensapplikasjoner krever en etablert produksjonspartner som kan kombinere presisjonsmaskinering, automatisk montering og omfattende elektrisk testing. Selskaper som spesialiserer seg på RF-interkonnektløsninger tilbyr den produksjonsfleksibiliteten og leveranskjedeforutsigbarheten som kreves for å støtte kravfulle telekommunikasjons-, luft- og romfarts-, industriell kontroll- og medisinsk utstyrsprogrammer.
For å vurdere egendefinerte kabelmonteringsmuligheter, gjennomgå valg av høyfrekvensgrensesnitt eller be om verifisert testdokumentasjon for spesialiserte RF-jumperkrav, besøk