EN

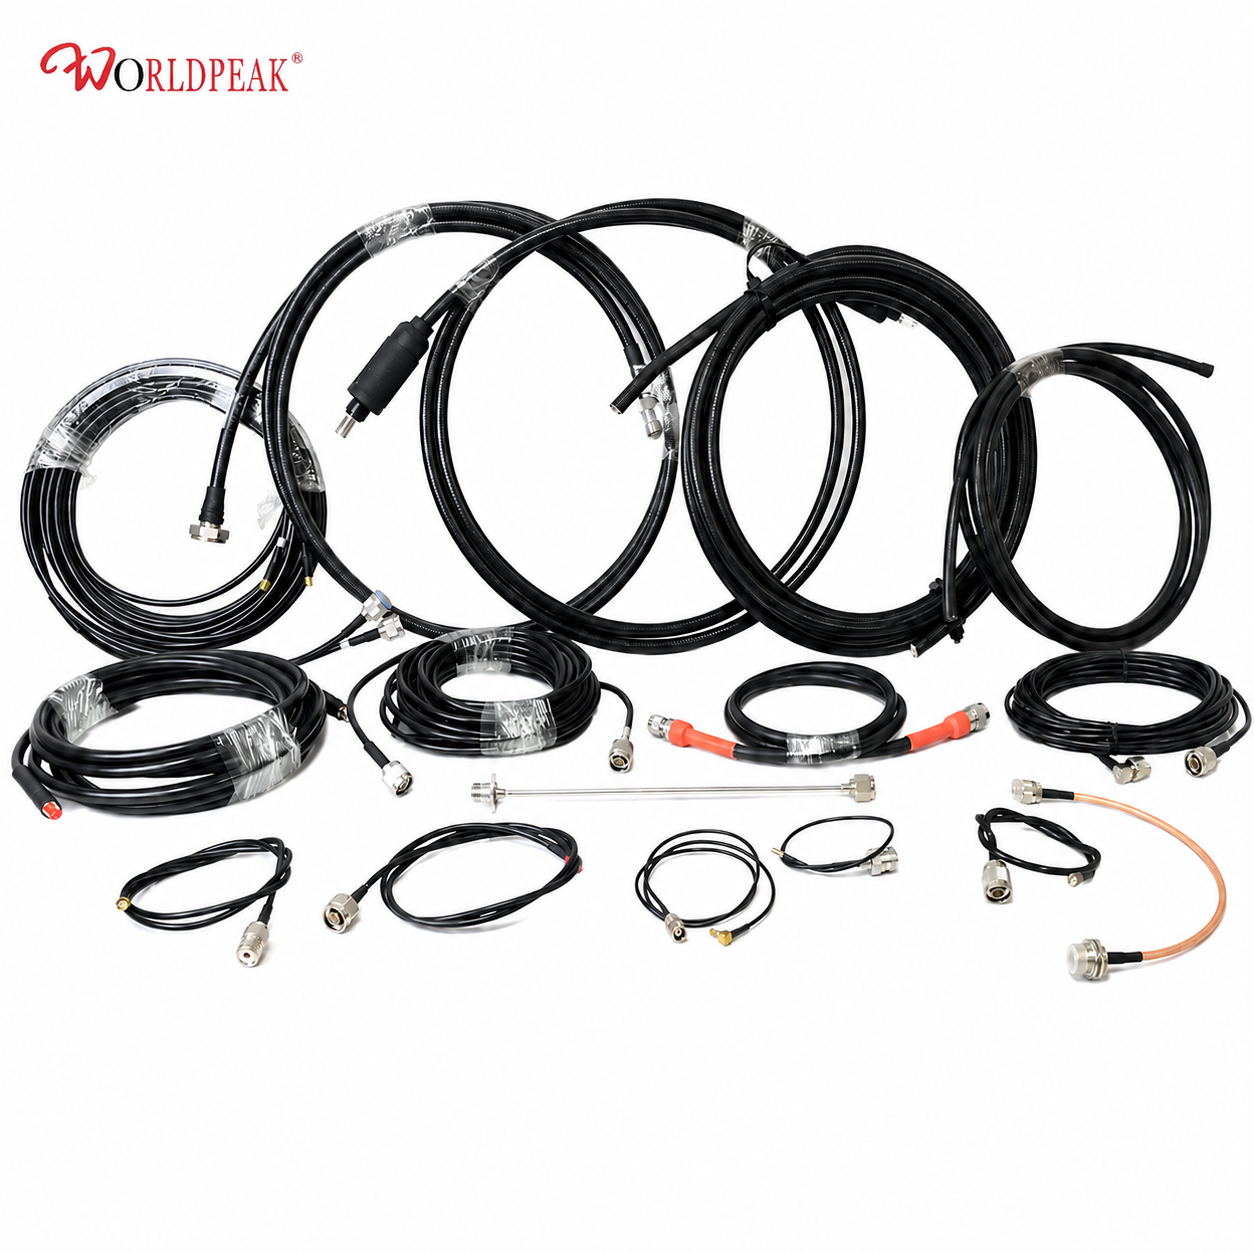
Per un responsabile acquisti tecnici o un addetto agli approvvigionamenti, il prezzo unitario di acquisto di un Cavo coassiale rf rappresenta soltanto una frazione del suo costo totale in fase di impiego. Le spese nascoste, spesso gravose per il budget, emergono dopo la consegna della merce sul pavimento dello stabilimento oppure nei siti di installazione sul campo: misurazione e taglio di cavi sfusi, rimozione manuale dell’isolamento, crimpatura o saldatura di connettori delicati, regolazione di raggi di curvatura ristretti, ispezione della qualità degli assemblaggi eseguiti manualmente e ripetizione dei test sui collegamenti segnale non conformi. L’acquisto di un cavo coassiale personalizzato assemblato sposta tali attività variabili e ad alta intensità di manodopera a monte, all’interno di un ambiente produttivo controllato e di precisione.
Mentre i cavi di collegamento standard pronti all’uso sono adeguati per test su banco o per connessioni non critiche a bassa frequenza, le configurazioni ad alta densità richiedono un approccio molto più rigoroso. Quando una linea di montaggio opera in condizioni di spazio limitato, con tolleranze stringenti per il percorso dei cavi, requisiti di tenuta ambientale oppure obiettivi prestazionali aggressivi a elevate frequenze, la scelta di un cavo progettato appositamente Cavo coassiale rf riduce direttamente la manodopera necessaria per le lavorazioni secondarie nelle stazioni di ricezione e sulle linee di assemblaggio finale.
Rivelare il carico nascosto delle lavorazioni secondarie
Le lavorazioni secondarie comprendono tutte le operazioni manuali necessarie per trasformare cavi grezzi sfusi e connettori sciolti in un sistema interconnesso pienamente funzionante e pronto all’installazione. Le modifiche più comuni effettuate in linea includono:
-
Taglio e spelatura manuale: Misurazione manuale del cavo, rimozione del dielettrico e esposizione manuale dei conduttori interni intrecciati.
-
Terminazione manuale del connettore in linea: Saldatura o crimpatura dei contatti del connettore in condizioni variabili dell’area produttiva.
-
Etichettatura e termorestringimento: Aggiunta manuale di guaine identificative, frecce direzionali o guaine termoretraibili impermeabili.
-
Routing dei cavi basato su tentativi ed errori: Forzatura di lunghezze di cavo generiche lungo le pareti interne del telaio, con conseguente schiacciamento delle guaine o curve eccessivamente strette.
-
Verifica elettrica in loco: Esecuzione di test di continuità o di semplici analisi RF dopo l’assemblaggio, senza ricorrere a strumentazione di prova automatica di livello industriale.
Ogni ulteriore intervento manuale incrementa i costi operativi di manodopera, allunga i tempi di produzione e introduce variabilità dimensionali o elettriche nel sistema di assemblaggio.
Il problema diventa particolarmente grave quando i tecnici cercano di adattare cavi generici a involucri di sistema complessi. Un connettore potrebbe corrispondere teoricamente all’interfaccia di accoppiamento, ma risultare completamente inaccessibile a una chiave dinamometrica una volta installato all’interno di un involucro del telaio affollato. Analogamente, una lunghezza di cavo che sembra adeguata su un banco di lavoro piano potrebbe rivelarsi insufficiente per garantire il necessario margine di flessibilità (service loop) una volta passata attraverso gli incavi dei pannelli di separazione.
Quando si lavora con linee di trasmissione ad alta frequenza, l'interconnessione completata deve mantenere limiti rigorosi di perdita d'inserzione e VSWR (rapporto d'onda stazionaria di tensione) su tutta la sua banda operativa. Questi due parametri RF fondamentali valutano la stabilità complessiva dell'impedenza di assemblaggi di cavi per microonde . La verifica in laboratorio su cavi sfusi non può mai garantire le prestazioni ad alta frequenza di un sistema completo costituito da cavo e connettore una volta terminata l'installazione sul campo.
Punti strategici di personalizzazione che eliminano la ritrattazione manuale in linea
Lunghezze tagliate con precisione consegnate pronte per l'installazione
I disegni tecnici specificano esattamente le lunghezze da estremità a estremità, i punti di riferimento per le misurazioni, le tolleranze dimensionali ammesse e i percorsi di posa prima della produzione in serie. Il taglio effettuato in fabbrica elimina la necessità di tagli sperimentali sulla linea di assemblaggio. I team di ingegneria evitano due inconvenienti costosi: eccessivo gioco del cavo, che ingombra lo spazio all'interno degli armadi e costringe ad adottare raggi di curvatura non conformi, oppure posa troppo tesa, che sollecita eccessivamente i delicati collegamenti saldati tra cavo e scheda PCB.
Selezione del connettore risolta prima del rilascio del componente
Il tipo di connettore (maschio o femmina), la configurazione dell’interfaccia (ad esempio SMA, N-Type, BNC o 4.3-10), l’orientamento di montaggio (diritto o angolo retto a 90 gradi) e il gioco di accoppiamento sono decisioni da finalizzare preferibilmente nel software CAD insieme all’hardware di alloggiamento abbinato. L’ordinazione di un cavo coassiale personalizzato assemblato integra tali specifiche in un singolo numero di parte. Il risultato immediato è una drastica riduzione degli acquisti di adattatori, un minor numero di ordini di modifica ingegneristica e zero rischio che gli operatori colleghino connettori incompatibili a cavi coassiali di dimensioni insufficienti.
Protezione meccanica integrata e tenuta ambientale
Gli inserti antitrazione, i tubi termorestringenti impermeabili, i punti di uscita del cavo, le guaine per la marcatura delle parti e gli imballaggi specializzati possono essere pianificati in parallelo con i profili spaziali di posizionamento e le condizioni reali di utilizzo. Ad esempio, un cavo coassiale per esterni installato su torri di stazioni base cellulari o su supporti radar costieri richiede guaine stabilizzate contro i raggi UV, guaine termoretraibili adesive impermeabili e scelte di placcatura resistenti alla corrosione. Considerare queste misure di protezione ambientale come integrazioni sul campo introduce errori manuali e rende difficile mantenere la tracciabilità del lotto.
Accettazione RF in fabbrica focalizzata sull’interconnessione finita
Ricezione di un prodotto testato in fabbrica Cavo coassiale rf semplifica il passaggio tra approvvigionamento e controllo qualità. Le specifiche elettriche verificate definiscono gli intervalli di frequenza operativa, i limiti di perdita d’inserzione, le soglie di perdita di ritorno e i requisiti di abbinamento di fase. I calcoli della perdita d’inserzione tengono conto dell’attenuazione del cavo per metro, delle perdite di transizione nei connettori e del bilancio complessivo del collegamento nel sistema. Laddove la gestione della potenza RF e la stabilità termica sono critiche, i quadri industriali come l’IEC 61196-1-119:2023 stabiliscono metodologie standardizzate per i test di potenza RF su linee di comunicazione coassiali e su insiemi di cavi. Definire protocolli di prova chiari prima della produzione garantisce che ogni insieme consegnato soddisfi i requisiti del sistema fin dal primo utilizzo.
Come gli insiemi di cavi personalizzati riducono i costi indiretti di produzione
| Attività di assemblaggio in fase avanzata | Problemi causati da componenti generici | Risparmi ottenuti con insiemi personalizzati |
| Taglio manuale e spelatura manuale | Lunghezze di taglio variabili, intrecci interni danneggiati, alti tassi di scarto | Taglio di precisione in fabbrica e spelatura automatica dei fili |
| Assemblaggio del connettore laterale | Giunti saldati non uniformi, pressione di crimpatura inadeguata, VSWR elevato | Terminazione standardizzata in fabbrica con utensili controllati |
| Identificazione ad hoc | Linee non etichettate, porte instradate in modo errato, manutenzione sul campo ritardata | Numeri di parte pre-stampati, codici di revisione ed etichette direzionali |
| Risoluzione dei problemi RF in loco | Perdite di riflessione non rilevate, ricerca guasti prolungata | test di sweep al 100% prima della spedizione per perdita d’inserzione e VSWR |
| Protezione contro gli agenti atmosferici sul campo | Avvolgimenti incompleti del nastro, infiltrazione di umidità, corrosione prematura | Sigillato in fabbrica cavo coassiale per esterni opzioni |
I vantaggi finanziari vanno ben oltre le ore di lavoro dirette dei tecnici. L’eliminazione delle lavorazioni secondarie accorcia le code di produzione in corso, riduce i passaggi tra i team di approvvigionamento e assemblaggio e impedisce che difetti minori sui componenti ritardino consegne di apparecchiature dal valore di milioni di dollari.
Elementi essenziali di una specifica d’acquisto completa
Per garantire una transizione fluida dalla progettazione ingegneristica alla fornitura in volume, una specifica d’acquisto dettagliata deve fornire al produttore di interconnessioni una definizione di assemblaggio completa e priva di ambiguità.
-
Interfacce dei connettori: Indicare entrambe le estremità di terminazione, inclusa la serie esatta, il tipo (maschio/femmina), la polarità (standard o inversa) e l’orientamento del corpo (dritto, a 45 gradi o ad angolo retto a 90 gradi).
-
Tipo di cavo coassiale: Definire i parametri costruttivi del cavo grezzo, la torsione del conduttore centrale, il materiale dielettrico, gli strati di schermatura (copertura a treccia/foglio) e il composto della guaina esterna.
-
Lunghezza di riferimento e tolleranze: Stabilire chiaramente i punti fisici di riferimento per le misurazioni (ad esempio, punta-a-punta, piano di riferimento del connettore-a-piano) e le tolleranze dimensionali accettabili.
-
Parametri prestazionali elettrici e RF: Indicare l’intera gamma di frequenze operative, la massima perdita d’inserzione ammissibile (in dB) e i limiti target di VSWR.
-
Esposizione ambientale: Per un cavo coassiale per esterni indicare i livelli target di protezione contro l’ingresso di corpi solidi e liquidi (IP67/IP68), gli estremi di temperatura, i livelli di esposizione ai raggi UV e i requisiti di resistenza alla nebbia salina.
-
Garanzia della qualità e documentazione: Definire la documentazione richiesta per i test in fabbrica, inclusi il tracciamento individuale dei numeri di serie, i grafici di scansione VSWR e i formati del certificato di conformità (CoC).
Ingegneria collaborativa per l’ottimizzazione delle catene di approvvigionamento produttive
Coinvolgere precocemente gli ingegneri interconnettivi nel ciclo di progettazione è un modo efficace per prevenire costosi processi secondari. Un produttore esperto può identificare raggi di curvatura eccessivamente stretti, segnalare abbinamenti incompatibili tra cavi e connettori, suggerire sequenze di assemblaggio ottimizzate o affinare i limiti dei test RF prima del blocco dei modelli CAD.
Raggiungere una qualità costante nelle applicazioni ad alta frequenza richiede un partner produttivo consolidato, in grado di combinare lavorazione meccanica di precisione, assemblaggio automatizzato e test elettrici completi. Le aziende specializzate nelle soluzioni interconnettive RF offrono la flessibilità produttiva e la stabilità della catena di approvvigionamento necessarie a supportare programmi impegnativi nei settori delle telecomunicazioni, dell’aerospaziale, del controllo industriale e delle apparecchiature mediche.
Per valutare le capacità di assemblaggio personalizzato di cavi, esaminare le opzioni di interfaccia ad alta frequenza o richiedere documentazione di test verificata per esigenze specifiche di jumper RF, visitare