EN

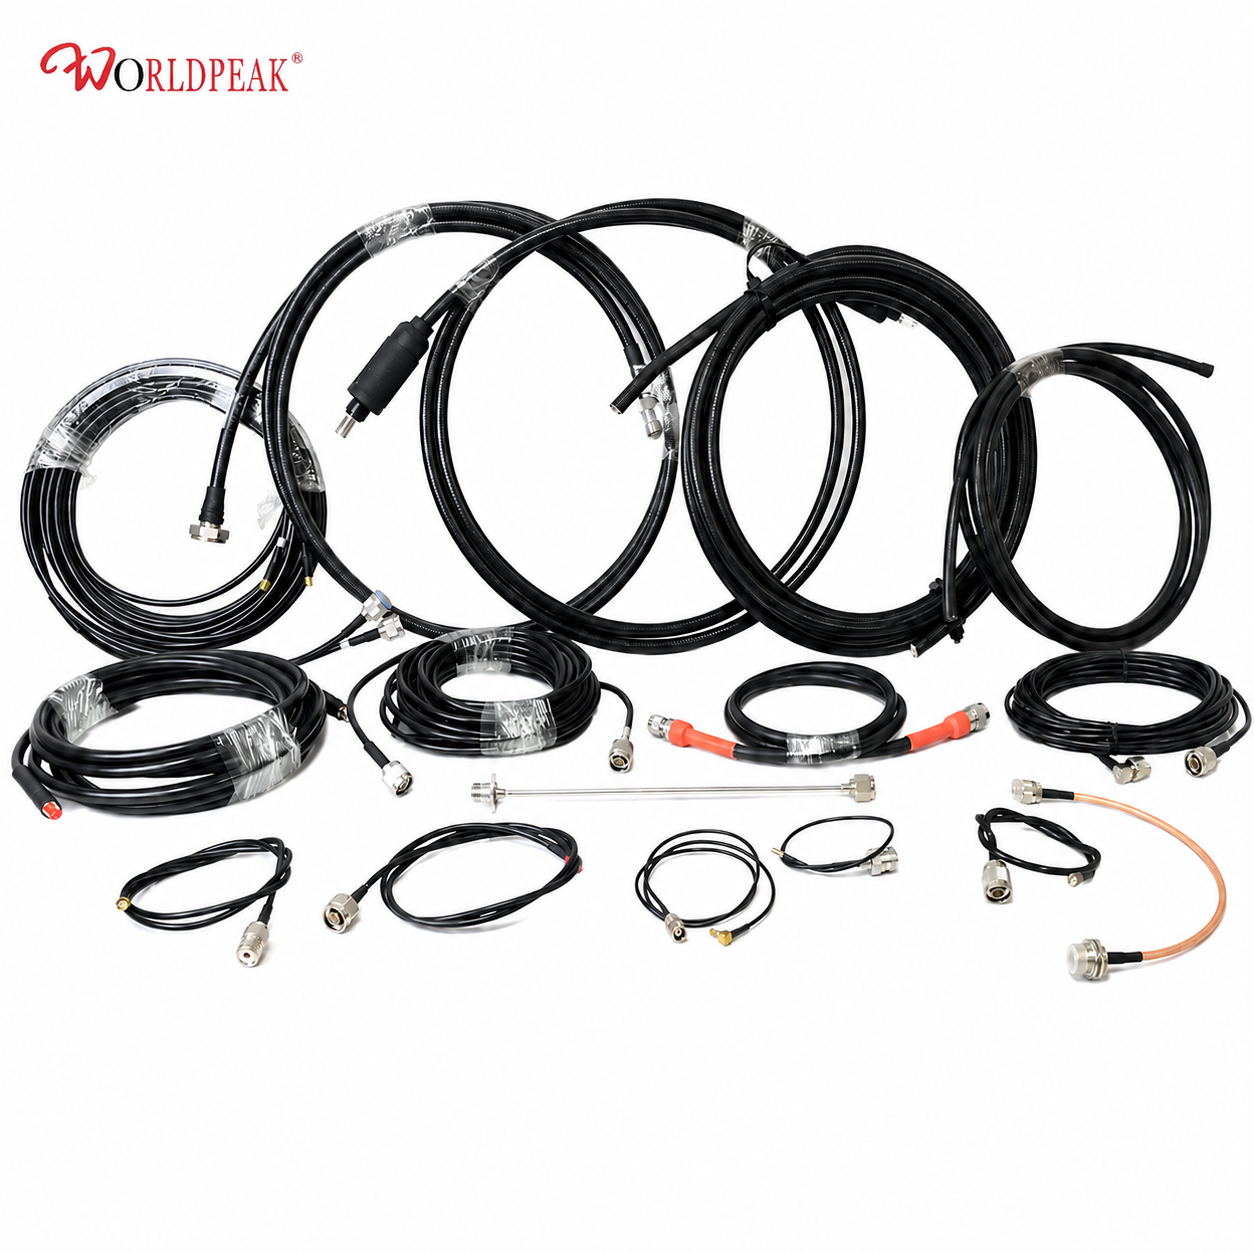
Для інженера-закупщика або офіцера закупівель ціна одиниці покупки Асемблія КОАКС кабелю RF становить лише частину її загальної впровадженої вартості. Приховані витрати, які часто виснажують бюджет, виникають після доставки товару на заводську дільницю або на місця монтажу: вимірювання та різання бухт кабелю, ручне знімання ізоляції, опресування або паяння чутливих роз’ємів, регулювання радіусів жорсткого вигину, перевірка якості ручної збірки та повторне тестування несправних сигналів. Закупівля готової на заводі індивідуальна збірка коаксіального кабелю переносить ці змінні, трудомісткі завдання на ранній етап у контролюване середовище точного виробництва.
Хоча стандартні готові патч-кабелі є доцільними для тестування на робочому столі або для некритичних з’єднань низької частоти, побудова високощільного обладнання вимагає значно суворішого підходу. Коли потокова лінія працює в умовах жорсткого дефіциту простору, строгих вимог до трасування, необхідності герметизації в умовах експлуатації або агресивних цілей високочастотної продуктивності, визначення спеціально розробленого Асемблія КОАКС кабелю RF напряму скорочує трудомісткість вторинної обробки на приймальних станціях та остаточних збірних лініях.
Виявлення прихованого навантаження вторинної обробки
Вторинна обробка охоплює всі ручні операції, необхідні для перетворення масових необроблених кабелів і окремих роз’ємів у повністю функціональну, придатну для монтажу систему міжз’єднань. До типових модифікацій безпосередньо на лінії належать:
-
Ручне різання та знімання ізоляції: Вимірювання довжини необробленого кабелю, ручне знімання діелектрика та оголення внутрішніх провідників оплетки.
-
Термінація роз’ємів безпосередньо на лінії: Пайка або опресування контактів роз’ємів за умов непостійного виробничого середовища.
-
Маркування та термоусадження: Ручне встановлення ідентифікаційних рукавів, стрілок напрямку або захисних термоусадочних чохлів.
-
Прокладання кабелів методом спроб і помилок: Примусове використання універсальних кабелів певної довжини навколо внутрішніх стінок шасі, що призводить до стиснення оболонок або різких згинів.
-
Електрична перевірка на місці: Спроби перевірки цілісності або базових радіочастотних сканувань після збирання без використання автоматизованого тестового обладнання заводського рівня.
Кожне додаткове людське втручання збільшує витрати на робочу силу, подовжує терміни виробництва та вносить розмірну або електричну невизначеність у систему збирання.
Навантаження стає особливо проблемним, коли техніки намагаються адаптувати універсальні кабелі до складних корпусів систем. Роз’єм може відповідати інтерфейсу з’єднання на папері, але після встановлення всередині переповненого корпусу шасі стати недоступним для ключа з моментом затягування. Аналогічно, довжина кабелю, яка здається достатньою на плоскому верстаку, може не забезпечувати необхідного запасу для сервісного петлевого прокладання після проходження через отвори у перегородкових панелях.
Під час роботи з високочастотними лініями передачі завершена міжз’єднувальна лінія повинна забезпечувати строгий контроль втрат при включенні та КСВ (коефіцієнта стоячої хвилі напруги) у всьому робочому діапазоні частот. Ці два ключові ВЧ-параметри оцінюють загальну стабільність імпедансу збірки мікрохвильових кабелів . Лабораторне тестування масового кабелю окремо ніколи не гарантує високочастотної продуктивності завершеної системи «кабель-роз’єм» після завершення монтажу на об’єкті.
Стратегічні точки індивідуалізації, що усувають ручну доробку на виробничій лінії
Точні довжини різання надходять у готовому до встановлення вигляді
Інженерні креслення визначають точні загальні довжини, опорні точки вимірювання, допустимі розмірні допуски та маршрути прокладання ще до серійного виробництва. Різання на заводі усуває необхідність пробного та помилкового підстригання на збірній лінії. Інженерні команди уникують двох витратних проблем: надлишкового провисання кабелю, що забруднює простір у шафі й примушує порушувати мінімальні радіуси вигину, або надто натягнутих трас, що створюють механічне навантаження на чутливі паяні виводи на друкованих платах.
Вибір роз’єму вирішено до випуску компонента
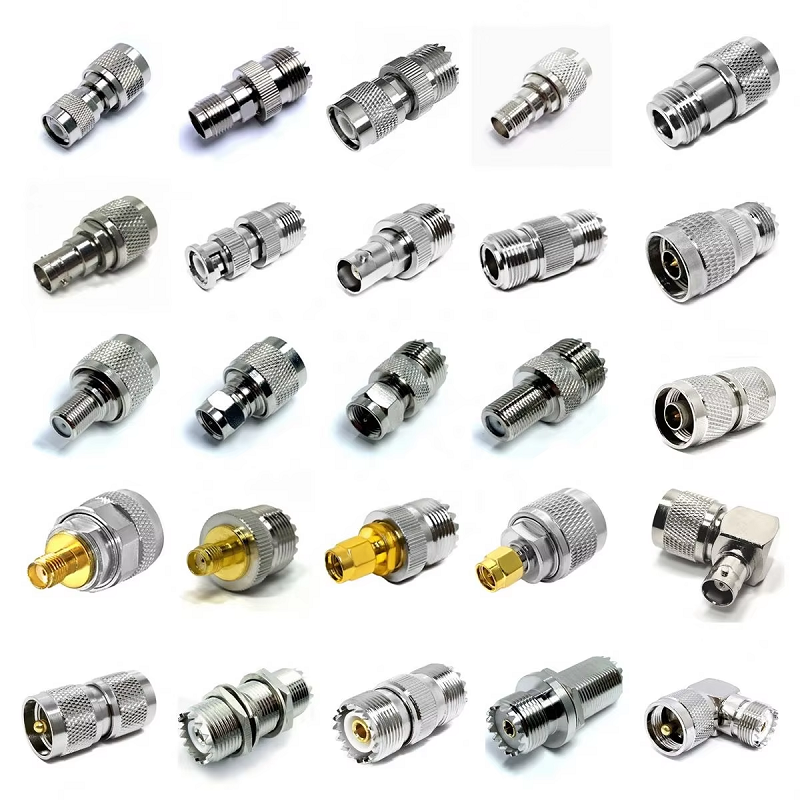
Стать роз’єму, конфігурація інтерфейсу (наприклад, SMA, N-Type, BNC або 4.3-10), орієнтація кріплення (пряма чи під кутом 90 градусів) та зазор у з’єднанні — це рішення, які найкраще узгоджувати в програмному забезпеченні CAD разом із сумісними шасі-компонентами. Замовлення індивідуальна збірка коаксіального кабелю інтегрує ці специфікації в єдиний номер деталі. Негайним результатом є значне зменшення закупівель адаптерів, менша кількість інженерних змін та нульовий ризик того, що техніки приєднають несумісні роз’єми до кабелів коаксіального типу з недостатнім перетином.
Інтегрована механічна захистна система та екологічне ущільнення
Засоби зняття механічного навантаження («чоботи»), термоусадочні трубки для захисту від атмосферних впливів, розподільні вузли кабелів, рукави для маркування деталей та спеціальна упаковка можуть плануватися одночасно з профілями просторової трасувальної прокладки та реальними умовами експлуатації. Наприклад, зовнішній коаксіальний кабельний вузол встановлення на базових станціях сотового зв’язку або на прибережних радарних мачтах вимагає спеціальних ультрафіолетовостійких оболонок, водоблокуючих клейких термоусадочних чохлів та покриттів, стійких до корозії. Якщо ці заходи щодо захисту від навколишнього середовища розглядаються як додаткові польові операції, це призводить до людських помилок і ускладнює забезпечення відстежуваності партій.
Фабричне RF-приймання, зосереджене на готовому міжз’єднанні
Отримання фабрично протестованого Асемблія КОАКС кабелю RF спрощує передачу завдань у процесі закупівель та процедури контролю якості. Підтверджені електричні характеристики визначають діапазони робочих частот, граничні значення втрат при включенні, порогові значення втрат відбиття та вимоги до узгодження фаз. Розрахунки втрат при включенні враховують ослаблення кабелю на метр, втрати на переходах через з’єднувачі та загальний бюджет зв’язку системи. У випадках, коли критичними є здатність витримувати ВЧ-потужність та термічна стабільність, галузеві стандарти, такі як IEC 61196-1-119:2023, встановлюють уніфіковані методики випробувань ВЧ-потужності для коаксіальних ліній зв’язку та кабельних збірок. Визначення чітких протоколів випробувань до початку виробництва забезпечує, що кожна поставлена збірка відповідає вимогам системи з першого моменту експлуатації.
Як спеціалізовані кабельні збірки зменшують виробничі накладні витрати
| Діяльності на пізніх етапах збирання | Проблеми, спричинені універсальними компонентами | Економія, забезпечена спеціалізованими збірками |
| Ручне обрізання та знімання ізоляції | Нестабільні довжини розрізів, пошкодження внутрішньої оплетки, високий відсоток браку | Точне різання на заводі та автоматизоване знімання ізоляції з проводів |
| Збірка роз’єму для лінії | Нестабільні паяні з’єднання, неправильний тиск обтиснення, високий коефіцієнт стоячої хвилі (VSWR) | Стандартизована заводська термінація із контрольованим інструментом |
| Ад-гок ідентифікація | Лінії без маркування, порти з неправильним маршрутом, затримки у технічному обслуговуванні на місці | Заздалегідь надруковані номери деталей, коди ревізій та напрямкові мітки |
| Радіочастотне діагностування на місці | Невиявлені втрати відбиття, тривале пошук несправностей | 100% сканувальне тестування перед відправленням щодо втрат внесення та коефіцієнта стоячої хвилі (VSWR) |
| Полеве герметичне ущільнення | Неповні обмотки стрічки, проникнення вологи, передчасна корозія | Заводське герметичне упакування зовнішній коаксіальний кабельний вузол варіантів |
Фінансові переваги виходять далеко за межі прямих трудових годин техніків. Усунення вторинної обробки скорочує черги на виконання робіт, зменшує кількість передач між командами закупівель та збирання й запобігає затримкам поставок обладнання вартістю багато мільйонів доларів через незначні дефекти компонентів.
Основні елементи повної специфікації закупівлі
Щоб забезпечити плавний перехід від інженерного проектування до масового постачання, детальна специфікація закупівлі має надавати виробнику з’єднувальних елементів повне й однозначне визначення збірки.
-
Інтерфейси роз’ємів: Вказати обидва кінці приєднання, у тому числі точну серію, тип (штекер/гніздо), полярність (стандартна чи зворотна) та орієнтацію корпусу (пряма, під кутом 45° або під прямим кутом 90°).
-
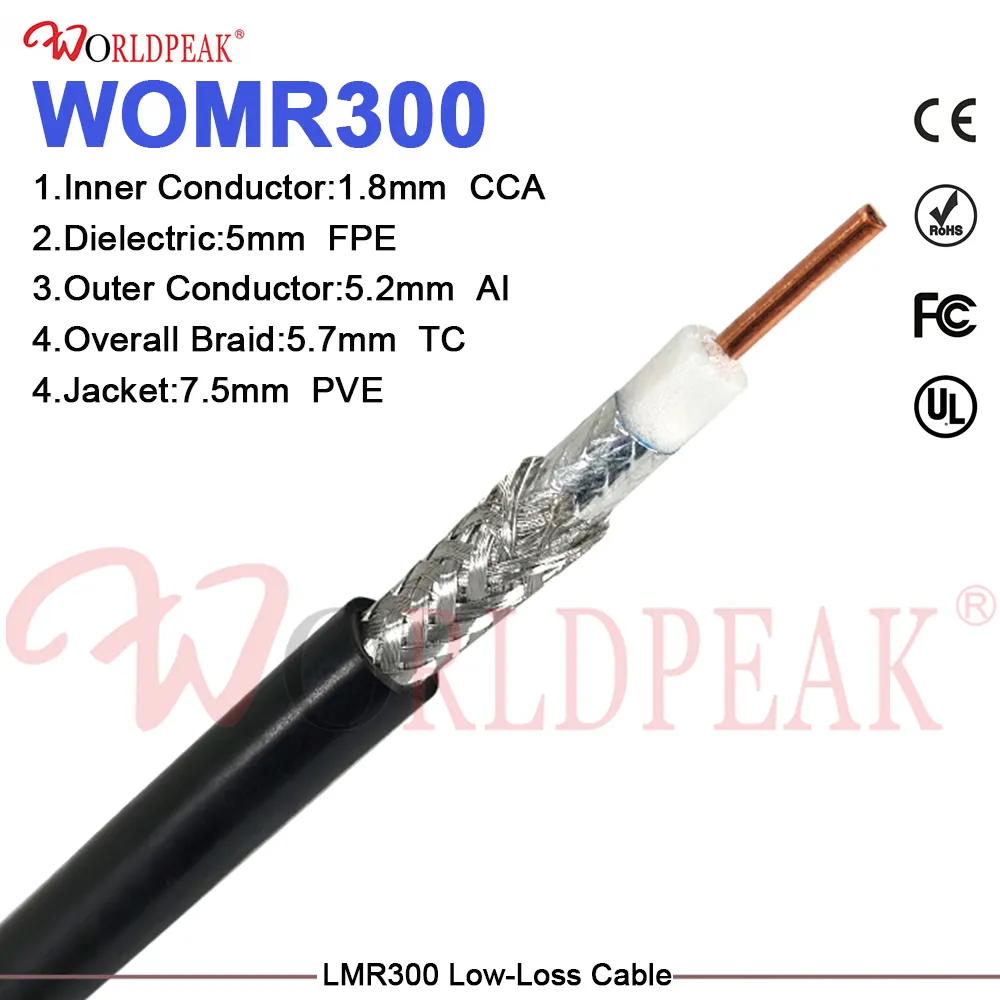
Тип коаксіального кабелю: Визначити параметри конструкції необробленого кабелю: скрутку центрального провідника, матеріал діелектрика, шари екранування (покриття опліткою/фольгою) та склад зовнішньої оболонки.
-
Довжина зразка та допуски: Чітко визначити фізичні опорні точки вимірювання (наприклад, від кінчика до кінчика, від опорної площини роз’єму до опорної площини) та припустимі розмірні допуски.
-
Електричні та РЧ експлуатаційні параметри: Вказати повний робочий діапазон частот, максимально допустимі втрати внесення (дБ) та цільові межі КСВ.
-
Вплив середовища: Для зовнішній коаксіальний кабельний вузол , вказати цільові класи ступеня захисту від проникнення (IP67/IP68), граничні температурні режими, рівні ультрафіолетового опромінення та вимоги щодо стійкості до солоного туману.
-
Забезпечення якості та документація: Визначити обов’язкову заводську тестову документацію, у тому числі відстеження окремих серійних номерів, графіки сканування КСВ та формати сертифікатів відповідності (CoC).
Спільне інженерне проектування для оптимізації ланцюгів поставок у виробництві
Залучення інженерів з міжз’єднань на ранніх етапах проектування — ефективний спосіб запобігти дорогому вторинному обробленню. Досвідчений виробник може виявити надто малі радіуси згину, попередити про несумісні комбінації кабелів і роз’ємів, запропонувати оптимізовані послідовності збирання або уточнити межі ВЧ-тестування до фіналізації CAD-моделей.
Для забезпечення стабільно високої якості у високочастотних застосуваннях потрібен перевірений виробничий партнер, здатний поєднувати точне механічне оброблення, автоматизоване збирання та комплексне електричне тестування. Компанії, що спеціалізуються на рішеннях для ВЧ-міжз’єднань, забезпечують гнучкість у виробництві й стабільність ланцюга поставок, необхідні для підтримки вимогливих програм у телекомунікаціях, авіакосмічній галузі, промисловому керуванні та медичному обладнанні.
Щоб оцінити можливості виготовлення спеціалізованих кабельних зборок, переглянути варіанти високочастотних інтерфейсів або замовити підтверджену тестову документацію для спеціальних ВЧ-перехідників, відвідайте