EN

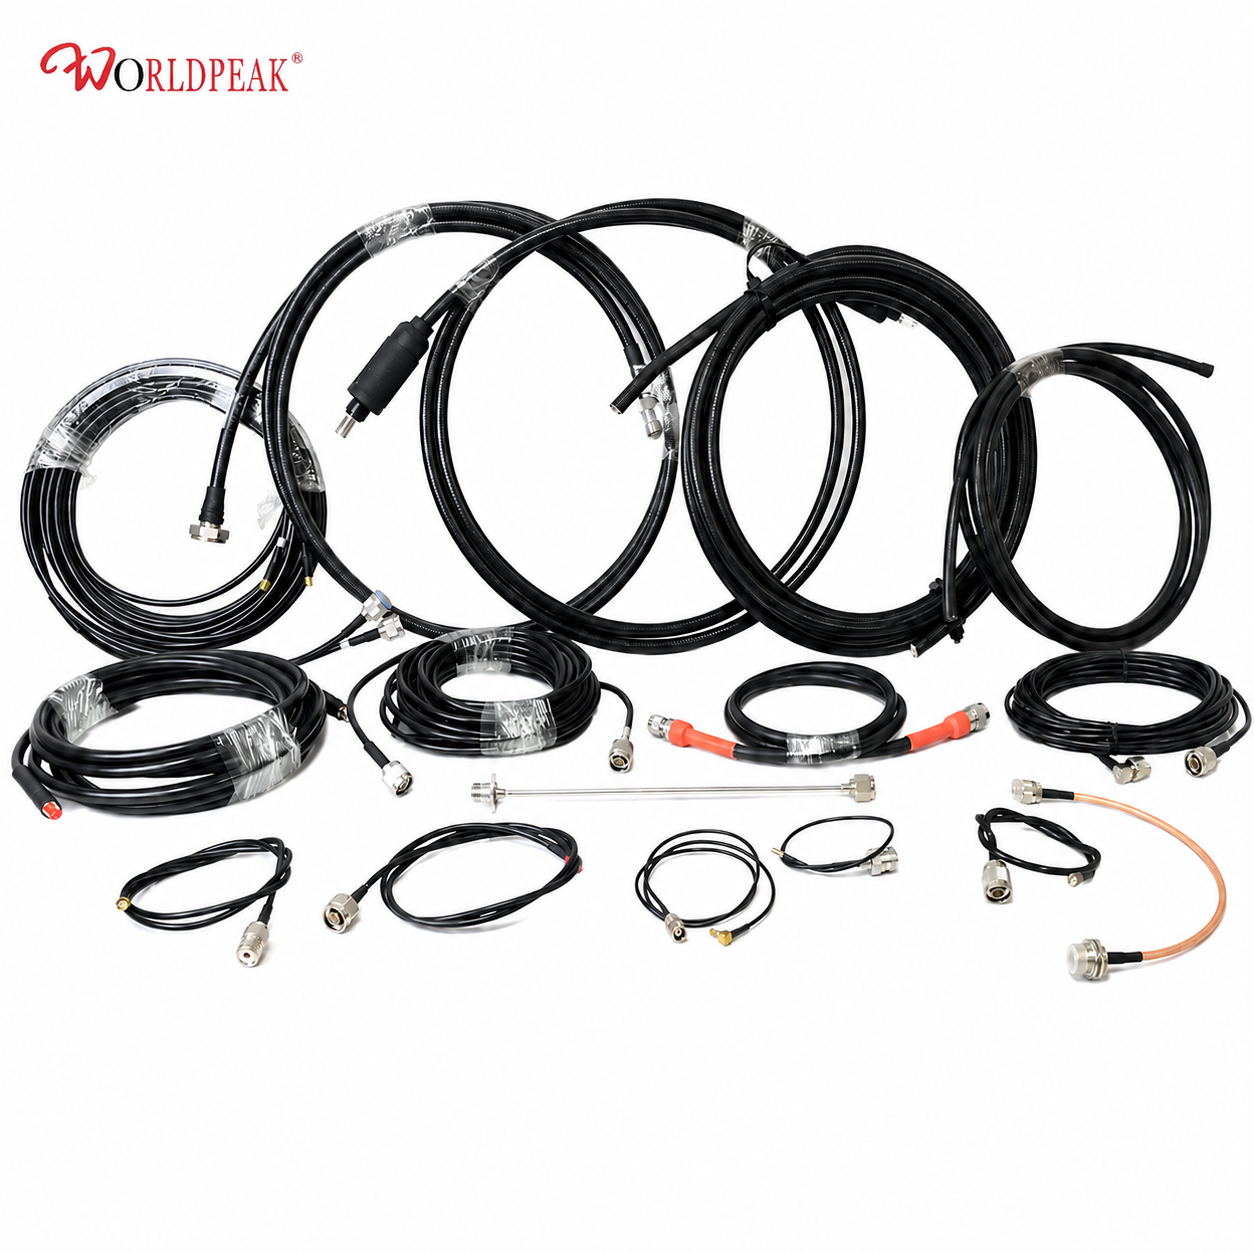
기술 구매 담당자나 조달 담당자에게는 단위 구매 가격이 Rf 동축 케이블 조립품 전체 배치 비용의 일부에 불과함. 숨겨진, 종종 예산을 크게 소모하는 비용은 공장 바닥 또는 현장 설치 장소에 도착한 후에야 발생함: 벌크 케이블 측정 및 절단, 절연 피복 수동 박리, 정밀 커넥터 압착 또는 납땜, 좁은 휨 반경 조정, 수동 조립 품질 검사, 신호 링크 실패 시 재시험 등. 공장에서 완성된 맞춤형 동축 케이블 어셈블리 어셈블리를 조달하면 이러한 변동적이고 노동 집약적인 작업을 정밀 제어가 가능한 상류 제조 환경으로 이전할 수 있음.
표준 상용 패치 코드는 벤치톱 테스트나 비중요 저주파 연결에는 적합하지만, 고밀도 장비 제작에는 훨씬 더 엄격한 접근 방식이 필요하다. 조립 라인이 좁은 공간 제약, 엄격한 배선 여유, 환경 밀봉 요구 사항 또는 공격적인 고주파 성능 목표 아래에서 운영될 때는 용도에 특화된 제품을 명시해야 한다. Rf 동축 케이블 조립품 이는 수신 스테이션 및 최종 조립 라인에서 2차 가공 인력을 직접 줄인다.
2차 가공의 숨겨진 부담 드러내기
2차 가공은 대량 원재료 와이어와 분산형 커넥터를 완전히 기능하는 설치 가능한 인터커넥트 시스템으로 전환하기 위해 필요한 모든 수작업 작업을 포함한다. 일반적인 라인 사이드 수정 작업은 다음과 같다.
-
수작업 절단 및 피복 제거: 원재료 케이블을 측정하고, 유전체를 수작업으로 제거하며, 내부 브레이드 도체를 노출시키는 작업.
-
라인 사이드 커넥터 종단 처리: 일관되지 않은 현장 조건 하에서 커넥터 접점에 납땜 또는 압착을 수행하는 작업.
-
라벨링 및 열수축 처리: 식별 슬리브, 방향 화살표 또는 내후성 수축 부츠를 수동으로 장착하는 작업.
-
시행착오 기반 케이블 배선: 내부 섀시 벽을 따라 일반 케이블 길이를 강제로 배치하여 절연 피복이 눌리거나 날카로운 굴곡이 발생하는 상황.
-
현장 전기 검증: 공장 수준의 자동 테스트 장비 없이 조립 후 연속성 테스트나 기본 RF 스윕을 시도하는 작업.
인간의 추가적인 개입은 운영 인건비를 증가시키고, 생산 리드타임을 연장하며, 제작 시스템에 치수적 또는 전기적 변동성을 유발한다.
기술자가 일반 케이블을 복잡한 시스템 엔클로저에 맞추려 할 때 이 부담은 특히 심각해진다. 커넥터는 사양상 상대 인터페이스와 일치할 수 있으나, 혼잡한 섀시 엔클로저 내부에 설치된 후에는 토크 렌치로 접근조차 불가능할 수 있다. 마찬가지로 평평한 작업대에서는 충분해 보이는 케이블 길이도, 벌크헤드 패널 절단구를 통과해 배선된 후에는 필요한 서비스 루프 여유 공간이 부족해질 수 있다.
고주파 전송선로를 다룰 때, 완성된 인터커넥트는 전체 작동 대역폭에 걸쳐 엄격한 삽입 손실 및 VSWR(전압 정재파비) 한계를 유지해야 한다. 이 두 가지 핵심 RF 파라미터는 마이크로웨이브 케이블 어셈블리 의 전반적인 임피던스 안정성을 평가한다. 벤치톱에서 벌크 케이블만 테스트하는 것은 현장 조립이 완료된 후 케이블-커넥터 시스템의 고주파 성능을 결코 보장할 수 없다.
수작업 라인 사이드 재작업을 제거하는 전략적 맞춤화 포인트
정밀하게 절단된 길이로 설치 준비 완료 상태로 도착
엔지니어링 도면에는 대량 생산 이전에 정확한 끝단 간 길이, 기준 측정 지점, 허용 치수 공차 및 배선 경로가 명시되어 있다. 공장에서의 절단은 조립 라인에서 시행착오 방식의 트리밍을 제거한다. 엔지니어링 팀은 캐비닛 내 공간을 혼란스럽게 하고 부적절한 굴곡 반경을 강제하는 과도한 케이블 여유 길이, 또는 민감한 PCB 솔더 런치에 과도한 장력을 가하는 지나치게 짧은 배선이라는 두 가지 비용이 많이 드는 함정을 피할 수 있다.
커넥터 선택은 부품 출시 전에 완료됨
커넥터 극성, 인터페이스 구성(SMA, N형, BNC 또는 4.3-10 등), 장착 방향(직각 vs. 90도 직각), 결합 간극은 CAD 소프트웨어 내에서 맞물리는 섀시 하드웨어와 함께 최종 결정하는 것이 가장 바람직함. 이를 맞춤형 동축 케이블 어셈블리 단일 부품 번호에 이러한 사양을 통합함으로써 어댑터 구매가 급격히 감소하고, 엔지니어링 변경 명령서 수가 줄어들며, 기술자가 비호환 커넥터를 과소 규격 동축 케이블에 잘못 연결할 위험이 완전히 제거됨.
통합 기계 보호 및 환경 밀봉
스트레인 릴리프 부츠, 내후성 수축 튜브, 케이블 브레이크아웃, 부품 식별 슬리브, 특수 포장재는 공간적 배선 경로 프로파일 및 실사용 취급 조건과 함께 계획할 수 있음. 예를 들어, 야외용 동축 케이블 어셈블리 셀룰러 기지국 타워나 해안 레이더 마운트에 설치할 경우, 자외선 안정화 재질의 외피, 방수 접착 수축 부츠, 부식 저항성 도금 옵션이 특별히 요구된다. 이러한 환경 보호 조치를 현장에서 추가로 적용하는 방식으로 처리하면 수작업 오류가 발생하기 쉬우며, 로트 추적성을 유지하기도 어렵다.
완성된 상호 연결 장치에 초점을 둔 공장 RF 승인
공장 검사를 완료한 상태로 수령 Rf 동축 케이블 조립품 조달 인수인계 및 품질 관리 절차를 단순화합니다. 검증된 전기 사양은 작동 주파수 범위, 삽입 손실 한계, 반사 손실 임계값, 위상 일치 요구사항을 정의합니다. 삽입 손실 계산은 케이블의 미터당 감쇠, 커넥터 전이 손실, 전체 시스템 링크 예산을 고려합니다. RF 전력 처리 능력과 열 안정성이 중요한 경우, IEC 61196-1-119:2023과 같은 업계 표준 프레임워크가 동축 통신 선로 및 케이블 어셈블리에 대한 표준화된 RF 전력 시험 방법론을 규정합니다. 양산 이전에 명확한 시험 프로토콜을 수립하면, 납품되는 모든 어셈블리가 출고 즉시 시스템 요구사항을 충족함을 보장합니다.
맞춤형 케이블 어셈블리가 생산 간접비를 줄이는 방식
| 후기 단계 조립 활동 | 일반 부품으로 인해 발생하는 문제 | 맞춤형 어셈블리가 실현하는 비용 절감 |
| 수작업 절단 및 피복 제거 | 절단 길이 변동, 내부 브레이드 손상, 폐기율 증가 | 정밀 공장 절단 및 자동 와이어 피복 제거 |
| 라인 사이드 커넥터 어셈블리 | 불일치한 솔더 조인트, 부적절한 크림프 압력, 높은 VSWR | 제어된 공구를 사용한 표준화된 공장 터미네이션 |
| 임시 식별 | 라벨이 없는 라인, 잘못 연결된 포트, 지연된 현장 정비 | 사전 인쇄된 부품 번호, 리비전 코드 및 방향 태그 |
| 현장 RF 문제 해결 | 탐지되지 않은 반사 손실, 시간이 많이 소요되는 결함 탐색 | 삽입 손실 및 VSWR에 대한 100% 출하 전 스윕 테스트 |
| 현장 방수 처리 | 테이프 감김 불완전, 습기 유입, 조기 부식 | 공장 밀봉 야외용 동축 케이블 어셈블리 옵션 |
재정적 이점은 직접적인 기술자 노동 시간을 넘어서 훨씬 광범위합니다. 2차 가공 제거는 제작 중 대기 큐를 단축시키고, 조달팀과 조립팀 간의 인수인계를 줄이며, 소형 부품 결함으로 인해 수백만 달러 규모의 장비 납품이 지연되는 상황을 방지합니다.
완전한 구매 사양의 핵심 요소
공학 설계에서 대량 공급으로의 원활한 전환을 보장하기 위해, 상세한 구매 사양은 인터커넥트 제조사에게 명확하고 모호함이 없는 완전한 조립 정의를 제공해야 합니다.
-
커넥터 인터페이스: 두 종단 모두의 종류(정확한 시리즈), 성별(플러그/잭), 극성(표준 또는 반전), 본체 방향(직각, 45도, 또는 90도 직각)을 명시하십시오.
-
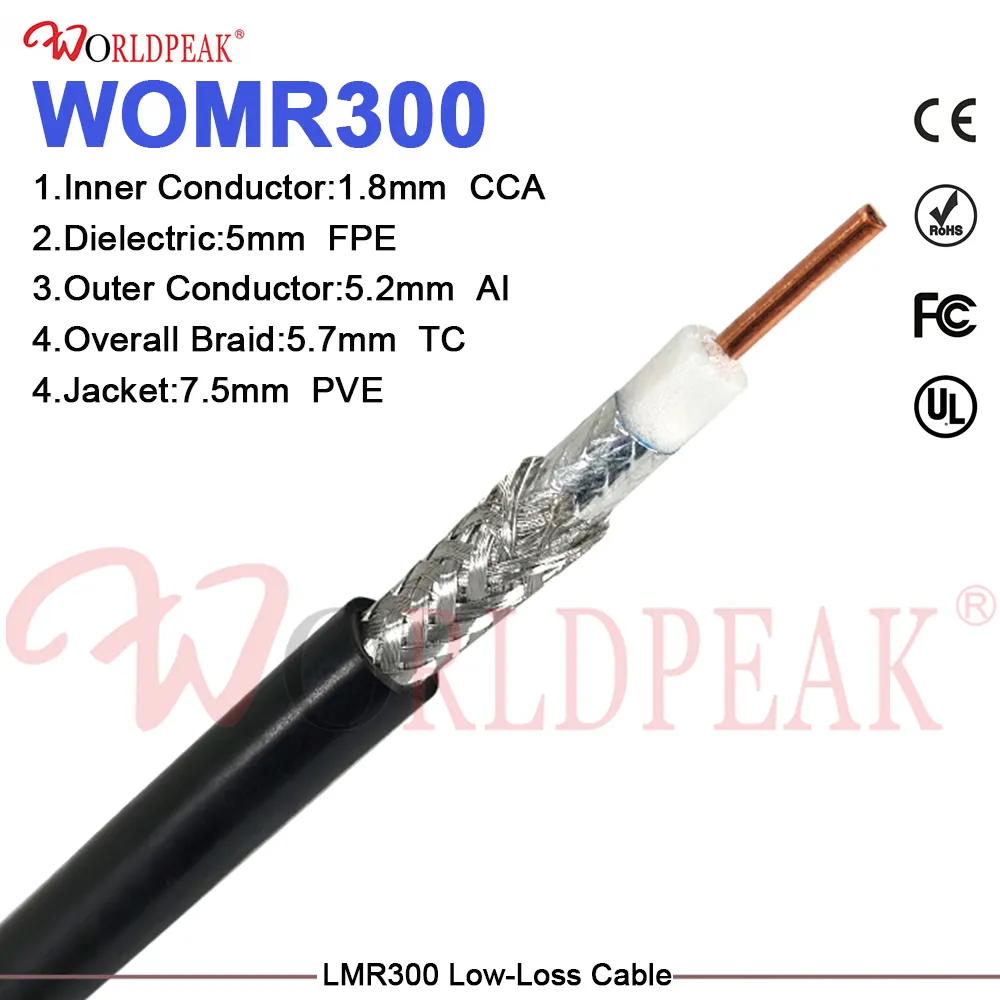
동축 케이블 종류: 원재료 케이블의 구조 매개변수, 중심 도체의 다중선 구조, 유전체 재료, 차폐층(브레이드/포일 커버리지), 외부 재킷 화합물을 정의하십시오.
-
참조 길이 및 허용 오차: 물리적 측정 기준점(예: 끝단 간 거리, 커넥터 기준면 간 거리)과 허용 가능한 치수 허용 오차를 명확히 정의합니다.
-
전기적 및 RF 성능 지표: 전체 작동 주파수 범위, 최대 허용 삽입 손실(dB), 목표 VSWR 한계를 명시합니다.
-
환경적 노출: 한 야외용 동축 케이블 어셈블리 방진·방수 등급(IP67/IP68), 온도 극한 조건, 자외선(UV) 노출 수준, 염수 분무 저항성 요구사항을 명시합니다.
-
품질 보증 및 문서화: 공장 시험 문서 작성 요건을 정의합니다. 여기에는 개별 일련번호 추적, VSWR 스윕 차트, 적합성 인증서(CoC) 형식이 포함됩니다.
제조 공급망 최적화를 위한 공동 엔지니어링
설계 주기 초기 단계에서 상호 연결 엔지니어를 적극적으로 참여시키는 것은 비용이 많이 드는 2차 가공을 방지하는 효과적인 방법이다. 숙련된 제조업체는 지나치게 작은 휨 반경을 식별하거나, 케이블과 커넥터 간 부적합한 조합을 경고하고, 간소화된 조립 순서를 제안하거나, CAD 모델이 확정되기 전에 RF 테스트 한계를 개선할 수 있다.
고주파 응용 분야에서 일관된 품질을 달성하려면 정밀 기계 가공, 자동 조립, 종합 전기 테스트를 통합할 수 있는 검증된 제조 파트너가 필요하다. RF 상호 연결 솔루션을 전문으로 하는 기업은 요구 사항이 높은 통신, 항공우주, 산업 제어 및 의료 장비 프로그램을 지원하기 위해 필요한 생산 유연성과 공급망 안정성을 제공한다.
맞춤형 케이블 어셈블리 역량을 평가하거나, 고주파 인터페이스 선택 사항을 검토하거나, 특수 RF 점퍼 요구 사항에 대한 검증된 테스트 문서를 요청하려면 다음 웹사이트를 방문하시기 바란다.