EN

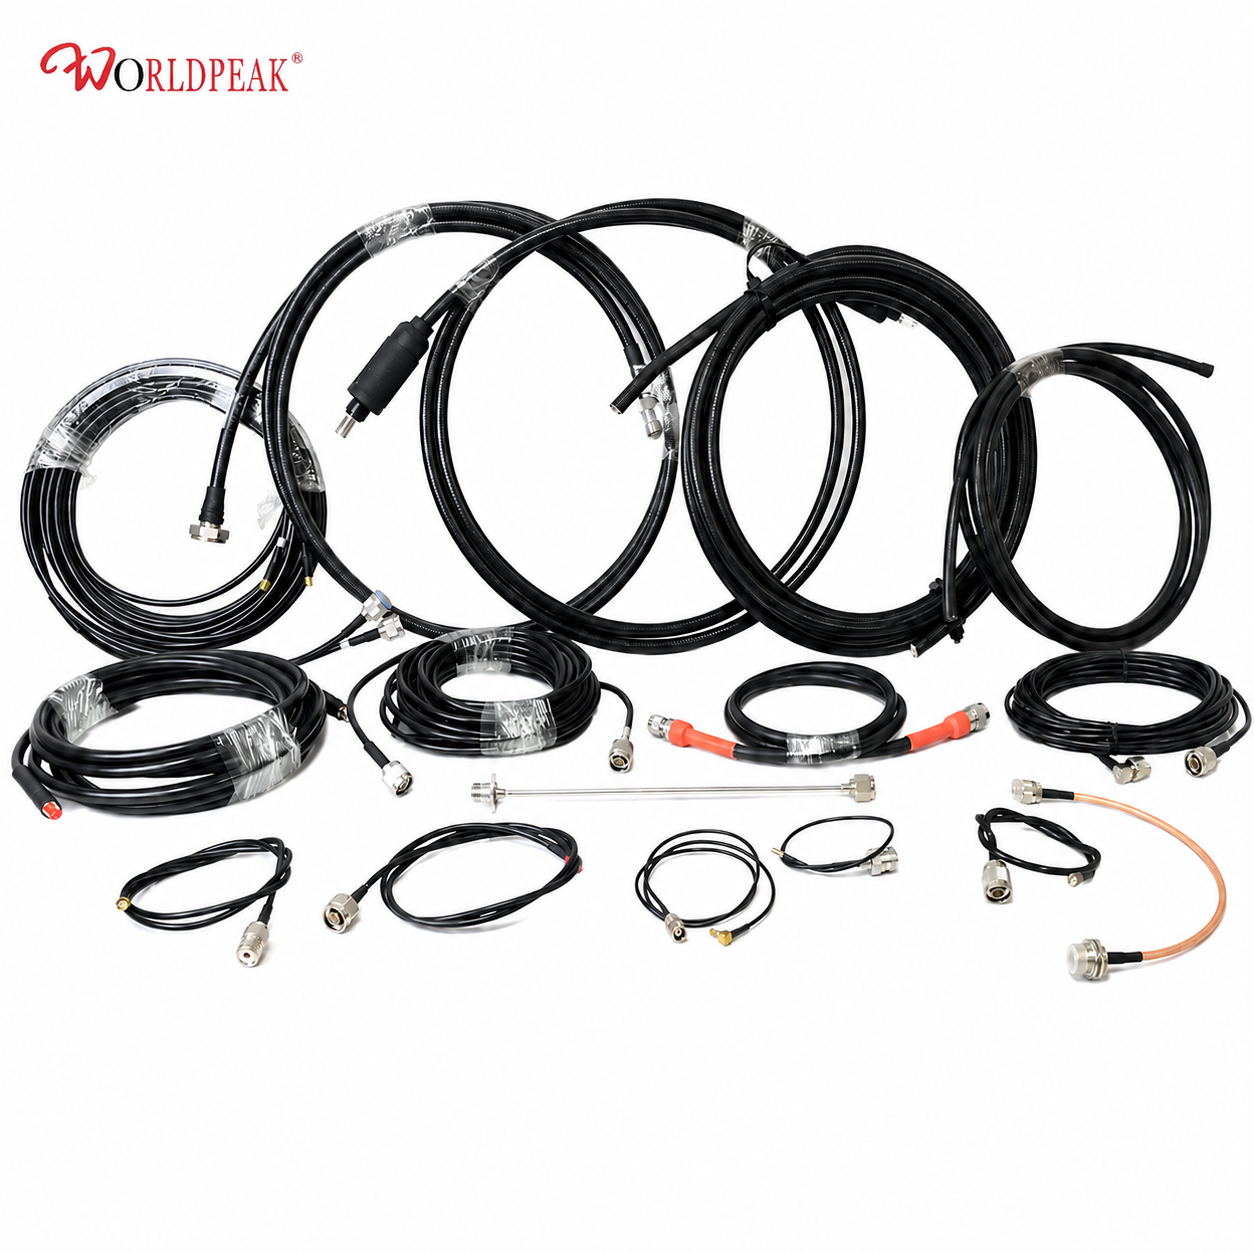
Para un comprador de enxeñaría ou un oficial de adquisicións, o prezo unitario de compra dun Conxunto de cable coaxial RF representa só unha fracción do seu custo total despregado. As despesas ocultas, que a miúdo esgotan o orzamento, xorden despois da entrega do envío na fábrica ou nos lugares de instalación no campo: medición e corte de cable a granel, desvestimento manual do aislamento, crimpado ou soldadura de conectores delicados, axuste de radios de curvatura estreitos, inspección da man de obra de montaxe manual e reprobación dos enlaces de sinal defectuosos. A adquisición dun conxunto de cable coaxial personalizado finalizado na fábrica conxunto de cable coaxial personalizado traslada estas tarefas variables e intensivas en man de obra cara arriba, ao entorno controlado dunha fabricación de precisión.
Aínda que os cables de conexión estándar de catálogo son adecuados para probas en bancada ou para conexións non críticas de baixa frecuencia, as construcións de equipos de alta densidade requiren unha aproximación moito máis rigorosa. Cando unha liña de montaxe opera baixo restricións estritas de espazo, claridades de enrutamento, requisitos de estanquidade ambiental ou obxectivos agresivos de rendemento de alta frecuencia, especificar un Conxunto de cable coaxial RF reduce directamente a man de obra de procesamento secundario nas estacións de recepción e nas liñas finais de montaxe.
Descubrindo a carga oculta do procesamento secundario
O procesamento secundario abarca todas as operacións manuais necesarias para transformar cables en bruto e conectores sueltos nun sistema interconectado completamente funcional e instalable. As modificacións máis comúns ao lado da liña inclúen:
-
Corte e pelado manuais: Medir o cable en bruto, pelar os dieléctricos e expoñer manualmente os condutores internos en forma de trencilla.
-
Terminación de conectores ao lado da liña: Soldar ou prensar os contactos dos conectores en condicións variables no taller.
-
Etiquetado e contracción térmica: Engadir manguitos de identificación, frechas direccionais ou botas termocontraíbles resistentes ás intempéries de maneira manual.
-
Ruteado de cables por ensaio e erro: Forzar lonxitudes xenéricas de cables arredor das paredes internas do chasis, o que provoca estrangulamentos nas cubertas ou curvas excesivamente agudas.
-
Verificación eléctrica no lugar da instalación: Intentar comprobacións de continuidade ou varreduras RF básicas despois do montaxe, sen empregar equipos de proba automatizados de calidade fabril.
Cada contacto humano adicional engade custos operativos de manodobra, alarga os prazos de produción e introduce variabilidade dimensional ou eléctrica no sistema de montaxe.
A carga vólvese especialmente problemática cando os técnicos intentan adaptar cables xenéricos a envolventes de sistema complexas. Un conector pode coincidir coa interface de acoplamento en teoría, pero resultar totalmente inaccesible para unha chave dinamométrica unha vez instalado dentro dunha envolvente de chasis sobrecargada. Do mesmo xeito, unha lonxitude de cable que parece adecuada sobre un banco de traballo plano pode carecer da separación necesaria para o bucle de servizo unha vez ruteado a través dos recortes de paneis de amurada.
Ao traballar con liñas de transmisión de alta frecuencia, a interconexión rematada debe manter límites estrictos de perda de inserción e VSWR (relación de onda estacionaria de voltaxe) ao longo de toda a súa banda de funcionamento. Estes dous parámetros de RF críticos avalían a estabilidade xeral da impedancia de conxuntos de cables de microondas . As probas de bancada realizadas só no cable a granel non poden garantir nunca o rendemento de alta frecuencia dun sistema completo de cable e conector unha vez rematada a montaxe no campo.
Puntos estratéxicos de personalización que eliminan o retraballo manual no lugar de montaxe
Lonxitudes de corte precisas que chegan preparadas para a instalación
Os debuxos de enxeñaría especifican as lonxitudes exactas de extremo a extremo, os puntos de referencia para as medicións, as tolerancias dimensionais permitidas e as vías de percorrido antes da produción en masa. O corte na fábrica elimina a necesidade de axustes experimentais na liña de montaxe. Os equipos de enxeñaría evitan dous problemas costosos: o exceso de cable solto que provoca desorde no espazo do armario e forza raios de curvatura inadecuados, ou instalacións demasiado apertadas que someten a tensión os delicados conectores soldados nas placas de circuito impreso.
Selección de conectores resolta antes da liberación dos compoñentes
O tipo de conector (macho ou femia), a configuración da interface (como SMA, N-Type, BNC ou 4.3-10), a orientación de montaxe (recta ou en ángulo recto de 90 graos) e o espazo libre para o acoplamento son decisións que é mellor finalizar no software CAD xunto co hardware de chasis emparellado. A solicitude dun conxunto de cable coaxial personalizado integra estas especificacións nun único número de parte. O resultado inmediato é unha redución drástica nas compras de adaptadores, menos órdenes de cambio de enxeñaría e cero risco de que os técnicos acoplen conectores incompatibles a liñas coaxiais de tamaño insuficiente.
Protección mecánica integrada e estanquidade ambiental
As fundas de alivio de tensión, os tubos retráctiles estancos ao tempo, as divisións de cables, as fundas para marcar pezas e o embalaxe especializado poden planificarse xunto cos perfís espaciais de rutas e as condicións reais de manipulación. Por exemplo, un conxunto de cable coaxial para exterior instalado en torres de estacións base celulares ou soportes costeiros de radar require fundas estabilizadas fronte aos raios UV, fundas retráctiles con adhesivo bloqueador de auga e opcións de recubrimentos resistentes á corrosión. Tratar estas medidas de protección ambiental como complementos de campo introduce erros manuais e dificulta a trazabilidade por lote.
Aceptación de RF na fábrica centrada na interconexión finalizada
Recepción dun interconector probado na fábrica Conxunto de cable coaxial RF simplifica as transicións na adquisición e os procedementos de control de calidade. As especificacións eléctricas verificadas definen as gamas de frecuencia de funcionamento, os límites de perda de inserción, os umbrais de perda de retorno e os requisitos de coincidencia de fase. Os cálculos de perda de inserción teñen en conta a atenuación do cable por metro, as perdas na transición dos conectores e o orzamento total de ligazón do sistema. Cando a capacidade de manexar potencia RF e a estabilidade térmica son críticas, os marcos industriais como a norma IEC 61196-1-119:2023 establecen metodoloxías normalizadas de probas de potencia RF para liñas de comunicación coaxiais e conxuntos de cables. Establecer protocolos de proba claros antes da produción garante que cada conxunto entregado cumpra os requisitos do sistema desde o momento da súa saída da fábrica.
Como os conxuntos de cables personalizados reducen os custos xerais de produción
| Actividade de montaxe en fase avanzada | Problemas causados por compoñentes xenéricos | Aforros proporcionados polos conxuntos personalizados |
| Recorte e pelado manuais | Lonxitudes de corte variables, trenzas interiores danadas, altas taxas de desperdicio | Corte de fábrica de precisión e pelado automático de cables |
| Conxunto de conector lateral | Xuntas de soldadura inconsistentes, presión incorrecta de crimpado, VSWR elevado | Terminación estándar en fábrica con ferramentas controladas |
| Identificación ad hoc | Liñas sen etiquetar, portos mal encamiñados, mantemento no campo retrasado | Números de parte preimpresos, códigos de revisión e etiquetas direccionais |
| Resolución de problemas de RF no lugar | Perdas por reflexión non detectadas, busca de fallos lenta | proba de varredura previa ao envío ao 100 % para perda de inserción e VSWR |
| Protección contra intempéries no lugar | Envolturas incompletas da cinta, entrada de humidade, corrosión prematura | Sellado de fábrica conxunto de cable coaxial para exterior opcións |
Os beneficios financeiros van máis aló das horas directas de traballo dos técnicos. A eliminación do procesamento secundario acurta as colas de traballo en proceso, reduce as transferencias entre os equipos de adquisición e montaxe, e impide que defectos menores nos compoñentes atrasen a entrega de equipos cun valor de varios millóns de dólares.
Elementos esenciais dunha especificación de compra completa
Para garantir unha transición suave desde o deseño de enxeñaría ata o fornecemento en volume, unha especificación de compra detallada debe proporcionar ao fabricante de interconexións unha definición de montaxe completa e sen ambigüedades.
-
Interfaces de conector: Indicar ambos os extremos de terminación, incluíndo a serie exacta, o xénero (macho/femea), a polaridade (estándar ou inversa) e a orientación do corpo (recto, ángulo de 45 graos ou ángulo recto de 90 graos).
-
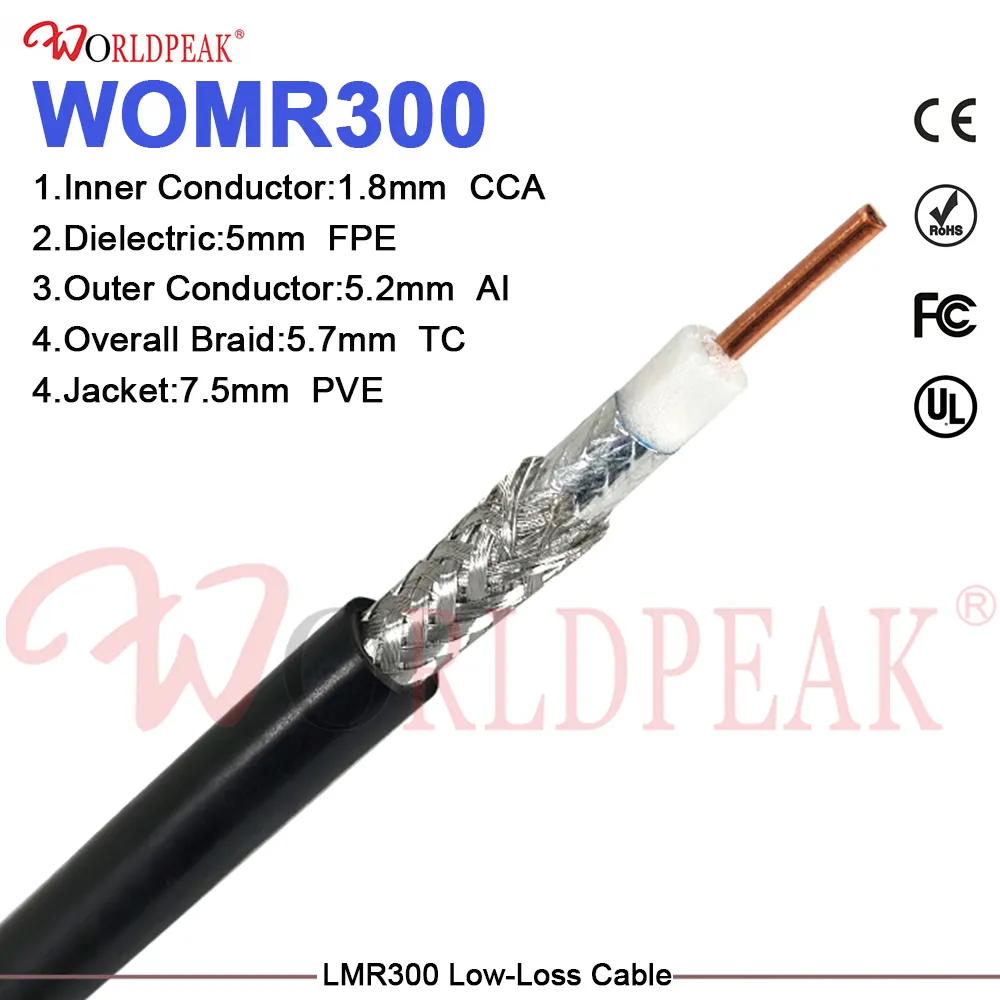
Tipo de cable coaxial: Definir os parámetros de construción do cable bruto, o trenzado do condutor central, o material dieléctrico, as capas de apantallamento (cobertura de trenza/folla) e o composto da cuberta exterior.
-
Lonxitude de referencia e tolerancias: Establecer claramente os puntos de referencia para as medicións físicas (por exemplo, punta a punta, plano de referencia do conector a plano) e as tolerancias dimensionais aceptables.
-
Métricas de rendemento eléctrico e de radiofrecuencia: Especificar a gama completa de frecuencias de funcionamento, a perda de inserción máxima permitida (dB) e os límites obxectivo de VSWR.
-
Exposición ambiental: Para un conxunto de cable coaxial para exterior especificar as clasificacións obxectivo de protección contra a entrada de corpos estranhos (IP67/IP68), os extremos de temperatura, os niveis de exposición ás UV e os requisitos de resistencia á néboa salgada.
-
Garantía da calidade e documentación: Definir a documentación necesaria das probas realizadas na fábrica, incluíndo o seguimento individual dos números de serie, os gráficos de varredura de VSWR e os formatos do certificado de conformidade (CoC).
Enxeñaría colaborativa para optimizar as cadeas de subministro de fabricación
Implicar aos enxeñeiros de interconexión ao principio do ciclo de deseño é unha forma eficaz de evitar procesos secundarios costosos. Un fabricante experimentado pode identificar raios de curvatura excesivamente estreitos, detectar combinacións incompatibles de cables e conectores, suxerir secuencias de montaxe optimizadas ou mellorar os límites de probas de RF antes de pechar os modelos CAD.
Alcanzar unha calidade consistente nas aplicacións de alta frecuencia require un socio de fabricación consolidado capaz de combinar usinaxe de precisión, montaxe automatizada e probas eléctricas integrais. As empresas especializadas en solucións de interconexión de RF ofrecen a flexibilidade produtiva e a estabilidade da cadea de suministro necesarias para apoiar programas exigentes nos sectores das telecomunicacións, aeroespacial, control industrial e equipos médicos.
Para avaliar as capacidades de montaxe personalizada de cables, revisar as opcións de interface de alta frecuencia ou solicitar documentación de probas verificadas para requisitos específicos de jumpers de RF, visite