EN

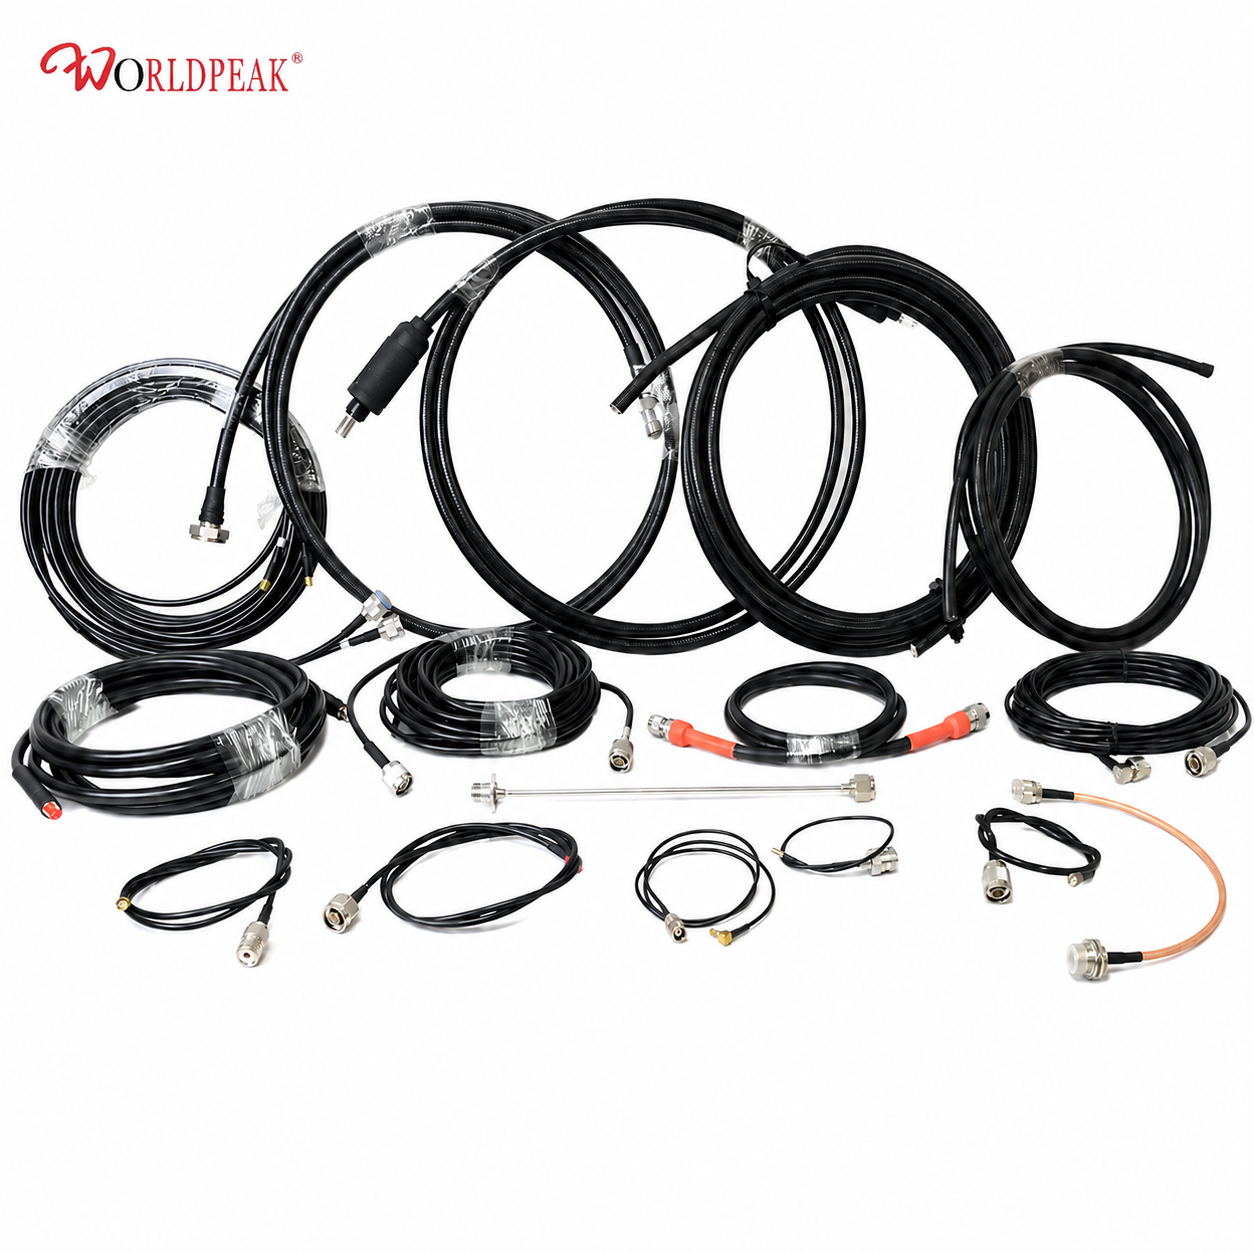
Für einen technischen Einkäufer oder Beschaffungsbeauftragten stellt der Einzelpreis einer Rf coaxial cable assembly nur einen Bruchteil ihrer gesamten Einsatzkosten dar. Die versteckten, oft budgetbelastenden Kosten entstehen erst nach der Lieferung auf der Produktionsfläche oder an den Montageorten vor Ort: Abmessen und Schneiden von Rollenkabeln, manuelles Entfernen der Isolierung, Crimpen oder Löten empfindlicher Stecker, Anpassen enger Biegeradien, Prüfen der manuellen Montagequalität sowie erneutes Testen fehlerhafter Signalverbindungen. Der Bezug einer werkseitig fertiggestellten maßgeschneiderter Koaxialkabelbaum verlagert diese variablen, arbeitsintensiven Aufgaben in eine gesteuerte, präzise Fertigungsumgebung.
Während Standard-Steckverbindungsleitungen aus dem Sortiment für Laborprüfungen oder nicht kritische, niederfrequente Verbindungen sinnvoll sind, erfordern Gerätebauweisen mit hoher Packungsdichte einen deutlich strengeren Ansatz. Wenn eine Montagelinie unter engen Platzverhältnissen, strikten Verlegeabständen, Anforderungen an die Umgebungsabdichtung oder anspruchsvollen Hochfrequenz-Leistungszielen arbeitet, führt die Spezifikation einer maßgeschneiderten Rf coaxial cable assembly senkt direkt die Nacharbeit-Arbeitszeit an Empfangsstationen und Endmontagelinien.
Aufdeckung der versteckten Belastung durch Nacharbeit
Nacharbeit umfasst sämtliche manuellen Operationen, die erforderlich sind, um lose Rohkabel und einzelne Steckverbinder in ein voll funktionsfähiges, einsatzbereites Verbindungssystem zu verwandeln. Häufige liniennahe Modifikationen umfassen:
-
Manuelles Schneiden und Abisolieren: Messen des Rohkabels, manuelles Abisolieren der Dielektrika und Freilegen der inneren Geflechtsleiter.
-
Liniennahe Steckverbinder-Befestigung: Löten oder Crimpen von Steckverbinderkontakten unter wechselnden Produktionsbedingungen.
-
Etikettierung und Schrumpfen mit Wärme: Manuelles Anbringen von Kennzeichnungshülsen, Richtungspfeilen oder wetterfesten Schrumpfmanschetten.
-
Kabelverlegung nach dem Versuch-und-Irrtum-Prinzip: Erzwingen generischer Kabellängen entlang der inneren Fahrwerkswände, was zu eingeklemmten Manteln oder scharfen Biegungen führt.
-
Elektrische Vor-Ort-Verifikation: Versuch einer Kontinuitätsprüfung oder einfacher HF-Abtastungen nach der Montage – ohne werkseitig kalibrierte, automatisierte Prüfgeräte.
Jeder zusätzliche manuelle Eingriff erhöht die betrieblichen Arbeitskosten, verlängert die Produktionsvorlaufzeiten und führt zu maßlichen oder elektrischen Schwankungen im Fertigungssystem.
Die Belastung wird besonders problematisch, wenn Techniker versuchen, generische Kabel an komplexe Systemgehäuse anzupassen. Ein Stecker mag auf dem Papier mit der Gegenstelle übereinstimmen, doch sobald er in einem überfüllten Fahrwerkgehäuse installiert ist, bleibt er für einen Drehmomentschlüssel vollständig unzugänglich. Ebenso kann eine Kabellänge, die auf einer ebenen Werkbank ausreichend erscheint, bei der Verlegung durch Ausschnitte in Trennwandplatten den erforderlichen Service-Spielraum nicht mehr bieten.
Bei Hochfrequenz-Übertragungsleitungen muss die fertige Verbindung über die gesamte Betriebsbandbreite enge Grenzwerte für die Einfügedämpfung und das Stehwellenverhältnis (VSWR, Voltage Standing Wave Ratio) einhalten. Diese beiden kritischen HF-Parameter bewerten die gesamte Impedanzstabilität von mikrowellen-Kabelbaugruppen . Die Prüfung von Massenkabeln am Prüfstand allein kann niemals die Hochfrequenz-Leistung eines fertigen Kabel-und-Steckverbinder-Systems nach Abschluss der Feldmontage garantieren.
Strategische Anpassungspunkte, die manuelle Nacharbeit direkt an der Fertigungsstelle eliminieren
Präzise vorgeschnittene Längen werden montagefertig geliefert
In den Konstruktionszeichnungen sind exakte End-zu-End-Längen, Referenz-Messpunkte, zulässige Maßtoleranzen und Verlegepfade vor der Serienfertigung festgelegt. Das werkseitige Schneiden eliminiert zeitaufwändiges Ausprobieren und Nachschneiden auf der Montagelinie. Konstruktionsteams vermeiden zwei kostspielige Fehlerquellen: übermäßige Kabelschlaffheit, die den Schaltschrankraum unübersichtlich macht und zu unzulässigen Biegeradien führt, oder zu straffe Verlegung, die empfindliche, lötverbindete Leiterplattenanschlüsse belastet.
Steckverbinder-Auswahl vor Freigabe der Komponente abgeschlossen
Steckverbinder-Polung, Schnittstellenkonfiguration (z. B. SMA, N-Typ, BNC oder 4,3-10), Montageausrichtung (gerade vs. 90-Grad-Rechtwinkel) und Kopplungsfreiheit sind Entscheidungen, die am besten in CAD-Software gemeinsam mit den passenden Gehäuse-Hardwarekomponenten getroffen werden. Die Bestellung eines maßgeschneiderter Koaxialkabelbaum integriert diese Spezifikationen in eine einzige Teilenummer. Das unmittelbare Ergebnis ist eine drastische Reduzierung des Adapter-Einkaufs, weniger technische Änderungsaufträge und keinerlei Risiko, dass Techniker inkompatible Steckverbinder mit zu kleinen Koaxialleitungen verbinden.
Integrierter mechanischer Schutz und Umgebungsabdichtung
Zugentlastungshüllen, wetterfeste Schrumpfschläuche, Kabelabgänge, Kennzeichnungshülsen und spezielle Verpackung können gemeinsam mit räumlichen Verlegeprofilen und realen Handhabungsbedingungen geplant werden. Beispielsweise ein außen-Koaxialkabelsatz die Installation an Mobilfunk-Basisstationstürmen oder Küstenradaranlagen erfordert spezielle UV-beständige Umhüllungen, wasserdichte klebende Schrumpfmuffen und korrosionsbeständige Beschichtungsoptionen. Die Behandlung dieser Umweltschutzmaßnahmen als Feld-Zusatzkomponenten führt zu manuellen Fehlern und erschwert die Chargenverfolgbarkeit.
Fabrik-RF-Abnahme mit Fokus auf der fertigen Verbindung
Erhalt einer fabrikgeprüften Rf coaxial cable assembly vereinfacht die Übergabe im Beschaffungsprozess und Verfahren zur Qualitätskontrolle. Verifizierte elektrische Spezifikationen definieren Betriebsfrequenzbereiche, Grenzwerte für Einfügedämpfung, Schwellenwerte für Rückflussdämpfung sowie Anforderungen an die Phasenanpassung. Berechnungen zur Einfügedämpfung berücksichtigen Kabeldämpfung pro Meter, Übergangsverluste an Steckverbindern und das gesamte System-Link-Budget. Wo HF-Leistungsbelastbarkeit und thermische Stabilität kritisch sind, legen Industriestandards wie IEC 61196-1-119:2023 standardisierte Prüfmethoden für HF-Leistung an koaxialen Kommunikationsleitungen und Kabelbaugruppen fest. Die Festlegung klarer Prüfprotokolle vor der Produktion stellt sicher, dass jede ausgelieferte Baugruppe bereits ab Werk die Systemanforderungen erfüllt.
Wie maßgeschneiderte Kabelbaugruppen die Produktionsgemeinkosten senken
| Montagetätigkeiten in der Spätphase | Probleme durch generische Komponenten | Einsparungen durch maßgeschneiderte Baugruppen |
| Manuelles Kürzen und Abisolieren | Schwankende Schnittlängen, beschädigte innere Geflechte, hohe Ausschussraten | Präzises werkseitiges Schneiden und automatisiertes Abisolieren |
| Anschlussbaugruppe für Leitungen | Unstimmige Lötverbindungen, unzureichender Crimpdruck, hoher VSWR | Standardisierte Werksterminierung mit gesteuerten Werkzeugen |
| Ad-hoc-Kennzeichnung | Unbeschriftete Leitungen, falsch verlegte Anschlüsse, verzögerte Wartung vor Ort | Vorbedruckte Teilenummern, Versionscodes und Richtungsangaben |
| RF-Fehlerbehebung vor Ort | Nicht erkannte Reflexionsverluste, zeitaufwändige Fehlersuche | 100-prozentige Abnahmetestung vor Versand hinsichtlich Einfügedämpfung und VSWR |
| Witterungsschutz vor Ort | Unvollständige Bandwicklungen, Feuchtigkeitseintritt, vorzeitige Korrosion | Werksversiegelt außen-Koaxialkabelsatz optionen |
Die finanziellen Vorteile reichen weit über die direkten Arbeitsstunden der Techniker hinaus. Durch die Eliminierung sekundärer Verarbeitungsschritte verkürzen sich die Warteschlangen für laufende Arbeiten, die Übergaben zwischen Beschaffungs- und Montageteams werden reduziert, und kleinere Komponentendefekte können nicht mehr die Lieferung von Mehr-Millionen-Dollar-Geräten verzögern.
Wesentliche Elemente einer vollständigen Einkaufsspezifikation
Um einen reibungslosen Übergang vom technischen Entwurf zur Serienlieferung sicherzustellen, muss eine detaillierte Einkaufsspezifikation dem Hersteller von Verbindungsbauteilen eine vollständige, eindeutige Montagedefinition liefern.
-
Steckverbinderschnittstellen: Geben Sie beide Anschlussenden an, einschließlich exakter Serie, Geschlecht (Stecker/Buchse), Polarität (Standard vs. umgekehrt) und Gehäuseausrichtung (gerade, 45-Grad- oder 90-Grad-Rechtwinkel).
-
Koaxialkabeltyp: Definieren Sie die Konstruktionsparameter des Rohkabels, die Litzenstruktur des Innenleiters, das Dielektrikumsmaterial, die Abschirmungsschichten (Geflecht/Folie-Abdeckung) sowie die Zusammensetzung des Außenmantels.
-
Referenzlänge und Toleranzen: Legen Sie klar physikalische Messreferenzpunkte fest (z. B. Spitze-zu-Spitze, Verbinderebene-zu-Verbinderebene) sowie zulässige Maßtoleranzen.
-
Elektrische und HF-Leistungsparameter: Geben Sie den gesamten Betriebsfrequenzbereich, die maximal zulässige Einfügedämpfung (in dB) und die Ziel-VSWR-Grenzwerte an.
-
Umwelteinflüsse: Für ein außen-Koaxialkabelsatz , geben Sie die Ziel-Einstufungen für den Schutz gegen Fremdkörper und Wasser (IP67/IP68), Temperaturgrenzwerte, UV-Belastungsniveaus sowie Anforderungen an die Beständigkeit gegenüber Salznebel an.
-
Qualitätssicherung und Dokumentation: Definieren Sie die erforderliche Fabriktestdokumentation, einschließlich der Nachverfolgbarkeit einzelner Seriennummern, VSWR-Messkurven und der Formate für Konformitätsbescheinigungen (CoC).
Zusammenarbeit im Engineering zur Optimierung von Fertigungs- und Lieferketten
Ein frühzeitiges Einbinden erfahrener Verbindungstechnik-Ingenieure in den Entwurfsprozess ist eine wirksame Methode, kostspielige Nachbearbeitungsschritte zu vermeiden. Ein erfahrener Hersteller kann beispielsweise übermäßig enge Biegeradien erkennen, inkompatible Kabel-Steckverbinderkombinationen identifizieren, optimierte Montageabläufe vorschlagen oder HF-Prüfgrenzwerte vor dem Endgültigmachen der CAD-Modelle präzisieren.
Konsistente Qualität bei Hochfrequenzanwendungen erfordert einen etablierten Fertigungspartner, der Präzisionsbearbeitung, automatisierte Montage und umfassende elektrische Prüfung kombinieren kann. Unternehmen, die sich auf HF-Verbindungslösungen spezialisiert haben, bieten die erforderliche Produktionsflexibilität und Lieferkettenstabilität, um anspruchsvolle Programme im Telekommunikations-, Luft- und Raumfahrt-, Industriesteuerungs- sowie Medizintechnikbereich zu unterstützen.
Um benutzerdefinierte Kabelbaugruppen-Fertigungskapazitäten zu bewerten, Hochfrequenz-Schnittstellenoptionen zu prüfen oder verifizierte Prüfdokumentation für spezielle RF-Jumper-Anforderungen anzufordern, besuchen Sie