EN

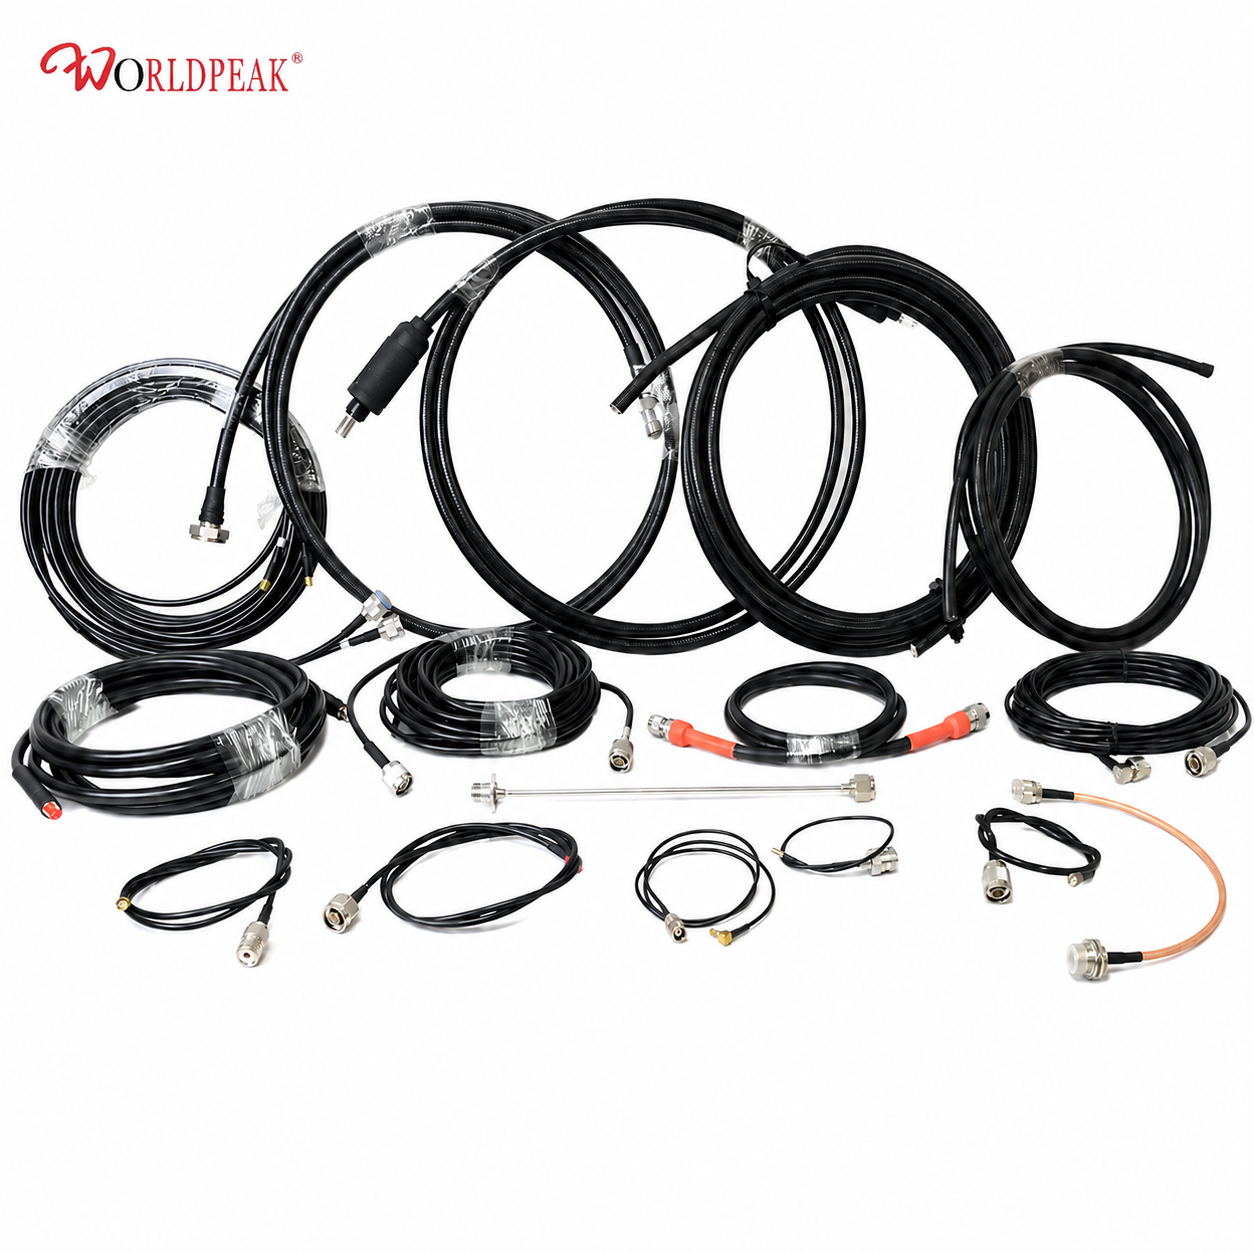
För en ingenjörsinköpare eller inköpsansvarig utgör enhetspriset för en RF-kaxeldkabelsammelning endast en liten del av dess totala driftskostnad. De dolda, ofta budgetkrävande kostnaderna uppstår efter leverans på fabriksgolvet eller vid installationsplatser i fält: mätning och skärning av masskabel, manuell avisolering, pressning eller lödning av känsliga kontakter, justering av strama böjradier, inspektion av manuellt monterat utförande samt omtestning av signalanslutningar som inte uppfyller kraven. Att köpa en fabriksfärdig anpassad koaxialkabelmontering flyttar dessa variabla, arbetsintensiva uppgifter uppströms till en kontrollerad, precisionsbaserad tillverkningsmiljö.
Medan standard, färdiga patchkablar är rimliga för test på arbetsbänk eller icke-kritiska, lågfrekventa anslutningar kräver utrustningsbyggnader med hög täthet en långt mer rigorös ansats. När en monteringslinje arbetar under stränga utrymmesbegränsningar, strikta routningsavstånd, krav på miljöförsegling eller aggressiva högfrekventa prestandamål innebär att specificera en syftsanpassad RF-kaxeldkabelsammelning minskar direkt sekundärprocessarbete vid mottagningsstationer och slutmonteringslinjer.
Avslöja den dolda börda av sekundärprocessning
Sekundärprocessning omfattar alla manuella operationer som krävs för att omvandla massivt råtråd och lösa kontakter till ett fullt fungerande, installerbart interkonnektsystem. Vanliga linjesida-modifieringar inkluderar:
-
Manuell skärning och avisolering: Mäta råkabel, avisolera dielektrika och blotta inre flätade ledare för hand.
-
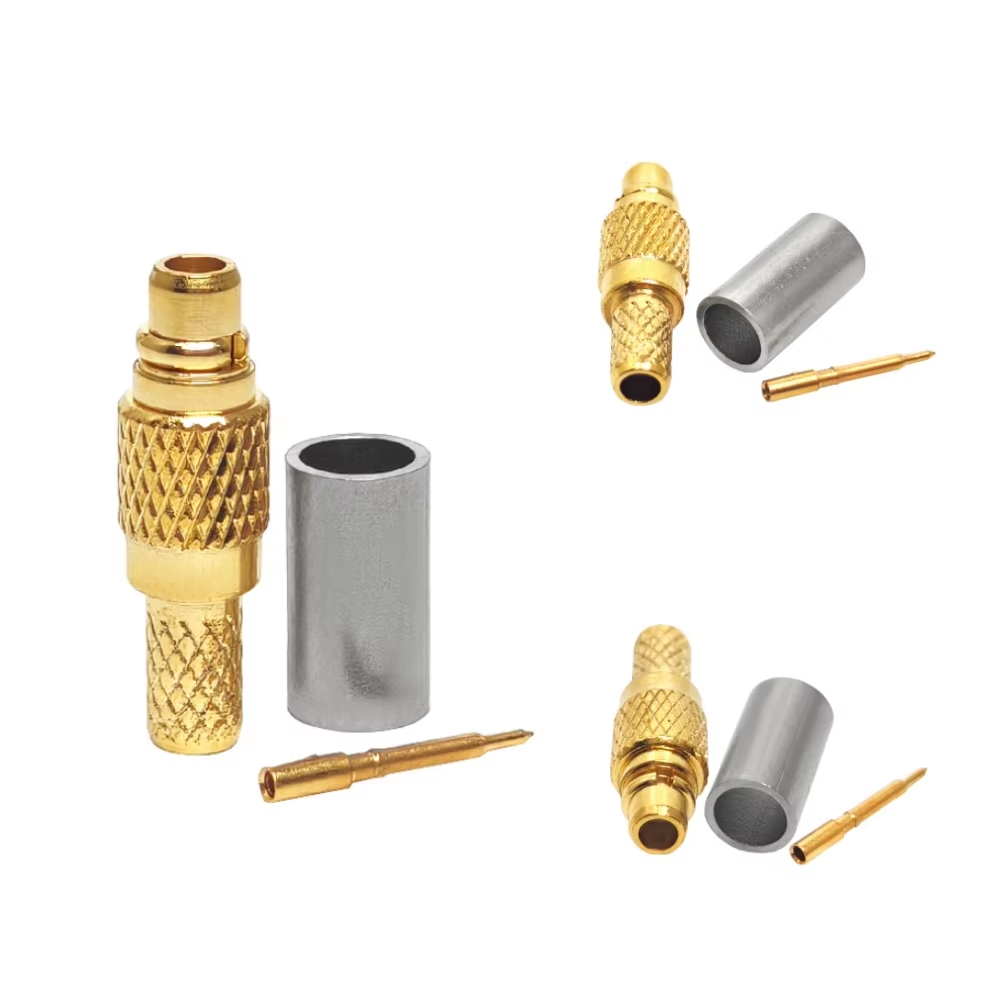
Linjesida-kontaktmontering: Löda eller krimpa kontaktanslutningar under inkonsekventa verkstadsförhållanden.
-
Märkning och värmekontraherande slang: Tillsätta identifieringshylsor, riktningpilar eller väderbeständiga krympskor manuellt.
-
Kabelroutning genom prövning och misstag: Tvinga generiska kabellängder runt interna chassinväggar, vilket leder till klämda mantlar eller skarpa böjningar.
-
Elektrisk verifiering på plats: Försöka utföra kontinuitetskontroll eller grundläggande RF-scanning efter montering utan fabriksstandardiserad automatiserad testutrustning.
Varje extra mänsklig beröring ökar driftarbetskostnaderna, förlänger produktionsledtiderna och introducerar dimensionell eller elektrisk variabilitet i monteringssystemet.
Bördan blir särskilt problematisk när tekniker försöker anpassa generiska kablar till komplexa systemhus. En kontakt kan stämma med den motsatta gränssnittet på papperet, men ändå vara helt otillgänglig för en momentnyckel när den är installerad inuti ett trångt chassinhus. På samma sätt kan en kabellängd som verkar tillräcklig på ett plant arbetsbord sakna nödvändig serviceloop-klaring när den är routad genom genomföringspanelens utskärningar.
När man arbetar med högfrekventa transmissionsledningar måste den färdiga anslutningen upprätthålla strikta gränser för insättningsförlust och VSWR (spänningsstående vågkvot) över hela dess driftbandbredd. Dessa två kritiska RF-parametrar utvärderar den totala impedansstabiliteten hos mikrovågskabelsats . Att testa masskabel på ett provbord kan aldrig garantera högfrekvensprestandan för ett färdigt kabel-och-kontaktsystem efter att monteringen på plats är slutförd.
Strategiska anpassningspunkter som eliminerar manuell omarbete vid produktionslinjen
Precisionsskurna längder levereras färdiga för installation
Konstruktionsritningar anger exakta änd-till-änd-längder, referensmätningpunkter, tillåtna dimensions toleranser och routningsvägar innan massproduktionen påbörjas. Fabriksskärning eliminerar prövning-och-fel-beskärning på monteringslinjen. Konstruktionsgrupper undviker två kostsamma fallgropar: överdriven kabelslack som ställer till trassler i skåpet och tvingar fram felaktiga böjradier, eller för strama ledningar som belastar känsliga lödda PCB-startpunkter.
Urvalet av kontaktdon löst innan komponentens släpp
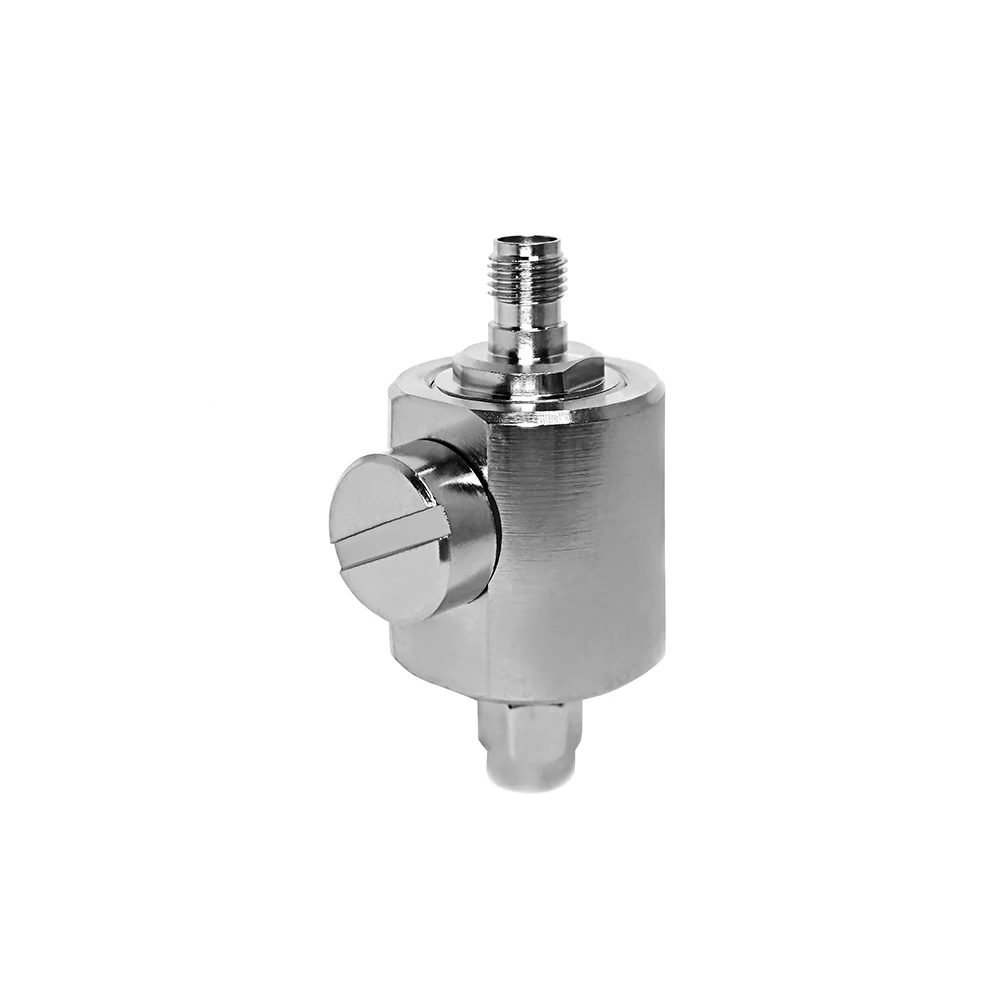
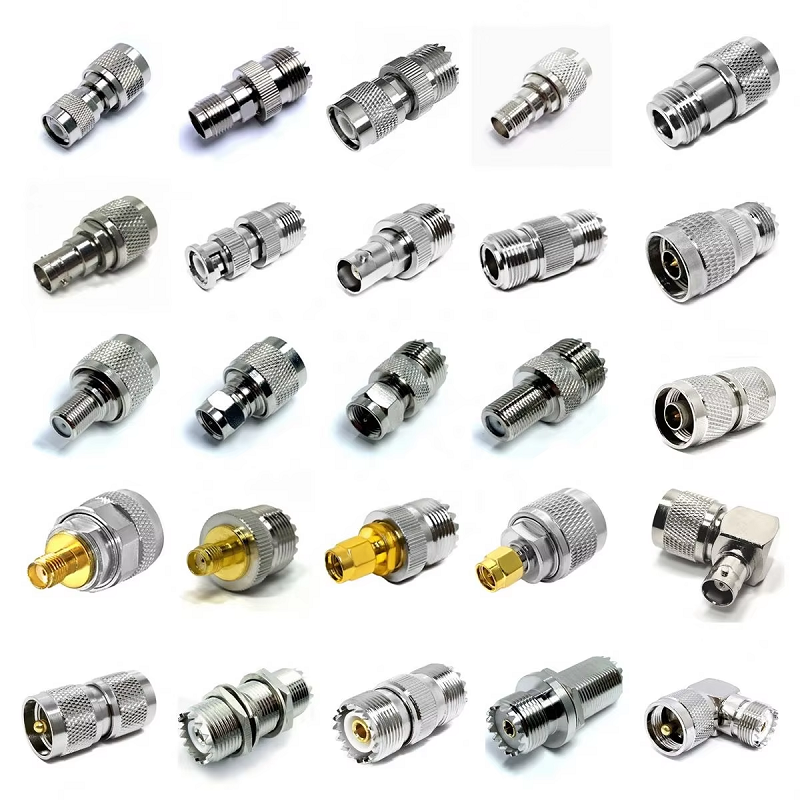
Kontaktdonets könsutformning, gränssnittskonfiguration (till exempel SMA, N-typ, BNC eller 4,3–10), monteringsriktning (rak vs. 90-graders vinkel) och kopplingsutrymme är beslut som bäst färdigställs i CAD-programvara tillsammans med matchande chassishårdvara. Att beställa en anpassad koaxialkabelmontering integrerar dessa specifikationer i ett enda artikelnummer. Det omedelbara resultatet är en kraftig minskning av adapterköp, färre tekniska ändringsorder och ingen risk för att tekniker kopplar felaktiga kontaktdon till för smala koaxialkablar.
Integrerad mekanisk skydd och miljöavtätning
Dragavlastningskläder, väderskyddsrör av krympbar plast, kabelfördelare, märkningsskydd för delar och specialanpassad förpackning kan planeras samtidigt som spatiala routningsprofiler och verkliga hanteringsförhållanden. Till exempel en utomhuskoaxialkabelsammansättning installerad på mobilbasstationstorn eller kustradarmontering kräver specialanpassade UV-stabiliserade mantlar, vattenspärrande limbara krympskor och korrosionsbeständiga beläggningsalternativ. Att behandla dessa åtgärder för miljöskydd som fälttillskott introducerar manuella fel och gör partispårbarhet svår att upprätthålla.
Fabriksbaserad RF-acceptans fokuserad på den färdiga anslutningen
Mottar en fabriksprovad RF-kaxeldkabelsammelning förenklar handoff av inköp och kvalitetskontrollförfaranden. Verifierade elektriska specifikationer definierar driftfrekvensområden, insättningsförlustgränser, återkastningsförlusttrösklar och fasanpassningskrav. Beräkningar av insättningsförlust tar hänsyn till kabeldämpning per meter, anslutningsövergångsförluster och totala systemlänkbudgetar. Där RF-effekthantering och termisk stabilitet är kritiska fastställer branschramverk som IEC 61196-1-119:2023 standardiserade RF-effekttestmetodiker för koaxiala kommunikationsledningar och kablassemblage. Att etablera tydliga testprotokoll innan produktion säkerställer att varje levererat assemblage uppfyller systemkraven direkt ur förpackningen.
Hur anpassade kablassemblage minskar produktionskostnader
| Monteringsaktivitet i sena skeden | Problem orsakade av generiska komponenter | Besparingar som anpassade assemblage ger |
| Manuell trimning och avskalning | Variabla snittlängder, skadade inre flätningar, höga slitagekvoter | Precisionssnittning på fabrik och automatiserad trådavskalning |
| Linjesida kontaktmontering | Olika lödanslutningar, felaktigt krimpftryck, hög VSWR | Standardiserad fabriksavslutning med kontrollerad verktygsmateriel |
| Ad hoc-identifiering | Orörmärkta kablar, felaktigt routade portar, fördröjd fältservice | Förtryckta artikelnummer, versionskoder och riktningsetiketter |
| RF-felsökning på plats | Oupptäckta reflektionsförluster, tidskrävande felsökning | 100 % sveptest innan leverans för insättningsförlust och VSWR |
| Väderproofning på plats | Ofullständiga bandlindningar, fuktinträde, för tidig korrosion | Fabrikstämplad utomhuskoaxialkabelsammansättning alternativ |
De ekonomiska fördelarna sträcker sig långt bortom direkta teknikerarbets timmar. Genom att eliminera sekundärbearbetning förkortas köer för arbete i utförande, handover mellan inköps- och monteringsgrupper minskar och mindre komponentfel förhindras från att försena leveranser av utrustning värd flera miljoner dollar.
Viktiga element i en fullständig inköpsspecifikation
För att säkerställa en smidig övergång från ingenjörsdesign till volymleverans måste en detaljerad inköpsspecifikation ge tillverkaren av interconnect en fullständig och entydig monteringsdefinition.
-
Kontaktgränssnitt: Ange båda termineringsändar, inklusive exakt serie, kön (kontakt/stickprov), polaritet (standard eller omvänd) samt kåpas orientering (rak, 45 grader eller 90 grader vinkelrät).
-
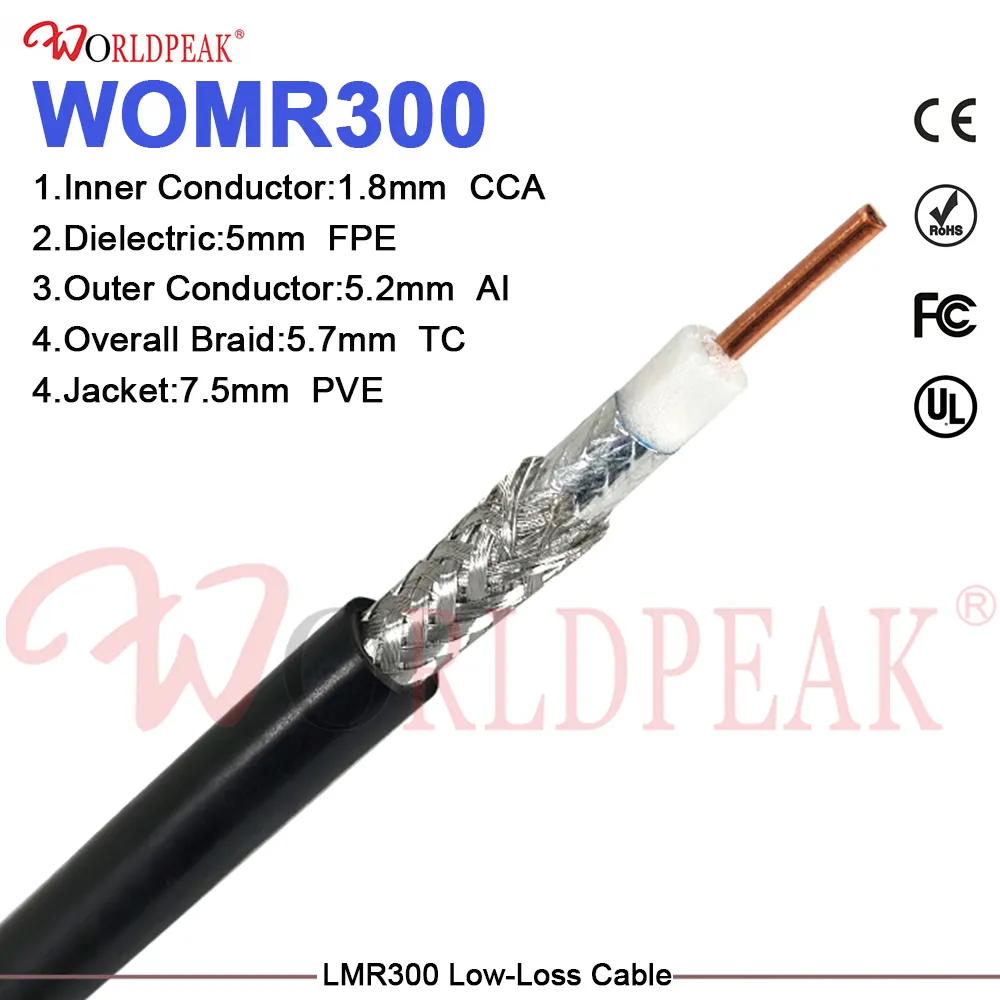
Typ av koaxialkabel: Definiera råkabelns konstruktionsparametrar, mittledarens trådning, dielektriskt material, skärmskikt (väv/folie täckning) samt yttre mantelmaterial.
-
Referenslängd och toleranser: Ange tydligt fysiska mätreferenspunkter (t.ex. spets-till-spets, anslutningsplan-till-plan) och godkända dimensionsmässiga toleranser.
-
Elektriska och RF-prestandamått: Ange det fullständiga driftfrekvensområdet, maximalt tillåten insättningsförlust (dB) och målvärden för VSWR-gränser.
-
Miljöpåverkan: För ett utomhuskoaxialkabelsammansättning , ange målvärden för skyddsklass mot främmande föremål och vatten (IP67/IP68), temperaturgränser, UV-belastning och motstånd mot saltfog.
-
Kvalitetssäkring och dokumentation: Definiera krav på fabriksprovningens dokumentation, inklusive spårning av individuella serienummer, VSWR-svepdiagram och format för överensstämmelsecertifikat (CoC).
Samverkande ingenjörskonst för att optimera tillverknings- och leveranskedjor
Att involvera interconnect-ingenjörer tidigt i designcykeln är ett effektivt sätt att förhindra kostsamma sekundära bearbetningssteg. En erfaren tillverkare kan identifiera för stränga böjradier, påpeka inkompatibla kombinationer av kablar och kontakter, föreslå effektivare monteringssekvenser eller förbättra RF-testgränser innan CAD-modellerna är låsta.
Att uppnå konsekvent kvalitet i högfrekvensapplikationer kräver en etablerad tillverkningspartner som kan kombinera precisionsbearbetning, automatiserad montering och omfattande elektrisk testning. Företag som specialiserar sig på RF-interconnect-lösningar erbjuder den produktionsflexibilitet och leveranskedjestabilitet som krävs för att stödja krävande telekommunikations-, luft- och rymdfarts-, industriell styr- samt medicinsk utrustningsprogram.
För att utvärdera anpassade kabelmonteringsmöjligheter, granska val av högfrekvensgränssnitt eller begära verifierad testdokumentation för specialiserade RF-jumperkrav, besök